Cum funcționează un sistem de stivuire de bază?
În producția de echipamente electrice moderne, precizia și eficiența producției de miez de transformator și motor determină în mod direct performanța, fiabilitatea și rentabilitatea produselor finale. În centrul acestui proces de producție se află linii de stivuire și asamblare a miezurilor , o integrare sofisticată a sistemelor de manipulare mecanică, inspecție optică și control automatizat. Acest articol oferă o explicație tehnică cuprinzătoare a modului în care funcționează un sistem de stivuire de bază, defalcând principiile sale de bază, modulele cheie ale echipamentelor și rolul critic pe care îl joacă în producția industrială la scară largă.
1. Principiile fundamentale ale stivuirii de bază
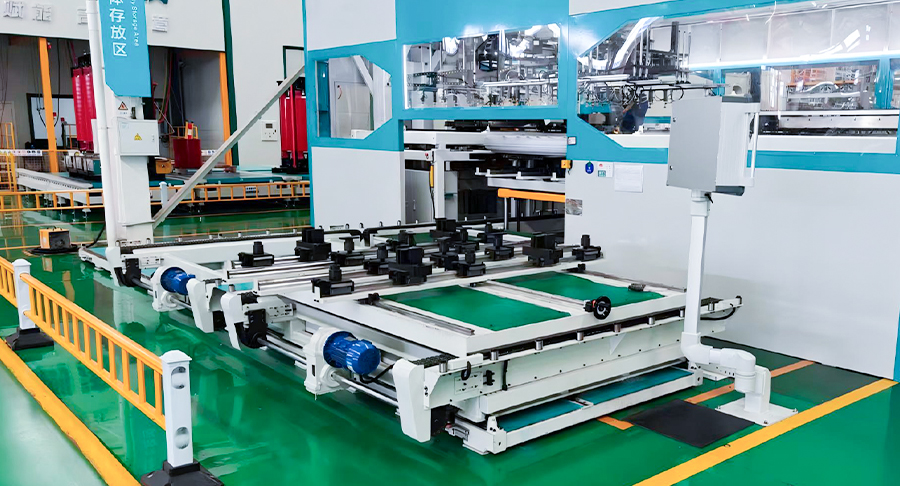
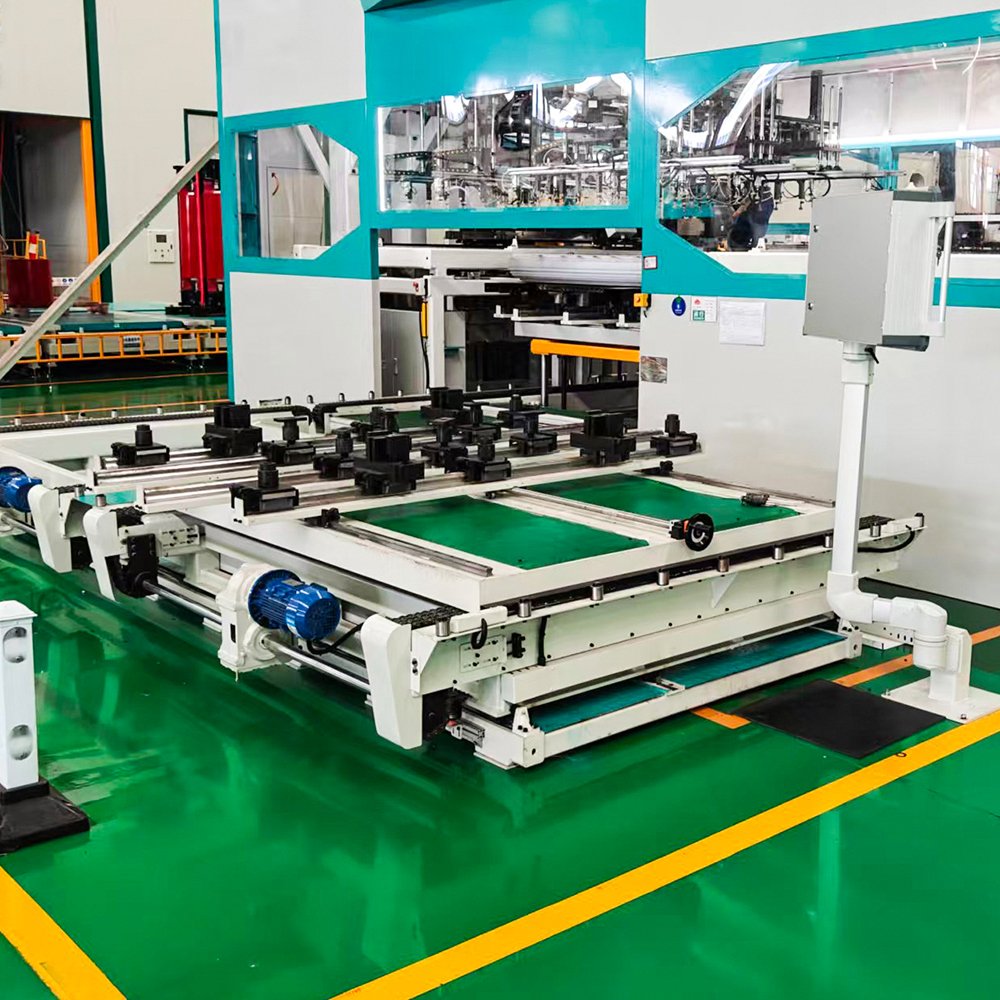
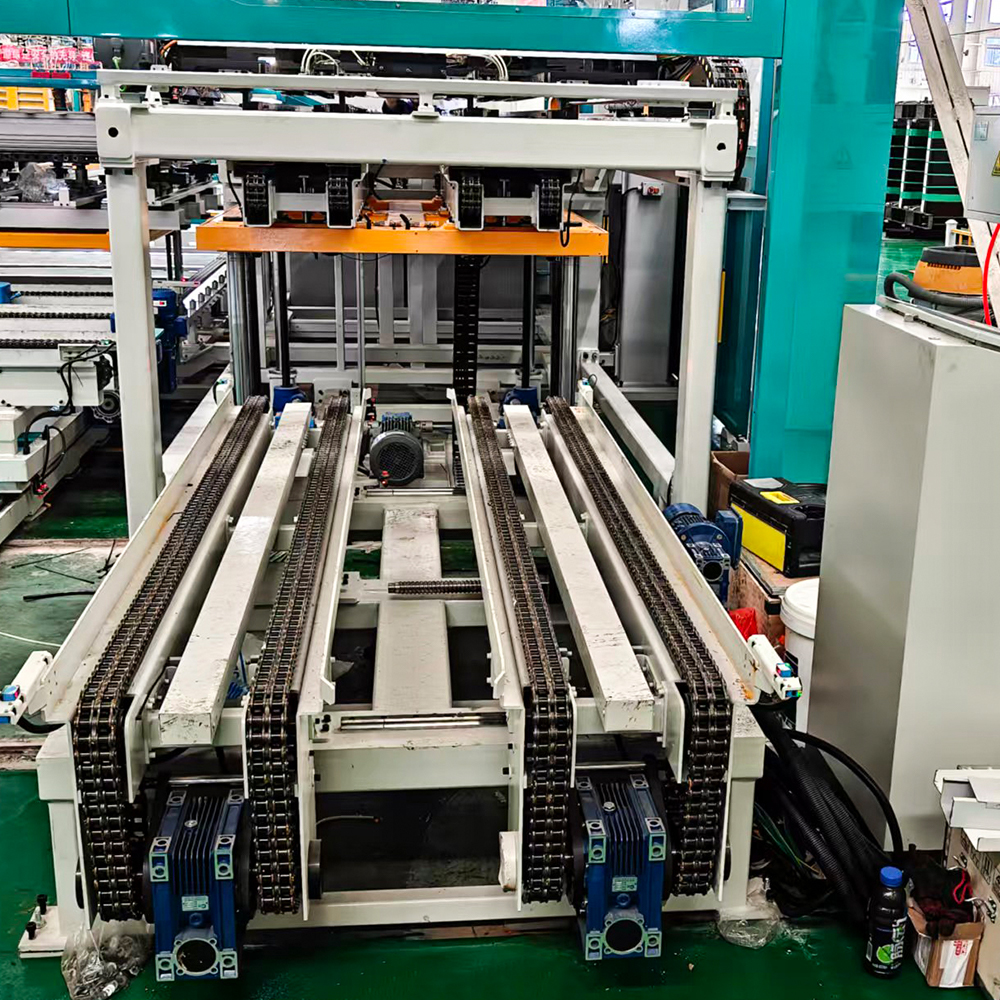
A linii de stivuire și asamblare a miezurilor Sistemul este proiectat pentru a transforma foile subțiri individuale de oțel electric – cunoscute în mod obișnuit sub numele de laminate – într-un miez laminat solid, cu precizie dimensională. Provocarea fundamentală este că fiecare laminare trebuie să fie stivuită într-o secvență și o orientare precisă pentru a minimiza pierderile de curent turbionar și pentru a asigura uniformitatea fluxului magnetic. Sistemul începe de obicei cu a linii de stivuire și asamblare a miezurilor unitate de alimentare care primește laminate pre-tăiate sau cu fante de la o mașină de tăiat transversal. Aceste laminate sunt apoi transportate la o stație de stivuire unde brațele robotizate sau unitățile de preluare și plasare servo-acționate manipulează fiecare foaie.
Ciclul de lucru al unui sistem tipic poate fi împărțit în patru faze secvențiale: alimentare, detectarea orientării, stivuire și consolidare. În timpul fazei de alimentare, laminatele sunt individualizate și aliniate folosind alimentatoare cu vibrații sau benzi transportoare. În faza de detectare a orientării, senzorii optici sau camerele de viziune artificială identifică partea bavurilor, pozițiile crestăturii și orice defecte ale suprafeței. Faza de stivuire implică plasarea precisă a fiecărei laminate pe o stivă în creștere, folosind adesea dispozitive de prindere cu vid pentru a evita zgârierea materialului. În cele din urmă, faza de consolidare folosește sudarea, interblocarea sau lipirea adezivă pentru a asigura stiva într-o singură unitate rigidă. Întregul flux de lucru este orchestrat de un controler logic programabil (PLC) care sincronizează toate părțile în mișcare cu precizie la nivel de microni.
2. Modulele de echipamente de bază și funcțiile acestora
A intelege cum funcționează un sistem de stivuire de bază , este esențial să le examinăm principalele module. Fiecare modul contribuie cu o funcție specifică, iar integrarea lor perfectă definește performanța generală a sistemului. Mai jos este o defalcare a celor patru module principale găsite în modern linii de stivuire și asamblare a miezurilor :
- Modul de hrănire și individualizare: Această unitate primește laminate în vrac de la reviste sau benzi transportoare. Utilizează suflante de aer și separatoare mecanice pentru a se asigura că doar o laminare la un moment dat intră în zona de stivuire. Ratele de alimentare de mare viteză pot ajunge până la 60 de bucăți pe minut, în funcție de grosimea și dimensiunea laminarii.
- Modul de viziune și inspecție: Echipat cu camere de înaltă rezoluție și iluminare de fundal, acest modul verifică fiecare laminare pentru toleranțe dimensionale, înălțimea bavurilor și planeitatea suprafeței. Orice laminare care nu reușește inspecția este respinsă automat într-un recipient separat, prevenind propagarea defectelor în miezul final.
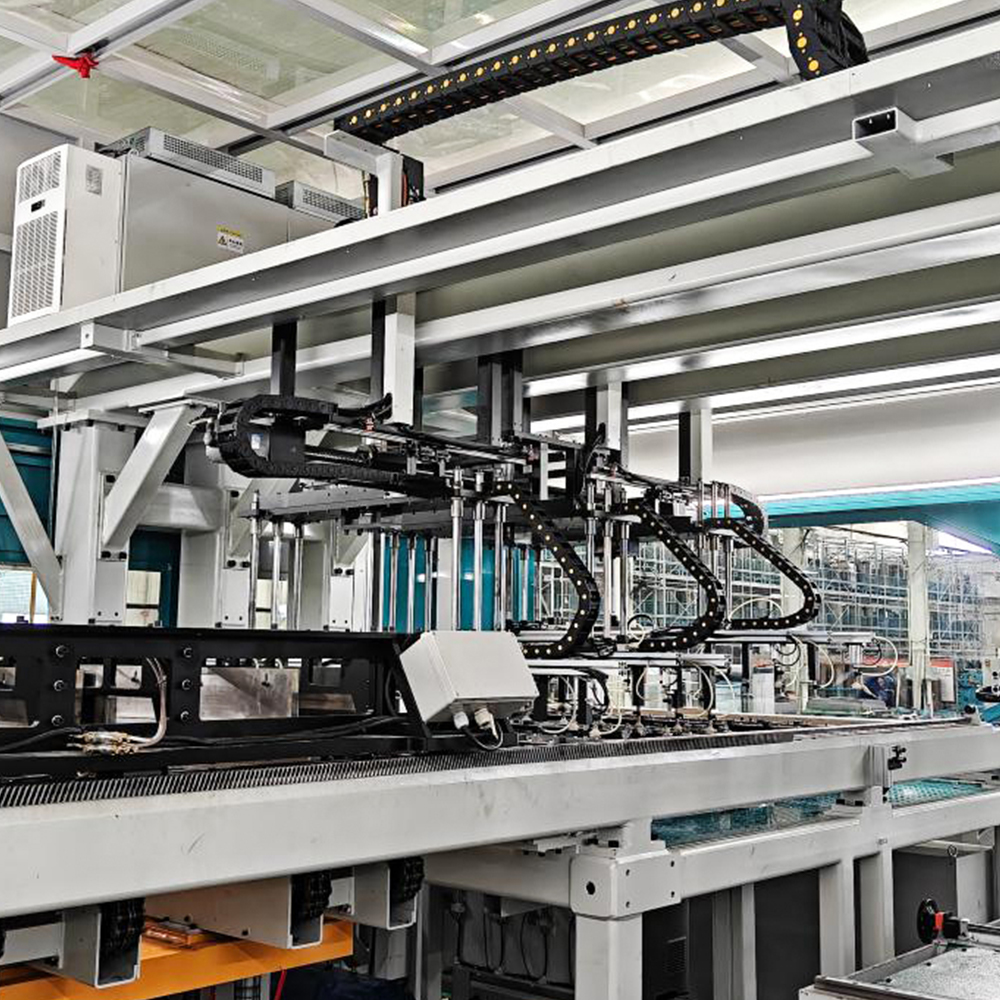
- Modul de stivuire și poziționare: Acesta este miezul sistemului. Un portal servo-acționat sau robot SCARA preia fiecare laminare inspectată și o plasează pe un dispozitiv de stivuire. Dispozitivul include adesea știfturi de ghidare care se potrivesc cu găurile din laminate, asigurând alinierea rotativă. Pentru miezurile de transformator cu mai multe picioare, sistemul poate stivui fiecare picior separat înainte de a le uni.
- Modul de consolidare și evacuare: Odată ce înălțimea stivei țintă (măsurată prin numărul de straturi sau senzorul optic de înălțime) este atinsă, modulul aplică una dintre cele trei metode de consolidare: sudare TIG în mai multe puncte, interblocare mecanică folosind semne de perforare sau întărire adeziv cu UV sau lipire termică. Miezul finit este apoi aruncat pe un transportor de ieșire pentru prelucrare sau ambalare ulterioară.
Coordonarea dintre aceste module este critică. De exemplu, dacă modulul de viziune detectează o laminare nealiniată, modulul de stivuire trebuie să își ajusteze traiectoria de plasare în timp real. Producătorii de top ca Jiangsu Jingtianxia Electric Technology Co., Ltd. au dezvoltat algoritmi software proprietar care permit un astfel de control adaptiv, făcându-le linii de stivuire și asamblare a miezurilor deosebit de robust pentru medii de producție cu amestec mare și volum redus.
3. Clasificarea sistemelor de stivuire de bază
Pe baza configurației și a aplicației, linii de stivuire și asamblare a miezurilor poate fi împărțit în trei mari categorii. Fiecare categorie servește cerințe distincte de producție, de la producția de masă de mare viteză până la prototipare flexibilă. Următoarele subsecțiuni oferă o analiză aprofundată a fiecărui tip.
3.1 Sisteme de stivuire integrate în linie
Sistemele integrate în linie sunt conectate direct la linia de tăiere sau de tăiere transversală din amonte. Imediat ce laminatele sunt tăiate, acestea sunt introduse imediat în unitatea de stivuire fără depozitare intermediară. Acest design minimizează manipularea materialelor și reduce riscul de deteriorare a marginilor. Caracteristica definitorie a sistemelor în linie este viteza lor de sincronizare - ele funcționează la aceeași rată de ciclu ca și mașina de tăiat, de obicei între 40 și 80 de curse pe minut. Caracteristicile lor tehnice includ stivuirea cu două capete pentru plasarea simultană a două laminate, monitorizarea în timp real a grosimii cu ajutorul senzorilor laser și schimbarea automată a sculelor pentru diferite lățimi ale miezului.
Aplicațiile tipice pentru sistemele în linie sunt producția pe scară largă a miezurilor de transformatoare de distribuție și a statoarelor de motor pentru vehicule electrice, unde calitatea consecventă și randamentul ridicat sunt esențiale. Avantajul principal față de sistemele offline este eliminarea stocării tampon, care economisește spațiu pe podea și reduce stocul de lucru în curs. În plus, sistemele în linie pot detecta imediat defectele de tăiere, permițând feedback instantaneu către unitatea de tăiere. Jiangsu Jingtianxia Electric Technology Co., Ltd. oferă soluții în linie care încorporează interfețe inteligente de depozitare a atelierelor, permițând schimbul de date fără probleme cu sistemele de planificare a resurselor întreprinderii (ERP). Această integrare asigură că fiecare lot de miezuri este urmărit de la materia primă până la produsul finit.
| Caracteristică | Integrat în linie | Offline Standalone | Sistem de turelă rotativă |
| Viteza de alimentare | Până la 80 buc/min | 30–50 buc/min | 50–70 buc/min |
| Timp de schimbare | 10–15 minute | 5–8 minute | 2-4 minute |
| Precizie de stivuire (mm) | ±0,05 | ±0,08 | ±0,04 |
| Greutatea miezului tipică | 100-500 kg | 50-300 kg | 80-400 kg |
| Necesarul de spațiu | Înalt (linie integrată) | Moderat | Compact |
3.2 Sisteme de stivuire autonome offline
Sistemele autonome offline funcționează independent de procesul de tăiere. Laminarile sunt mai întâi tăiate, stivuite în reviste și apoi transportate la stația de stivuire. Această decuplare permite planificatorilor de producție să ruleze linia de tăiere cu eficiență maximă, în timp ce linia de stivuire manipulează diferite tipuri de miez în paralel. Abordarea offline este potrivită în special pentru mediile de lucru în care dimensiunile comenzilor sunt mici, dar variază semnificativ în geometria miezului. O componentă critică a sistemelor offline este schimbătorul automat de reviste, care poate stoca până la 12 tipuri diferite de laminare și poate comuta între ele în câteva minute.
Din punct de vedere tehnologic, sistemele offline încorporează adesea sisteme de viziune mai avansate, deoarece laminările pot fi depozitate ore sau zile, acumulând praf sau oxidare minoră. Modulul de viziune din sistemele offline include, prin urmare, perii de curățare suplimentare și eliminatoare de statică. Metodele de consolidare sunt similare cu sistemele in-line, dar sistemele offline folosesc frecvent lipirea cu adeziv mai degrabă decât sudarea, deoarece adezivul permite o distribuție mai bună a tensiunii în miezuri cu geometrii complexe în trepte. Pentru producătorii care doresc să facă upgrade de la stivuirea manuală, sistemele autonome offline oferă o investiție inițială mai mică și o integrare mai ușoară cu echipamentele existente de manipulare a materialelor. Jiangsu Jingtianxia Electric Technology Co., Ltd. oferă platforme offline modulare care pot fi configurate fie cu o singură stivă, fie cu două stive, oferind clienților flexibilitatea de a scala producția pe măsură ce cererea crește.
3.3 Sisteme de stivuire cu turelă rotativă
Sistemele de turelă rotativă reprezintă cel mai recent progres în domeniul linii de stivuire și asamblare a miezurilor tehnologie. În loc de un singur dispozitiv de stivuire staționar, aceste sisteme folosesc o turelă rotativă care ține mai mulți paleți de stivuire. În timp ce un palet este umplut cu laminate, un alt palet este supus consolidarii și ejectării, iar un al treilea palet este pregătit pentru următorul lot. Această procesare paralelă reduce drastic timpul de inactivitate și crește debitul total cu până la 40% în comparație cu modelele cu o singură stație.
Mecanismul turelei este antrenat de un motor cu acționare directă care asigură o rotație excepțional de lină și o poziționare unghiulară precisă. Fiecare palet este echipat cu propriul set de știfturi de ghidare și mecanisme de prindere, permițând sistemului să comute între diferite dimensiuni de miez fără intervenție manuală. Sistemele de turelă rotativă sunt ideale pentru producția de volum mare de miezuri standardizate, cum ar fi cele utilizate în transformatoarele de distribuție mici și inductori. Amprenta lor compactă le face, de asemenea, atractive pentru fabricile cu spațiu limitat. Jiangsu Jingtianxia Electric Technology Co., Ltd. a implementat cu succes sisteme de turelă rotativă în mai multe locații ale clienților, obținând rate de defecte sub 0,2% și eficiența totală a echipamentului (OEE) depășind 85%.
Pentru a rezuma pașii operaționali din toate cele trei tipuri de sisteme, următoarea listă ordonată prezintă procedura generică pentru un ciclu tipic de stivuire:
- Incarcarea materialului: Laminările sunt încărcate în magazia alimentatorului sau alimentate direct de pe linia de tăiere.
- Singulare si orientare: Fiecare laminare este separată, aliniată, iar partea sa bavuri este detectată prin viziune.
- Plasare: Robotul sau portalul ridică laminarea și o plasează pe paletul de stivuire cu o precizie la nivel de microni.
- Numărarea straturilor și verificarea înălțimii: Sistemul numără fiecare strat și verifică înălțimea în creștere a stivei față de țintă.
- Consolidare: Odată atinsă ținta, sistemul sudează, interblochează sau leagă stiva într-un miez solid.
- Evacuare și transport: Miezul finit este aruncat pe un transportor pentru procesare sau ambalare în aval.
4. Integrarea cu Smart Manufacturing
Modern linii de stivuire și asamblare a miezurilor nu mai sunt mașini izolate; sunt noduri integrante în ecosistemul mai larg al fabricii inteligente. Prin intermediul Internetului Industrial al Lucrurilor (IIoT), aceste sisteme transmit continuu date despre timpii de ciclu, ratele defectelor și uzura consumabilelor către un sistem central de execuție a producției (MES). Această abordare bazată pe date permite întreținerea predictivă, reducând timpul neplanificat cu până la 30%. De exemplu, Jiangsu Jingtianxia Electric Technology Co., Ltd. a încorporat sisteme inteligente de depozitare a atelierelor și linii de producție logistică automată care se interacționează direct cu echipamentele lor de stivuire, creând un flux de materiale complet automatizat de la bobinele de oțel brut la miezurile transformatoarelor finite.
În plus, sistemele avansate includ acum algoritmi de auto-învățare care ajustează parametrii de stivuire pe baza performanței istorice. Dacă un anumit lot de laminare prezintă o variație mai mare a bavurilor, sistemul poate reduce automat viteza de plasare pentru a menține precizia. Acest nivel de adaptabilitate este deosebit de valoros în regiunile cu calități diferite ale materiei prime. Combinând mecanica de precizie cu software inteligent, Jiangsu Jingtianxia Electric Technology Co., Ltd. continuă să împingă limitele a ceea ce linii de stivuire și asamblare a miezurilor poate realiza, oferind soluții de susținere unice care acoperă totul, de la tăierea transversală a miezului până la asamblarea finală.
Întrebări frecvente
Î1: Care este principala diferență dintre sistemele de stivuire in-line și offline?
Sistemele în linie sunt conectate direct la linia de tăiere și funcționează la aceeași viteză, făcându-le ideale pentru producția continuă de mare volum. Sistemele offline funcționează independent, permițând o mai mare flexibilitate în manipularea diferitelor dimensiuni și geometrii ale miezului, ceea ce se potrivește mediilor cu volum redus și amestec ridicat.
Î2: Cum îmbunătățește un sistem cu turelă rotativă productivitatea în comparație cu un sistem cu o singură stație?
Un sistem de turelă rotativă folosește mai mulți paleți pe un mecanism rotativ. În timp ce un palet este umplut, altul este în curs de consolidare și un al treilea este evacuat sau pregătit. Acest flux de lucru paralel elimină timpul de așteptare dintre cicluri, crescând debitul total cu până la 40% fără a sacrifica precizia de stivuire.
Î3: Ce metode de consolidare sunt utilizate în mod obișnuit în liniile de stivuire și asamblare a miezului și care este cea mai bună?
Cele trei metode principale sunt sudarea TIG, interblocarea mecanică și lipirea cu adeziv. Sudarea oferă o rezistență mecanică ridicată, interblocarea este cea mai rapidă și nu necesită consumabile, iar lipirea adezivă oferă performanțe magnetice mai bune prin reducerea tensiunii interne. Cea mai bună alegere depinde de aplicația de bază - sudare pentru transformatoare de putere mari, interblocare pentru motoare produse în serie și adeziv pentru modele de înaltă eficiență cu îmbinări în trepte.
Î4: Cum asigură Jiangsu Jingtianxia Electric Technology Co., Ltd. controlul calității în sistemele sale de stivuire?
Jiangsu Jingtianxia integrează inspecția vizuală în mai multe etape, monitorizarea în timp real a grosimii și respingerea automată a laminatelor defecte. Sistemele lor alimentează, de asemenea, datele de producție într-o platformă MES, permițând trasabilitatea completă și controlul statistic al procesului. Cu peste 46 de talente tehnice profesionale, compania menține protocoale de testare riguroase pentru fiecare sistem înainte de livrare, asigurând performanțe consistente în facilitățile clienților.
Î5: Sistemele de stivuire a miezului pot gestiona diferite materiale de laminare, cum ar fi oțelul amorf sau oțelul siliconic?
Da, sistemele moderne sunt proiectate cu presiune reglabilă a gripei, viteze de avans variabile și algoritmi de viziune personalizabili pentru a se adapta la o gamă largă de materiale. Oțelul amorf, care este mai subțire și mai casant, necesită o manevrare mai blândă și adesea beneficiază de lipirea cu adeziv mai degrabă decât de sudare. Jiangsu Jingtianxia oferă configurații personalizate pentru a se potrivi cu caracteristicile specifice ale materialului.
Î6: Care este rentabilitatea investiției (ROI) tipică pentru automatizarea unui proces manual de stivuire a nucleelor?
Deși rentabilitatea exactă a investiției variază în funcție de volumul de producție, majoritatea producătorilor văd rambursarea în decurs de 18 până la 24 de luni. Automatizarea reduce costurile cu forța de muncă, elimină eroarea umană, crește randamentul și îmbunătățește randamentul materialului. În plus, sistemele automatizate permit funcționarea 24/7, ceea ce accelerează și mai mult rentabilitatea investiției pentru liniile de produse cu cerere mare.