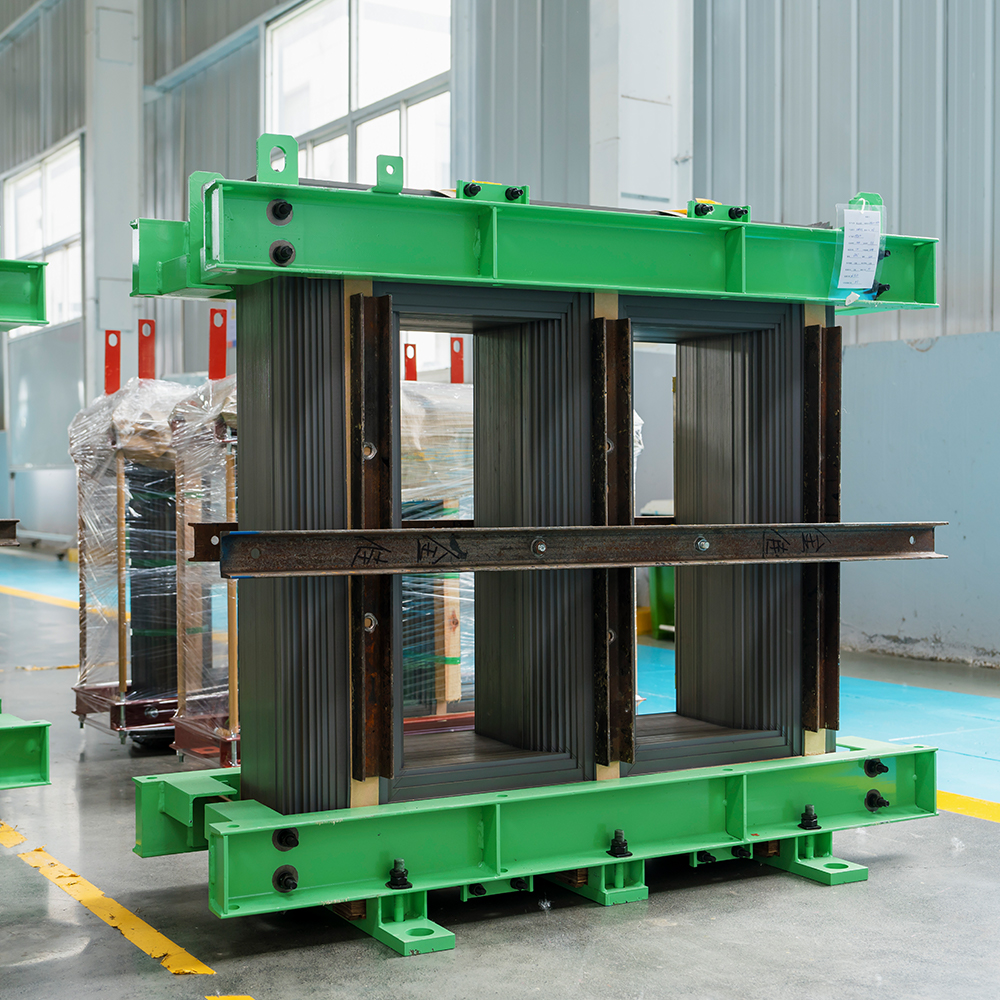
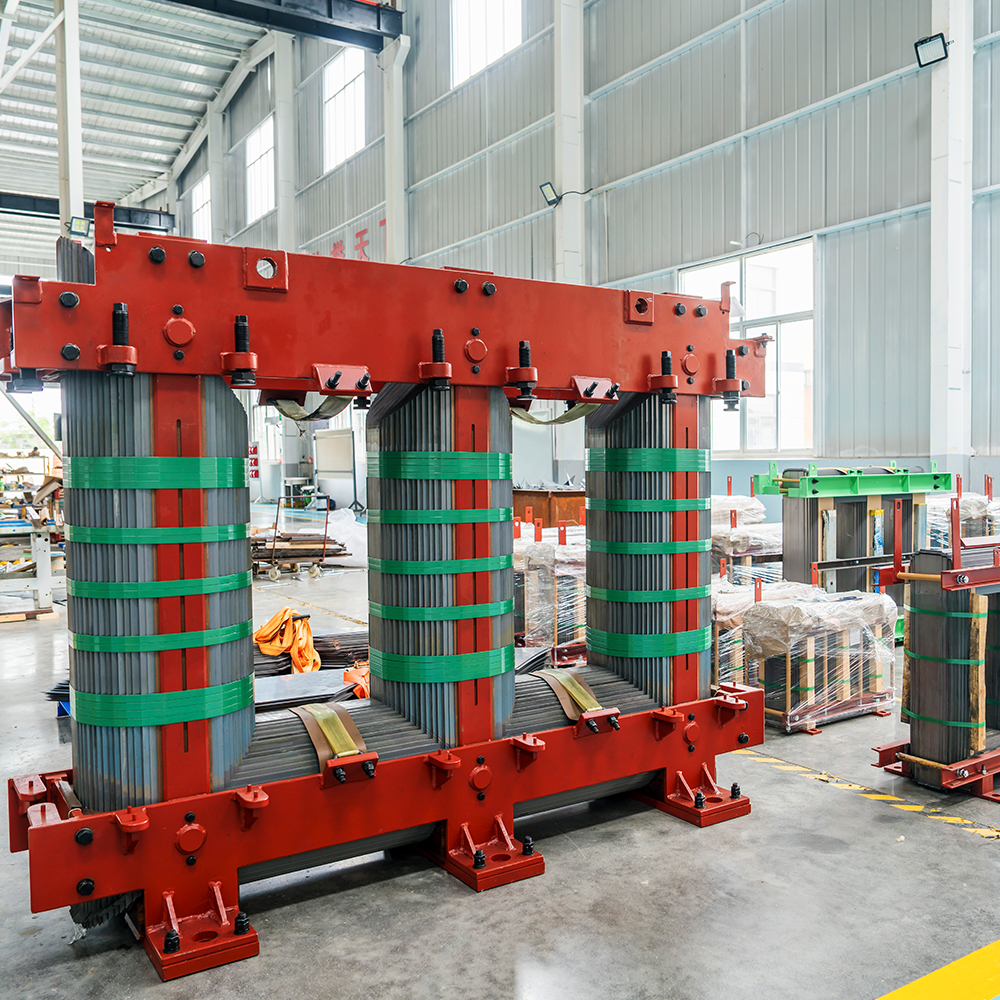
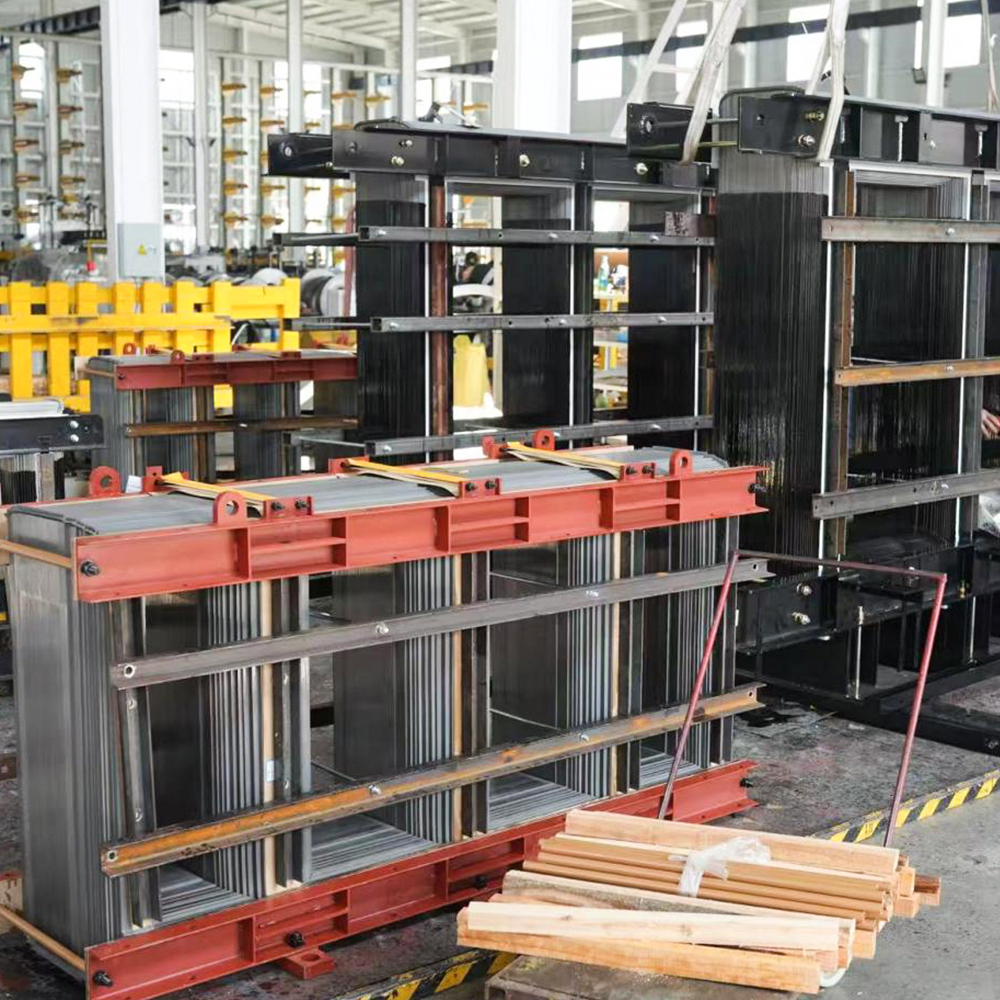
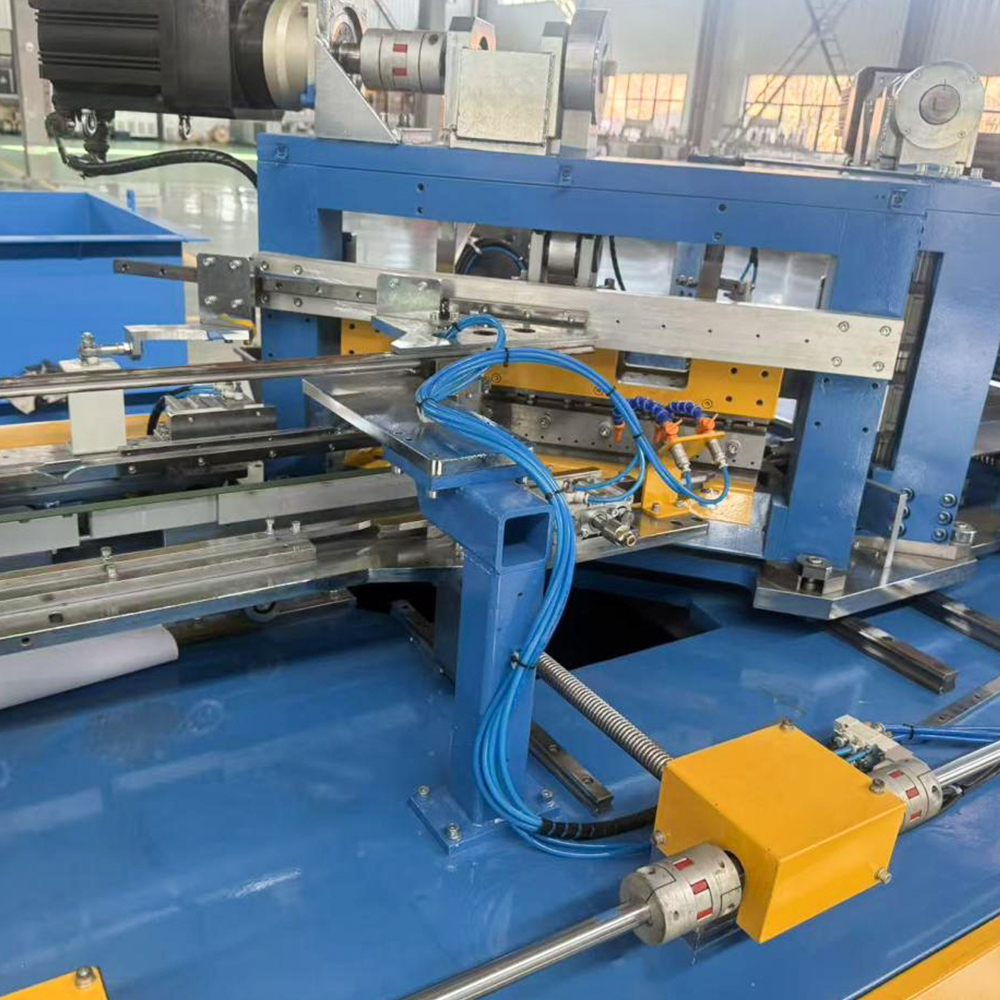
LXD-420-1 Linie de producție de stivuire a miezului de transformator offline Cunoștințe din industrie
De ce stivuirea automată a miezurilor cu LXD-420-1 este mai rentabilă decât stivuirea manuală?
Timp de zeci de ani, fabricarea miezului transformatorului a rămas unul dintre puținele procese din industrie grea în care munca manuală domină încă etapele critice de asamblare. Secvențierea manuală și stivuirea laminarii expun foile de oțel siliconic la manipulări repetate, provocând bavuri pe margini, zgârieturi de acoperire, abateri dimensionale și goluri inconsecvente în trepte - toate acestea se traduc direct în pierderi mai mari ale miezului, zgomot audibil crescut și rate de respingere imprevizibile. Pe măsură ce reglementările privind eficiența energetică se înăsprește și costurile materialelor fluctuează, producătorii sunt supuși unei presiuni din ce în ce mai mari de a înlocui operațiunile umane variabile cu soluții automate deterministe. The lxd-420-1 linie de producție de stivuire a miezului de transformator offline abordează în mod direct aceste puncte dureroase eliminând contactul manual cu laminatele finite, asigurând precizia repetabilă a stivuirii și reducând costul total de proprietate pe parcursul ciclului de viață al echipamentului. Acest articol examinează de ce stivuirea automată cu acest sistem oferă o rentabilitate superioară în ceea ce privește forța de muncă directă, randamentul materialului, eficiența energetică și întreținerea pe termen lung.
1. Reducerea directă a forței de muncă și eficiența operatorului
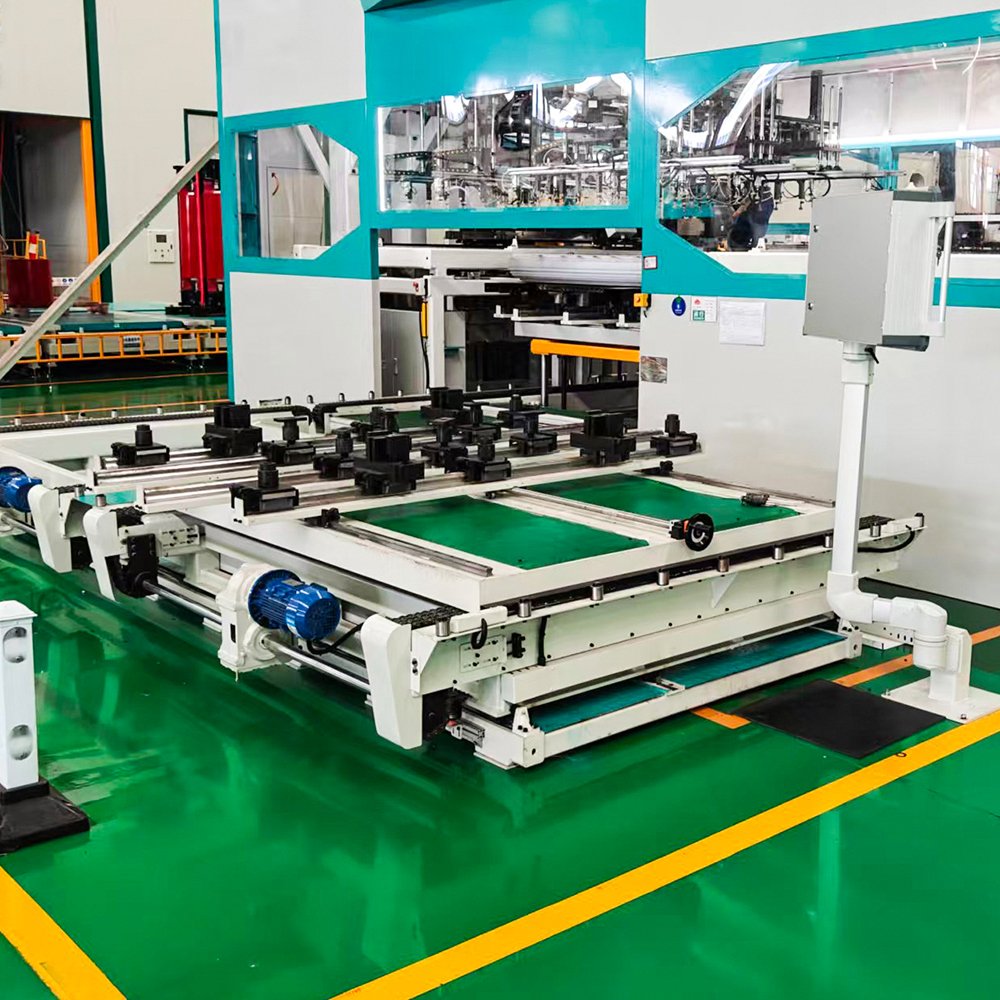
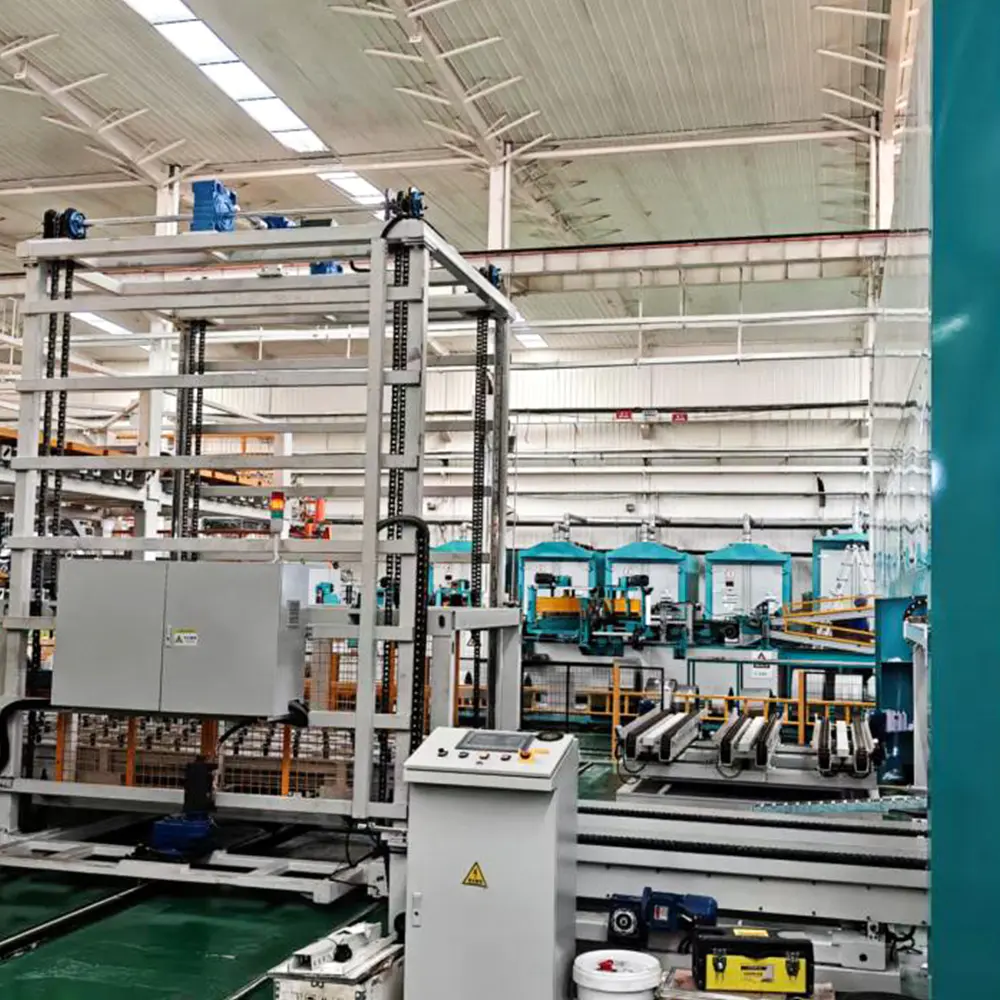
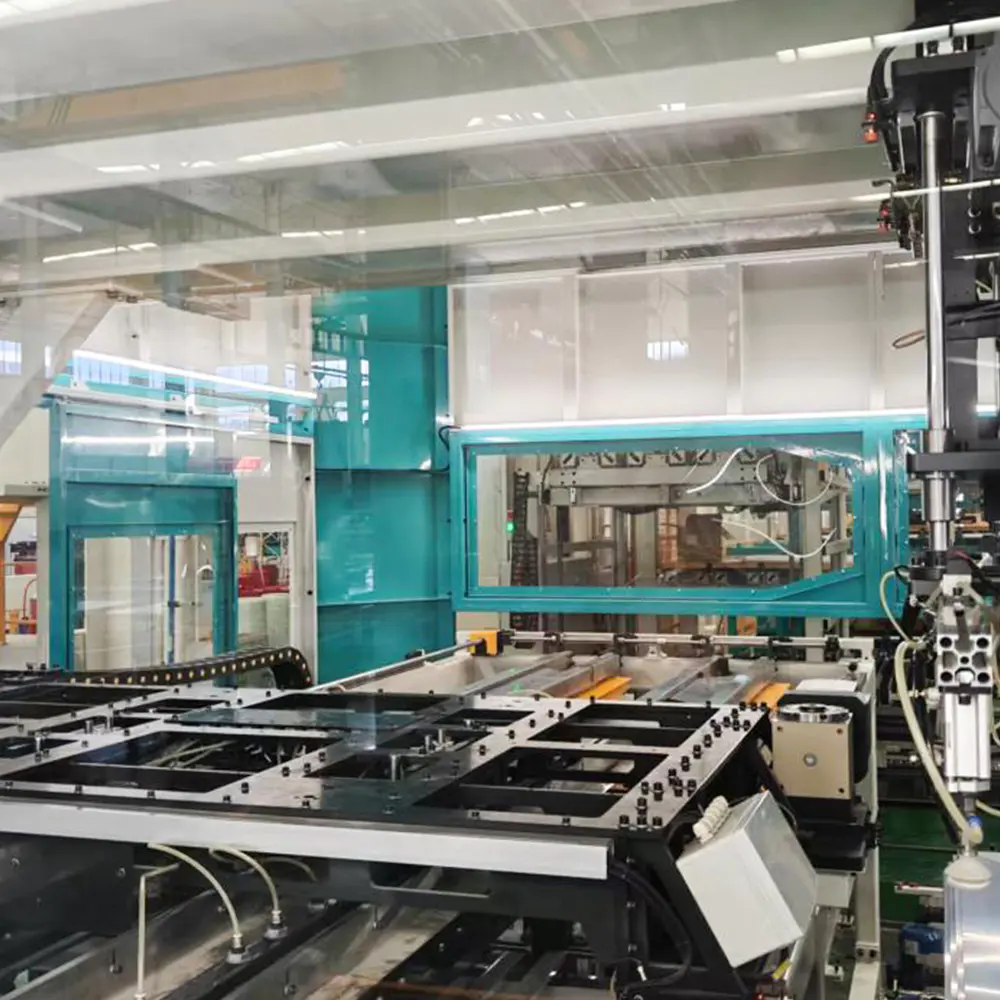
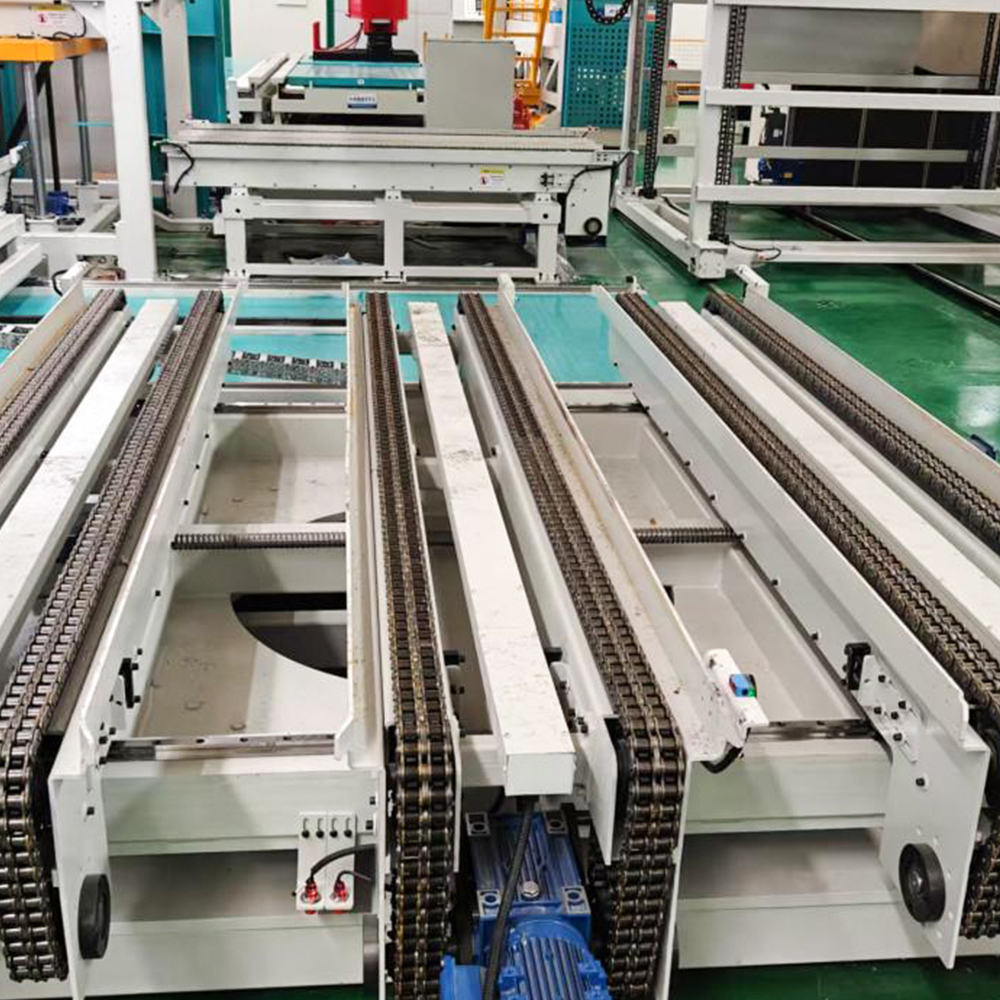
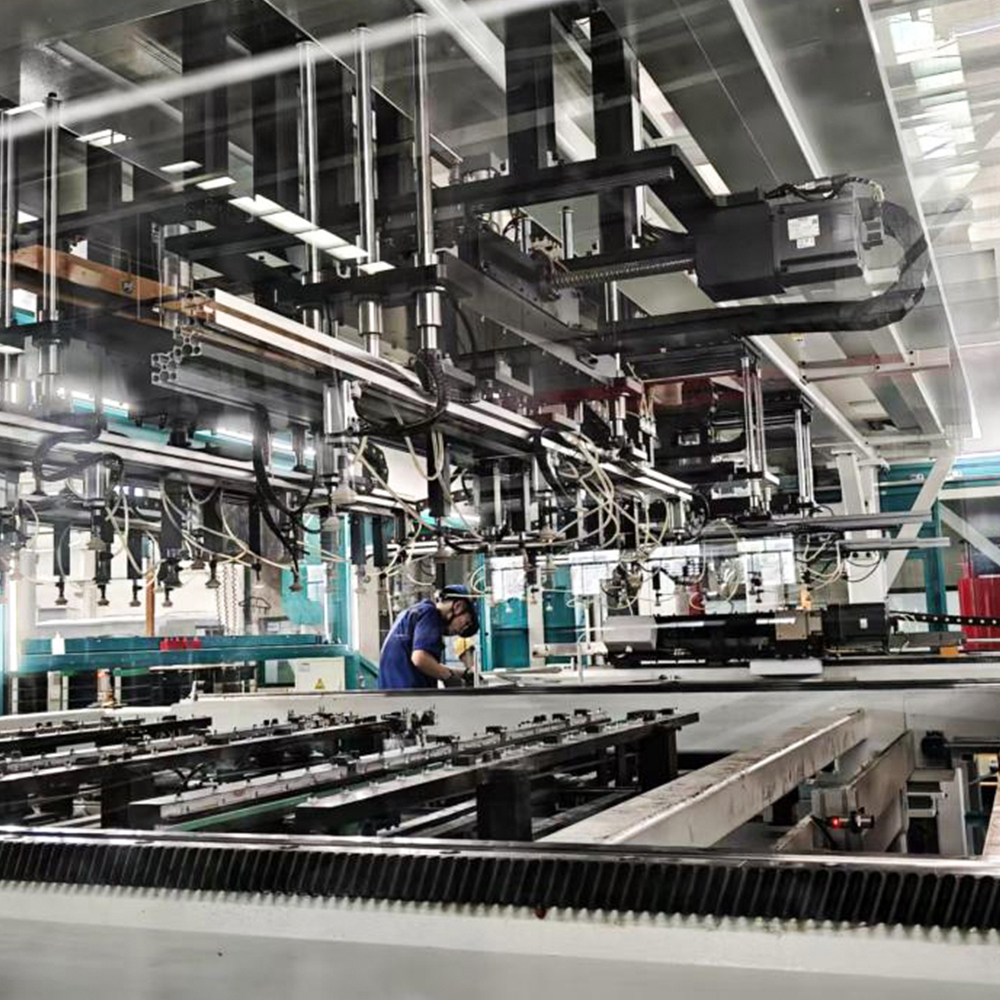
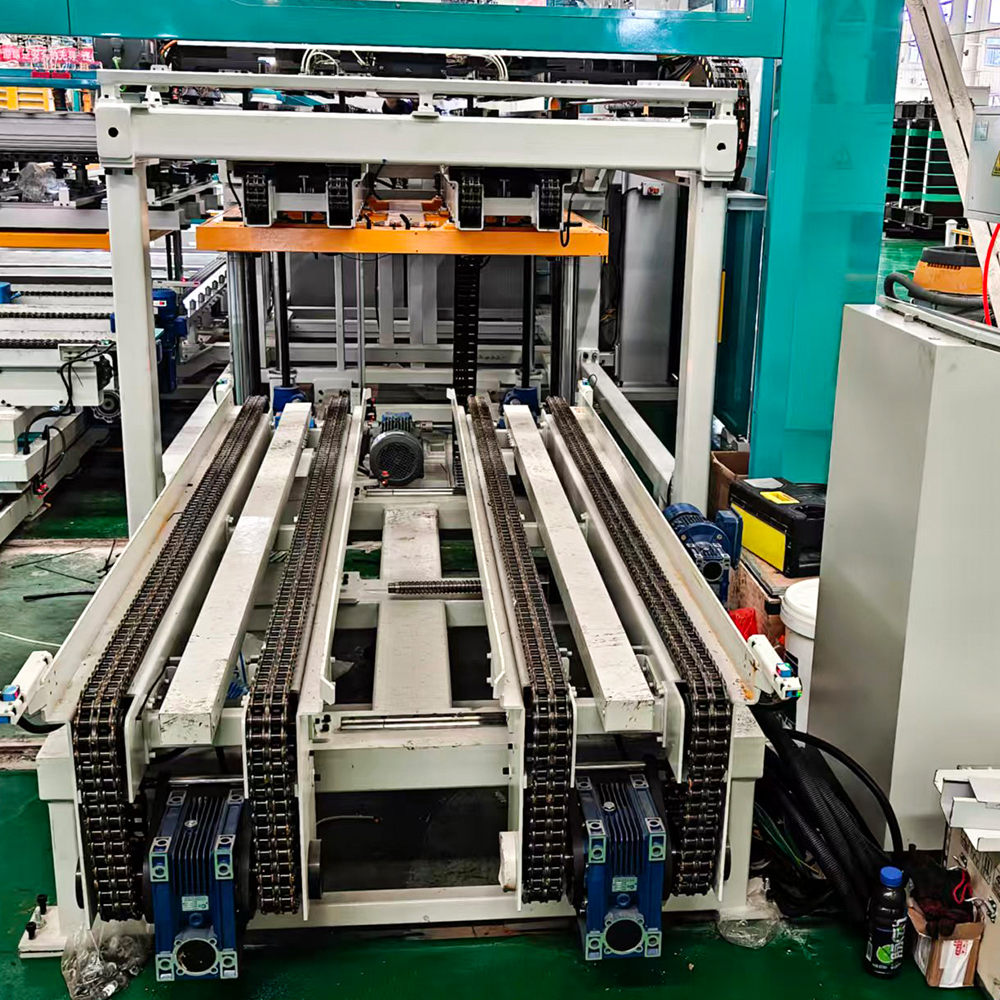
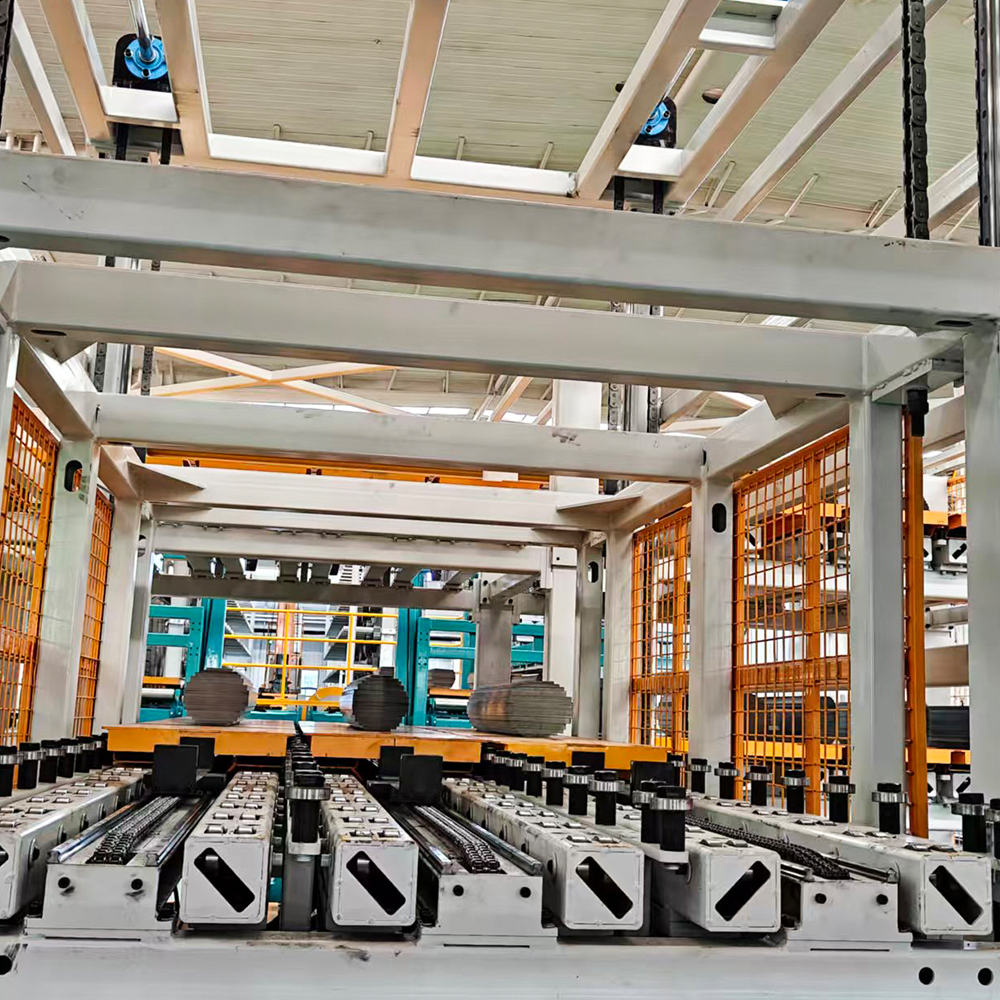
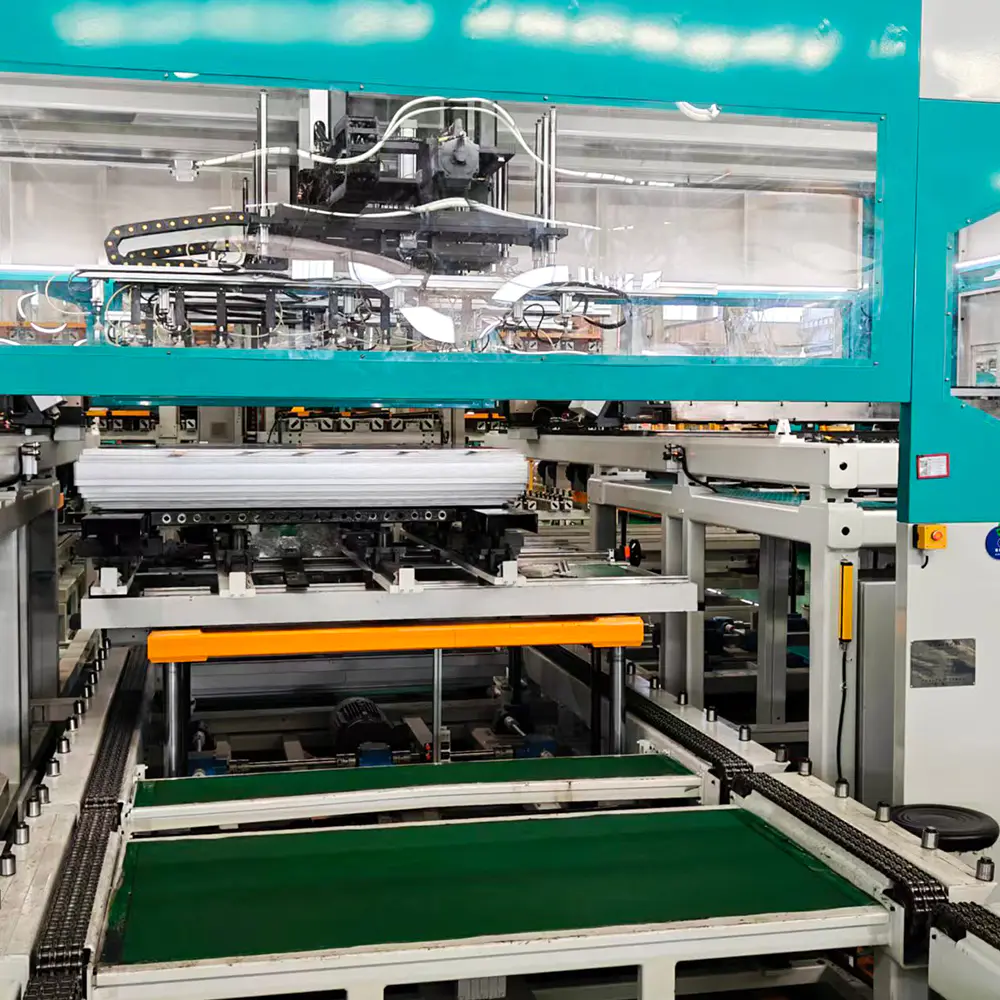
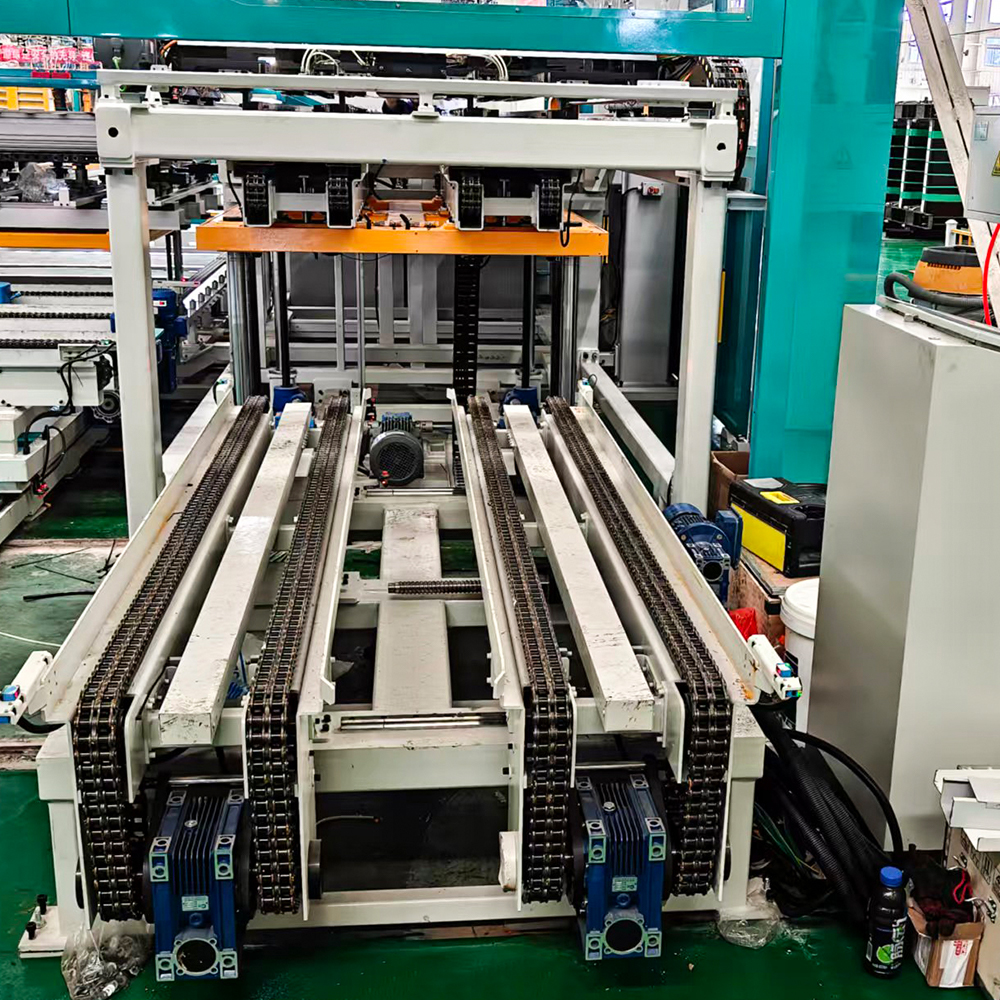
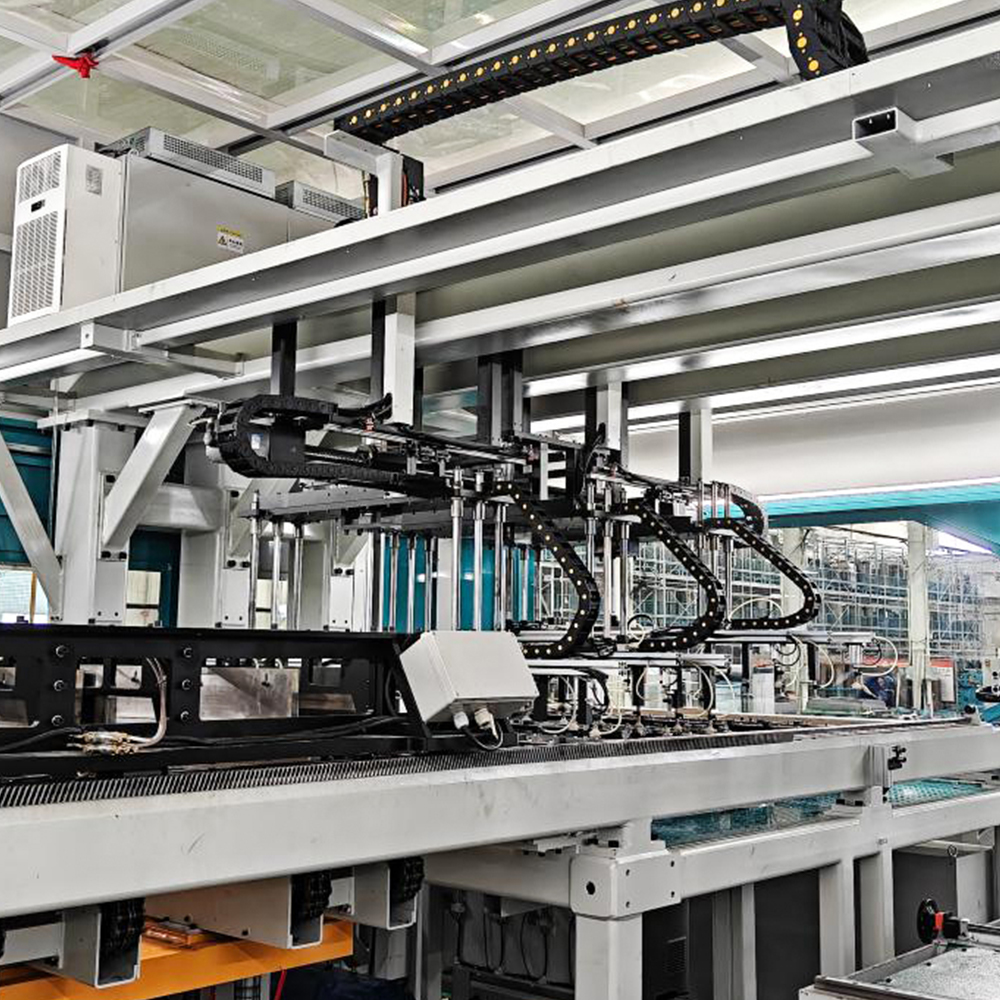
Cel mai imediat avantaj de cost al lxd-420-1 linie de producție de stivuire a miezului de transformator offline constă în reducerea dramatică a cerințelor de muncă manuală. O stație de stivuire manuală convențională necesită de obicei trei până la patru operatori calificați pe schimb pentru a manipula foile cu o greutate de până la 30 kg fiecare, a le aranja în secvențe precise de ture și a menține înălțimea constantă a stivei pe sute de straturi. Această muncă fizică repetitivă nu numai că implică costuri salariale ridicate, dar duce și la erori induse de oboseală, în special în timpul schimburilor prelungite. The lxd-420-1 înlocuiește aceste sarcini cu o secvență complet automatizată: tablele de oțel silicon tăiate de linia transversală de forfecare sunt transportate automat către depozitarea materialului din coloană, apoi transferate printr-un mecanism de mișcare echipat cu ventuze cu vid în șina de poziționare. După o aliniere de precizie, mecanismul de stivuire asamblează miezul exact conform specificațiilor desenului - totul fără nicio intervenție umană directă.
Din perspectiva costurilor, unul lxd-420-1 linie de producție de stivuire a miezului de transformator offline poate înlocui până la șase operatori manuali pe două schimburi, reducând cheltuielile anuale directe cu forța de muncă cu 60–70% în majoritatea fabricilor cu volum mediu. Mai mult, sistemul permite lucrătorilor existenți să treacă de la stivuirea fizică intensă la roluri de supervizare, unde monitorizează performanța liniei, efectuează verificări punctuale de calitate și gestionează reaprovizionarea cu materiale. Acest efect de îmbunătățire a calificărilor îmbunătățește productivitatea generală a forței de muncă, reducând în același timp orele suplimentare și costurile de formare pentru noii angajați. Atunci când sunt calculate pe o perioadă de amortizare de cinci ani, doar economiile cumulate de muncă depășesc adesea investiția inițială de capital a echipamentului, ceea ce face ca soluție de stivuire automată a miezurilor o propunere convingătoare din punct de vedere financiar.
2. Îmbunătățirea randamentului materialului și reducerea deșeurilor
Stivuirea manuală introduce surse multiple de deșeuri materiale care sunt adesea trecute cu vederea în contabilitatea tradițională a costurilor. În timpul alimentării manuale și repoziționării, marginile ascuțite ale tablelor de oțel siliconic se ciocnesc, creând micro-bavuri și deformări care cresc scurtcircuitele interlaminare și cresc pierderile totale specifice (W/kg). În plus, stivele nealiniate necesită dezasamblare și reprelucrare, ceea ce deteriorează și mai mult stratul de izolație și deseori forțează deșeurile întregii secțiuni ale coloanei. The lxd-420-1 elimină aceste probleme prin manipularea blândă pe bază de vid și poziționarea servocontrolată, care menține precizia de stivuire cu ± 0,1 mm și păstrează integritatea stratului de acoperire a fiecărei laminate.
În termeni cantitativi, fabricile care utilizează lxd-420-1 linie de producție de stivuire a miezului de transformator offline de obicei raportează o reducere de 3-5% a deșeurilor de material în comparație cu liniile manuale, ceea ce se traduce în mii de dolari economisiți anual per tonă de oțel siliconic de calitate superioară orientat spre cereale. În plus, deoarece sistemul se stivuiește direct din mecanismul de stocare a materialului coloanei fără tamponare intermediară, nu există riscul de a amesteca diferite loturi de bobine sau de a pune greșit marcatorii de orientare - o eroare umană comună care poate compromite proprietățile magnetice și poate duce la re-testări costisitoare. Geometria consecventă în trepte produsă prin stivuirea automată reduce, de asemenea, pierderile de miez fără sarcină cu aproximativ 2–4%, ceea ce, deși nu este o economisire directă de material, îmbunătățește eficiența transformatorului final și întărește poziționarea competitivă a producătorului pe piețele conștiente de energie.
3. Consumul de energie și stabilitatea operațională
Eficiența costurilor nu se limitează la forță de muncă și materiale - utilizarea energiei joacă un rol din ce în ce mai important în economia producției. Liniile manuale de stivuire se bazează pe funcționarea intermitentă a macaralelor rulante, a transportoarelor cu role și a uneltelor cu aer comprimat, adesea cu cicluri de pornire-oprire ineficiente. The lxd-420-1 , prin contrast, este proiectat cu control al mișcării sincronizate și frânare regenerativă pe axele sale servo, reducând cererea de putere de vârf și netezind consumul total de energie. Configurația sa offline înseamnă că funcționează independent de fluctuațiile vitezei liniei de forfecare, permițând sistemului să funcționeze la un debit optim fără a forța întregul atelier să funcționeze în gol în timpul schimbărilor.
Mai mult, cel echipamente automate de stivuire încorporează moduri inteligente de gestionare a puterii care trec automat în standby atunci când tampoanele de material sunt goale, reducând consumul în standby cu peste 40% în comparație cu alternativele convenționale hidraulice sau pneumatice. Peste o funcționare anuală tipică de 10.000 de ore, aceasta se traduce în reduceri măsurabile ale costurilor cu energia electrică - adesea în intervalul de 15-20% din factura totală de utilități pentru secțiunea de producție de bază. Combinată cu o utilizare mai redusă a aerului comprimat (deoarece aspirația cu vid este localizată și la cerere), linia oferă o alternativă mai ecologică și mai slabă la metodele manuale, aliniindu-se atât cu obiectivele corporative de durabilitate, cât și cu stimulentele energetice regionale.
4. Consecvența calității și evitarea costurilor de reluare
Unul dintre cele mai scumpe costuri ascunse în stivuirea manuală este reprelucrarea și neconformitatea. Chiar și cu operatori cu experiență, variațiile în presiunea manuală, alinierea foii și secvența de stivuire duc la abateri dimensionale care cauzează probleme de asamblare a miezului în aval - cum ar fi nepotrivirile jugului, creșterea spațiului de aer și dezechilibrele forței de strângere. Aceste defecte rămân adesea nedetectate până la testarea finală a transformatorului, moment în care dezasamblarea, re-stivuirea și retestarea pot genera costuri de câteva ori mai mari decât etapa de producție inițială.
The lxd-420-1 atenuează acest risc prin feedback-ul său de poziție în buclă închisă și verificarea automată a numărului de straturi, care asigură că fiecare coloană de bază se potrivește cu desenul de inginerie cu o repetabilitate ridicată. Sistemul înregistrează, de asemenea, datele de producție per stivă, permițând trasabilitatea completă - o caracteristică care îi ajută pe inginerii de calitate să izoleze rapid cauzele principale atunci când apar abateri. Fabricile care adoptă această linie văd în mod obișnuit creșterea ratelor randamentului de la prima trecere de la 88–92% (manual) la 97–98% (automatizat), reducând direct munca de reprelucrare, timpul de testare și pierderile de materiale. Într-un mediu de producție la scară medie, numai această îmbunătățire a calității poate contribui la economii anuale echivalente cu 8–10% din costul total de producție, făcând ca linie de producție automată de stivuire o investiție strategică mai degrabă decât o simplă achiziție de echipamente.
5. Integrare cu sisteme inteligente de atelier și ROI pe termen lung
Dincolo de economiile operaționale directe, cel lxd-420-1 linie de producție de stivuire a miezului de transformator offline oferă rentabilitate prin integrarea perfectă cu ecosistemele moderne de producție inteligente. Jiangsu Jingtianxia Electric Technology Co., Ltd. a proiectat această linie pentru a interacționa cu mașinile de tăiat transversal de bază, sistemele de depozitare inteligente și transportoarele logistice automate, formând o celulă de producție coerentă care minimizează stocul de lucru în curs și reduce cheltuielile generale de manipulare a materialelor. Această capacitate de integrare înseamnă că echipamente automate de stivuire nu numai că înlocuiește stivuirea manuală, dar acționează și ca un nod de date pentru monitorizarea în timp real a producției, programarea predictivă a întreținerii și trasabilitatea calității.
Cu peste 46 de talente tehnice profesionale, Jiangsu Jingtianxia Electric Technology Co., Ltd. oferă suport complet de la proiectarea liniei până la punerea în funcțiune la fața locului, asigurând că lxd-420-1 se încadrează exact în fluxul de lucru existent al fiecărui client. Sistemul de producție matur al companiei și soluțiile unice acoperă nu numai stivuirea de bază, ci și tăierea în amonte și logistica în aval, permițând o strategie holistică de reducere a costurilor. Atunci când evaluează costul total de deținere, utilizatorii trebuie să ia în considerare spațiul redus (datorită aspectului offline compact), consumul mai mic de piese de schimb (mulțumită servodriversărilor robuste) și timpul de nefuncționare minim de calibrare. Mulți clienți raportează perioade de rambursare de la 18 la 24 de luni, după care linie automată de stivuire a miezurilor continuă să genereze economii nete pe toată durata de viață de 10 ani. Această perspectivă pe termen lung solidifică argumentul că automatizarea cu LXD-420-1 nu este doar o cheltuială - este un activ cu randament ridicat care transformă economia producției.
Analiză comparativă: LXD-420-1 vs. stivuire manuală
| Metric | Stivuire manuală | Linie automată LXD-420-1 |
| Operatori pe schimb | 3–4 | 1 (supraveghere) |
| Precizie de stivuire (mm) | ±0,3 – ±0,5 | ±0,1 |
| Rata de deșeuri de material | 5–7% | 1,5–2,5% |
| Randament la prima trecere | 88–92% | 97–98% |
| Consumul de energie în standby | Ridicat (macara constantă/unelte inactiv) | Redus cu >40% (smart standby) |
| Perioada tipică de rambursare | N/A | 18-24 luni |
Tabelul de mai sus rezumă principalele diferențe de performanță dintre stivuirea manuală și cea automată. Fiecare rând reprezintă un factor tangibil al costurilor - de la numărul de angajați și precizie la randament și energie - confirmând că lxd-420-1 oferă o economie superioară pentru toți factorii majori de producție.
Avantajele cheie ale sistemului LXD-420-1 (rezumat)
- Transformarea muncii – reduce numărul direct de angajați cu până la 75%, în timp ce îmbunătățește operatorii în funcții de supraveghere.
- Conservarea materialului – aspirația cu vid și poziționarea precisă elimină daunele de manipulare și zgârieturile de acoperire.
- Inteligența energetică – unitățile regenerative și modurile de așteptare adaptive reduc facturile de energie electrică cu 15-20%.
- Asigurarea calității – feedback-ul în buclă închisă și înregistrarea datelor asigură un randament la prima trecere peste 97%.
- Integrare perfectă – lucrează cu linii de tăiere, sisteme de depozitare și logistică pentru automatizare end-to-end.
Pași de implementare recomandați pentru o adoptare eficientă din punct de vedere al costurilor
- Efectuați un audit al costurilor de bază pentru stivuirea manuală curentă (manopera, deșeuri, reprelucrare, energie).
- Evaluați spațiul de podea și fluxul de materiale pentru a determina amplasarea offline optimă pentru lxd-420-1 .
- Coordoneaza cu Jiangsu Jingtianxia Electric Technology Co., Ltd. pentru personalizarea și planificarea integrării specifice site-ului.
- Instruiți o echipă mică de operatori cu privire la supravegherea sistemului și procedurile de întreținere de bază.
- Monitorizați lunar indicatorii cheie de performanță (randament, debit, deșeuri) și comparați cu valoarea de referință pentru a valida rentabilitatea investiției.
Jiangsu Jingtianxia Electric Technology Co., Ltd. aduce o experiență vastă în furnizarea de soluții integrate care combină echipamentele de stivuire a miezului cu linii de tăiere transversale și depozitare inteligentă. Echipa tehnică a companiei, formată din peste 46 de ingineri profesioniști, se asigură că fiecare lxd-420-1 instalarea este reglată fin la proiectele de bază specifice și volumele de producție ale clientului. Alegând această soluție de stivuire offline, producătorii nu numai că obțin economii imediate de costuri, ci și se alătură unei rețele în creștere de clienți globali care se bazează pe Jiangsu Jingtianxia pentru soluții de susținere a echipamentelor de alimentare de înaltă precizie, inteligente și unice.
Întrebări frecvente
Î1: Care este principala diferență dintre LXD-420-1 și sistemele convenționale de stivuire în linie?
The lxd-420-1 este un sistem offline, ceea ce înseamnă că funcționează independent de linia transversală de forfecare. Această decuplare îi permite să mențină un ritm constant de stivuire chiar și atunci când linia de tăiere își schimbă viteza sau efectuează întreținere, reducând timpul de inactivitate și îmbunătățind utilizarea generală a liniei. Sistemele inline, dimpotrivă, sunt cuplate direct cu freza și suferă adesea de întârzieri de propagare și probleme de sincronizare.
Î2: Cum gestionează LXD-420-1 diferitele geometrii ale miezului (de exemplu, cu pas, cu oglindă sau dreptunghiulară)?
Sistemul folosește mecanisme programabile de stivuire servocontrolate care citesc parametrii de bază de desen direct din sistemul de management al producției. Poate găzdui diferite forme de laminare și modele de ture în pas prin ajustarea traiectoriilor capului de aspirație și a secvențelor de poziționare. Jiangsu Jingtianxia Electric Technology Co., Ltd. furnizează biblioteci de rețete preconfigurate pentru tipurile de bază obișnuite, iar noi geometrii pot fi adăugate prin intermediul HMI ușor de utilizat.
Î3: LXD-420-1 este potrivit pentru medii de producție cu loturi mici sau cu amestecuri mari?
Da. Deși excelează în execuții de volum mediu spre mare, designul offline permite modificări rapide ale rețetei (sub 10 minute) fără reutilizări mecanice, făcându-l practic pentru fabricile care produc mai multe variante de bază zilnic. Sistemul ajustează automat viteza de stivuire și forța de aspirație în funcție de grosimea și lățimea foii, asigurând o calitate constantă în diferite loturi.
Î4: Ce asistență post-vânzare oferă Jiangsu Jingtianxia pentru LXD-420-1?
Jiangsu Jingtianxia Electric Technology Co., Ltd. oferă servicii de diagnosticare la distanță, punere în funcțiune la fața locului, furnizare de piese de schimb și instruire pentru operatori, ca parte a pachetului său standard de asistență. Cu o echipă tehnică dedicată și un sistem de producție matur, compania asigură timpi de răspuns rapid și actualizări de îmbunătățire continuă, ajutând clienții să maximizeze rentabilitatea pe termen lung a linie automată de stivuire a miezurilor .