LXD-260-2 Linie de stivuire a miezului de transformator offline Cunoștințe din industrie
Cum funcționează LXD-260-2 Offline Transformer Core Stacking Line?
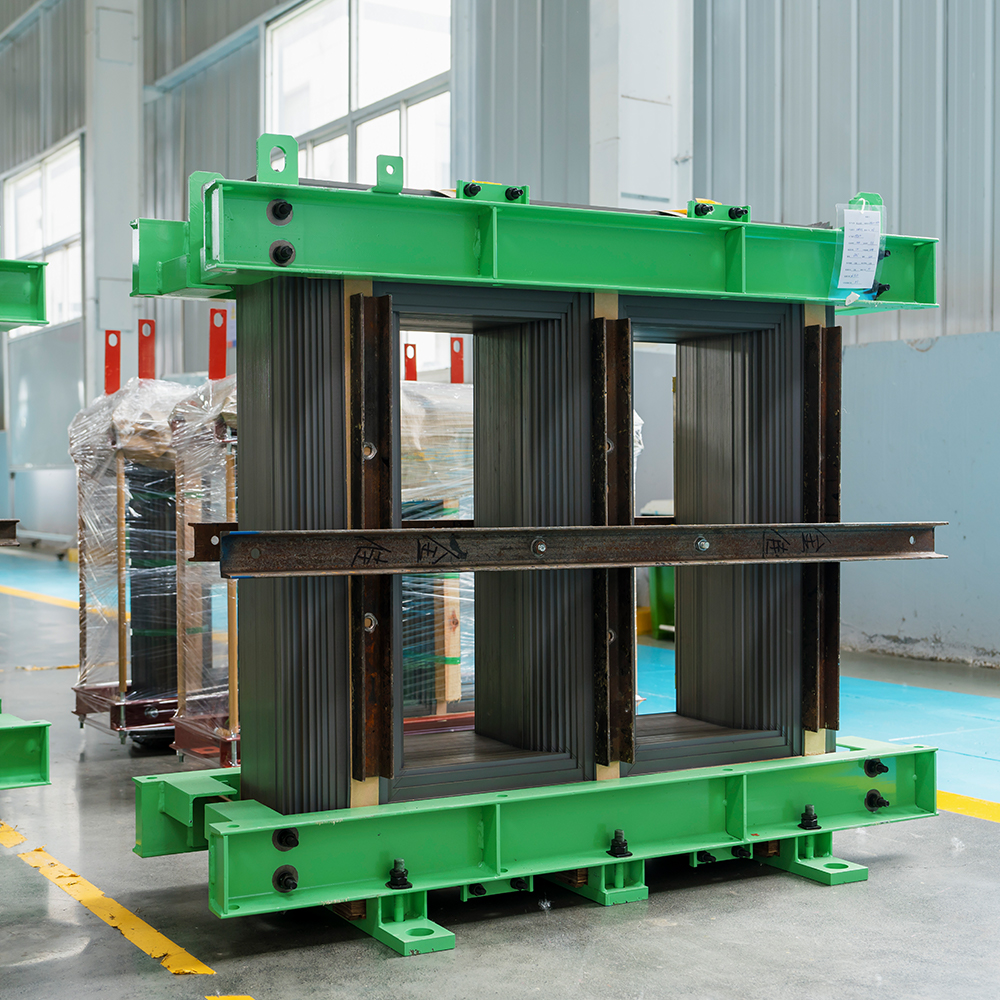
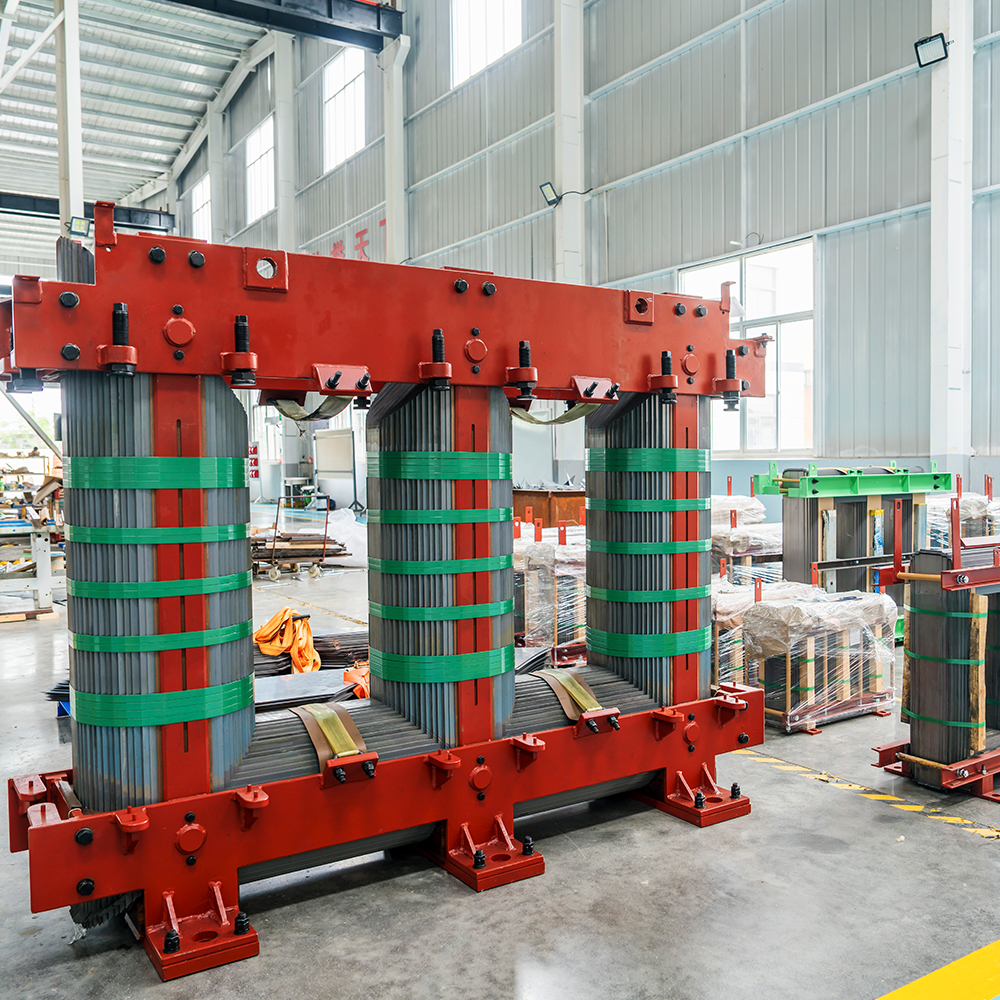
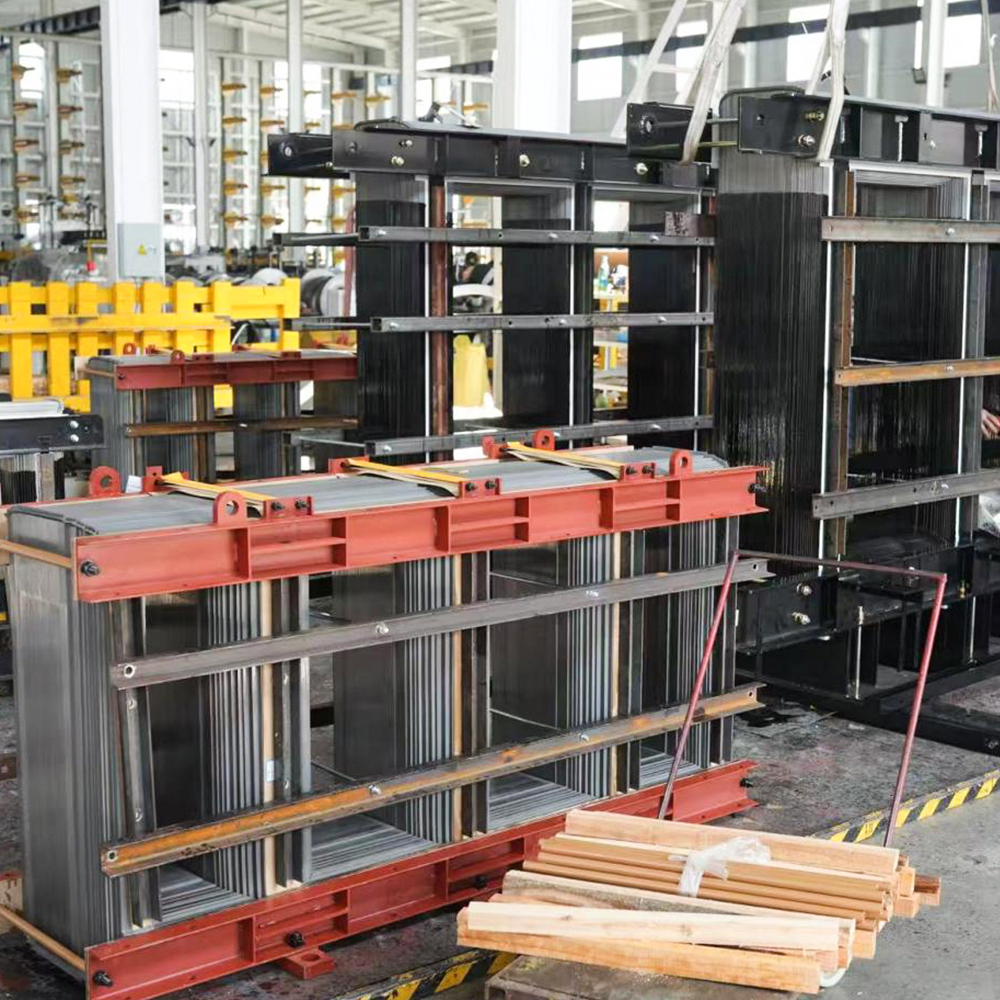
Timp de zeci de ani, fabricarea miezului transformatorului a rămas una dintre ultimele frontiere în care intervenția manuală persistă cu încăpățânare. În timp ce industriile adiacente au îmbrățișat automatizarea robotică și fluxurile de producție sincronizate, stivuirea nucleelor - procesul delicat de asamblare a mii de laminate din oțel silicon într-un circuit magnetic precis - a continuat să se bazeze pe operatori calificați care secvenționează manual, orientează și stratifică foile. Această abordare moștenită introduce uzură variabilă a foii, deformări de manipulare, goluri de aer inconsecvente și în cele din urmă crește pierderile de miez și zgomotul acustic. Pentru a sparge fundamental această paradigmă, Jiangsu Jingtianxia Electric Technology Co., Ltd. a proiectat Linie de stivuire a miezului de transformator offline LXD-260-2 —un sistem automat de tip coloană care redefinește precizia, repetabilitatea și randamentul în ansamblul de miez offline.
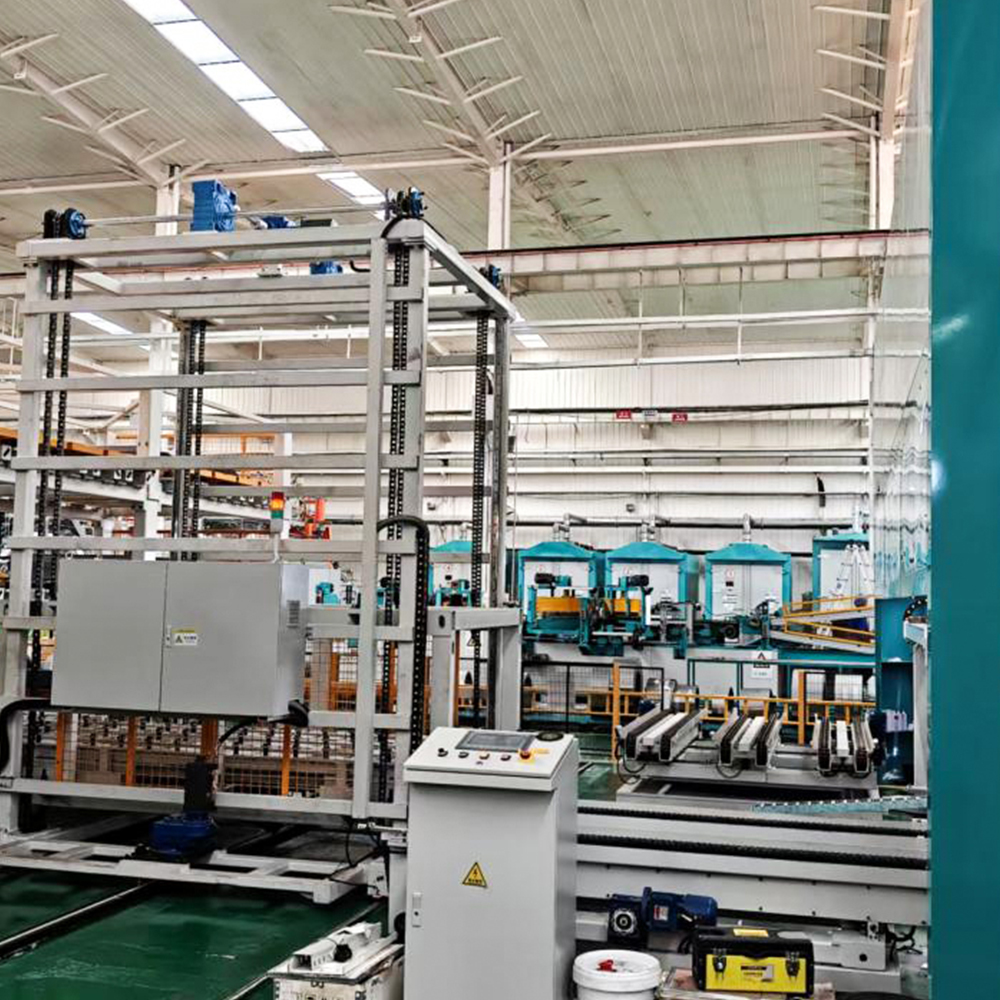
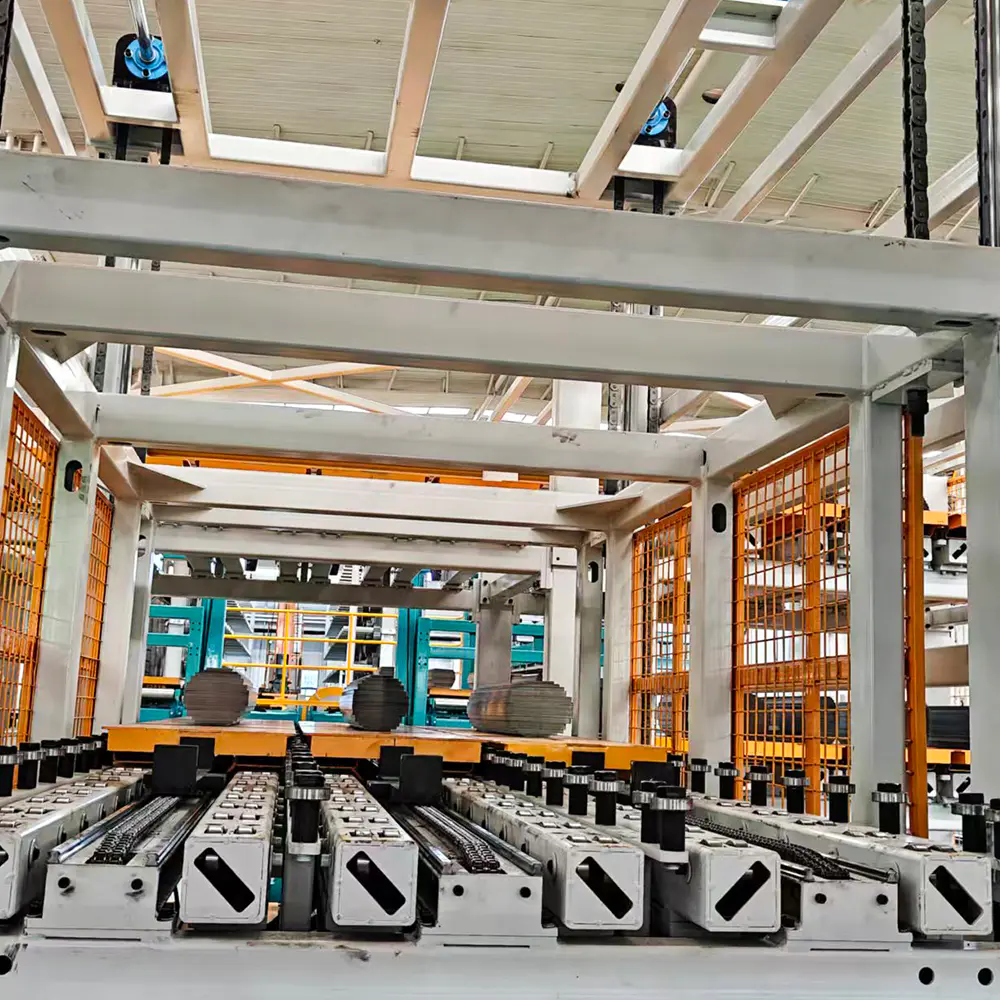
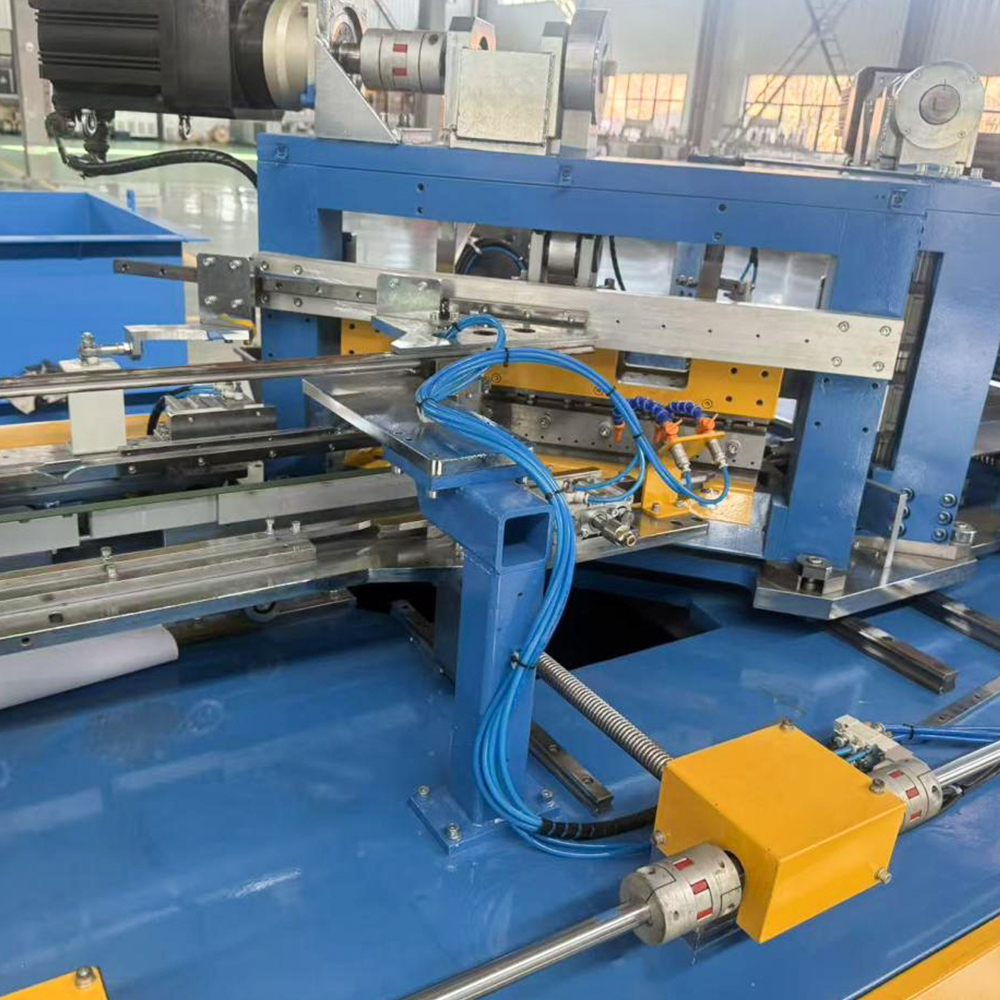
La baza sa, Linie de stivuire a miezului de transformator offline LXD-260-2 funcționează ca o platformă de stivuire complet automatizată, fără coșuri de materiale. Primește foi de oțel silicon neperforate direct de la o linie de forfecare transversală, le stivuiește în secvența exactă de tăiere și laminare în coloane verticale și transportă aceste coloane la un mecanism de stivuire dedicat. Un ansamblu în mișcare cu ventuze cu vid prelege apoi fiecare laminare, o poziționează pe o șină de precizie și, în cele din urmă, o stivuiește conform cerințelor strat cu strat ale desenului de bază - totul fără manipularea umană a foilor individuale. Acest flux de lucru elimină cele trei moduri de eșec primare ale stivuirii manuale: abraziunea suprafeței, alinierea greșită și presiunea de stivuire inconsecventă.
Înainte de a vă scufunda în subsistemele tehnice, merită remarcat faptul că Jiangsu Jingtianxia Electric Technology Co., Ltd. aduce peste 46 de specialiști tehnici interni și un sistem de producție matur în acest domeniu. Portofoliul companiei - cuprinzând miezuri de transformatoare, echipamente inteligente de stivuire, mașini de tăiat transversal și logistică automată - oferă ecosistemul în care Linie de stivuire a miezului de transformator offline LXD-260-2 prosperă. Aceasta nu este o mașină de sine stătătoare, ci un nod în cadrul unei infrastructuri de atelier complet digitizate, care permite urmărirea în timp real și controlul adaptiv al procesului.
1. Modulul de alimentare și secvențiere cu materiale de tip coloană
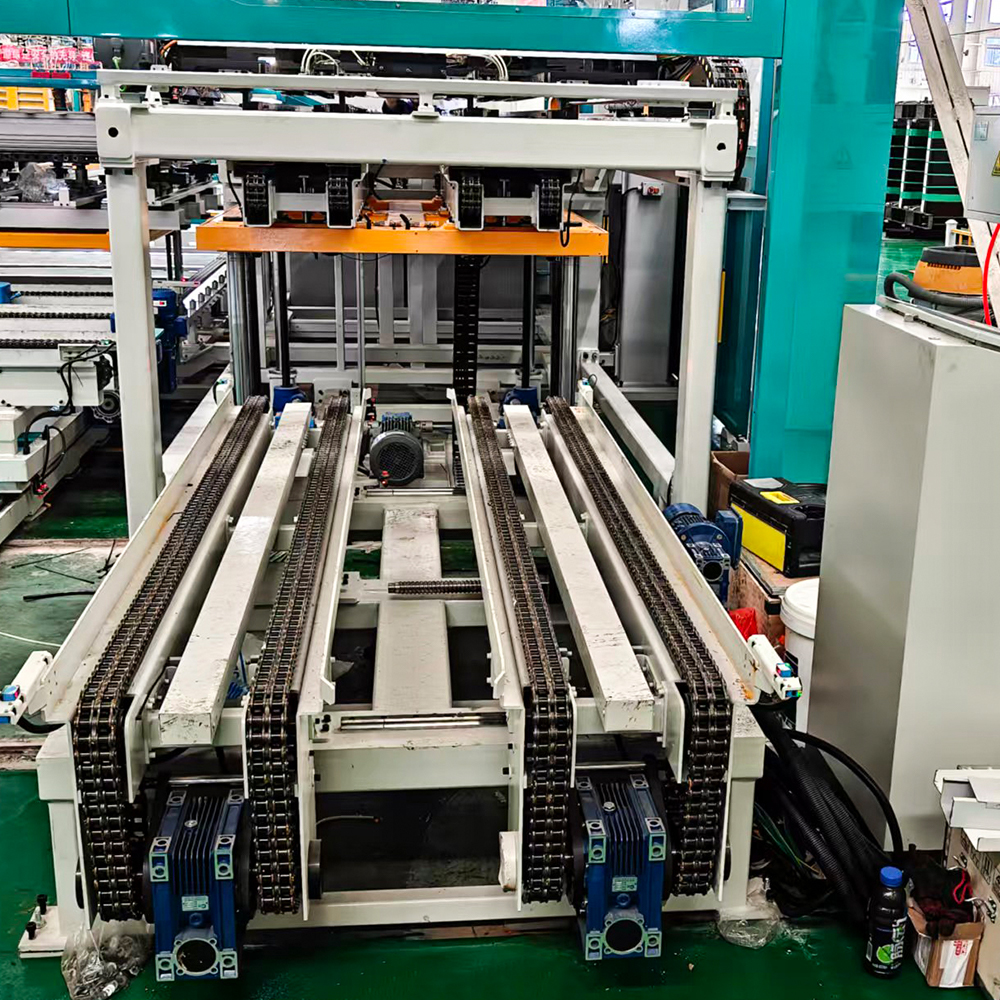
Definitie si pozitionare: Acest modul servește ca punct de intrare al Linie de stivuire a miezului de transformator offline LXD-260-2 . Spre deosebire de sistemele convenționale care se bazează pe recipiente de materiale sau casete cu stive presortate, acest echipament utilizează un mecanism de tip coloană care interfață direct cu ieșirea unei linii de forfecare transversală. Foile neperforate sunt transportate și ridicate automat în coloane verticale, păstrând secvența exactă de tăiere - o cerință critică pentru design-ul în trepte.
Caracteristici funcționale de bază: Alimentatorul de coloană încorporează elevatoare servo-acționate care mențin o înălțime constantă de ridicare a foilor, compensând reducerea înălțimii coloanei pe măsură ce foile sunt consumate. Ventuzele cu vid cu vârfuri de contact moale previn bavurirea marginilor și zgârieturile la suprafață. O pistă de poziționare dedicată, echipată cu senzori ghidați de margini, asigură că fiecare coală este pătrată la o margine de referință înainte de transfer. Sistemul se ocupă de grosimi de tablă cuprinse între 0,18 mm și 0,35 mm și lățimi de până la 260 mm (de unde denumirea „260”), cu o precizie de stivuire de ±0,1 mm pe strat.
Scenarii tipice de aplicare: Acest modul este deosebit de avantajos în mediile de producție cu mix mare și volum redus, unde designurile de bază se modifică frecvent. Deoarece sistemul citește rețetele de stivuire direct din sistemul de execuție a producției (MES), poate comuta între miezuri E, miezuri U și chiar miezuri trifazate asimetrice fără schimbări fizice — doar parametrii software se pot ajusta.
Avantaje diferențiate: În comparație cu stivuitoarele alimentate cu magazii, abordarea de tip coloană elimină necesitatea prestivuirii și transferului manual între tăiere și stivuire, reducând depozitarea intermediară și daunele asociate la manipulare. De asemenea, acceptă funcționarea continuă pentru schimburi prelungite, deoarece linia transversală de forfecare poate alimenta materialul în timp real.
Integrarea capabilităților companiei: Jiangsu Jingtianxia Electric Technology Co., Ltd. a integrat propriul software de monitorizare în timp real în acest modul, permițând operatorilor să vizualizeze consumul de foi, ratele de respingere și alinierea alimentatorului printr-un tablou de bord central.
- Specificații cheie: Lățimea foii 80–260 mm, grosime 0,18–0,35 mm, viteza de stivuire de până la 120 de coli/minut.
- Senzori încorporați: Detectoare fotoelectrice duble de margine și traductoare de presiune în vid pentru detectarea defecțiunilor.
- Compatibilitate material: Oțel siliciu orientat pe granule (clasele M-4 până la M-6) și aliaje amorfe de înaltă permeabilitate.
2. Stație de poziționare și aliniere de precizie
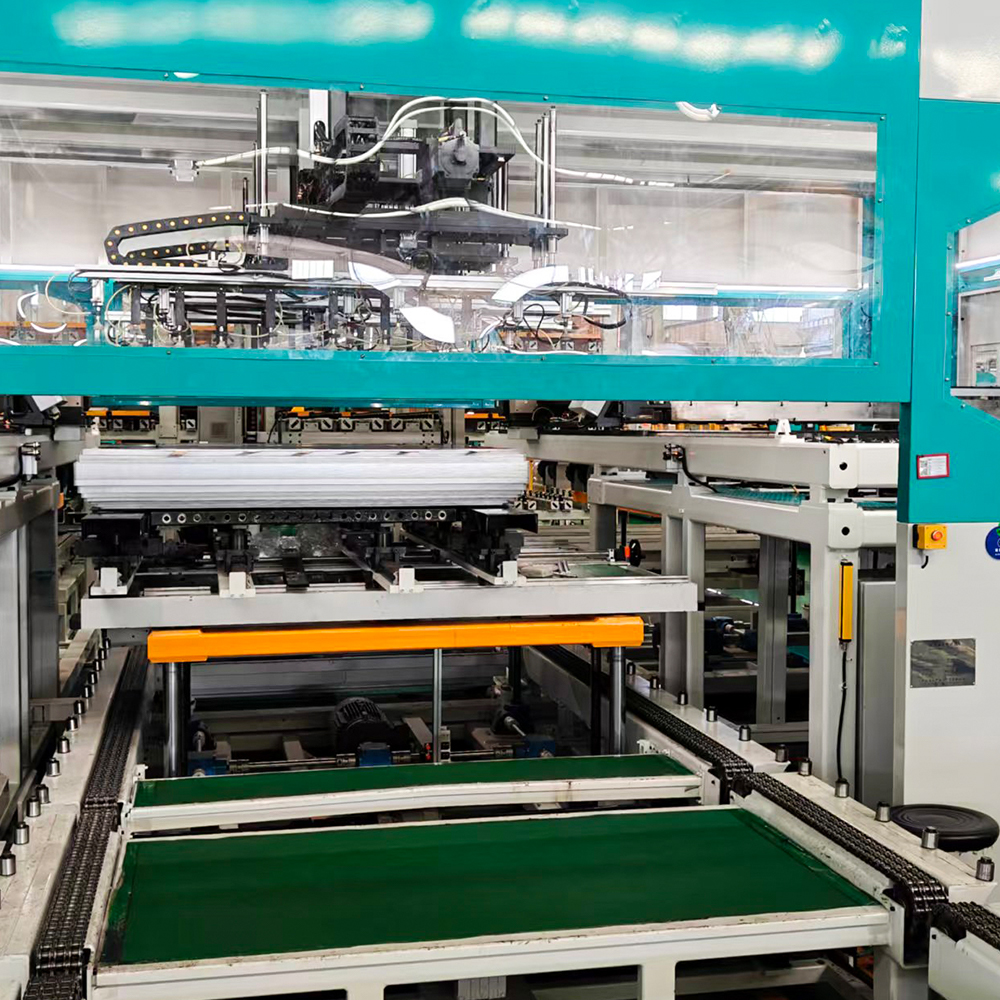
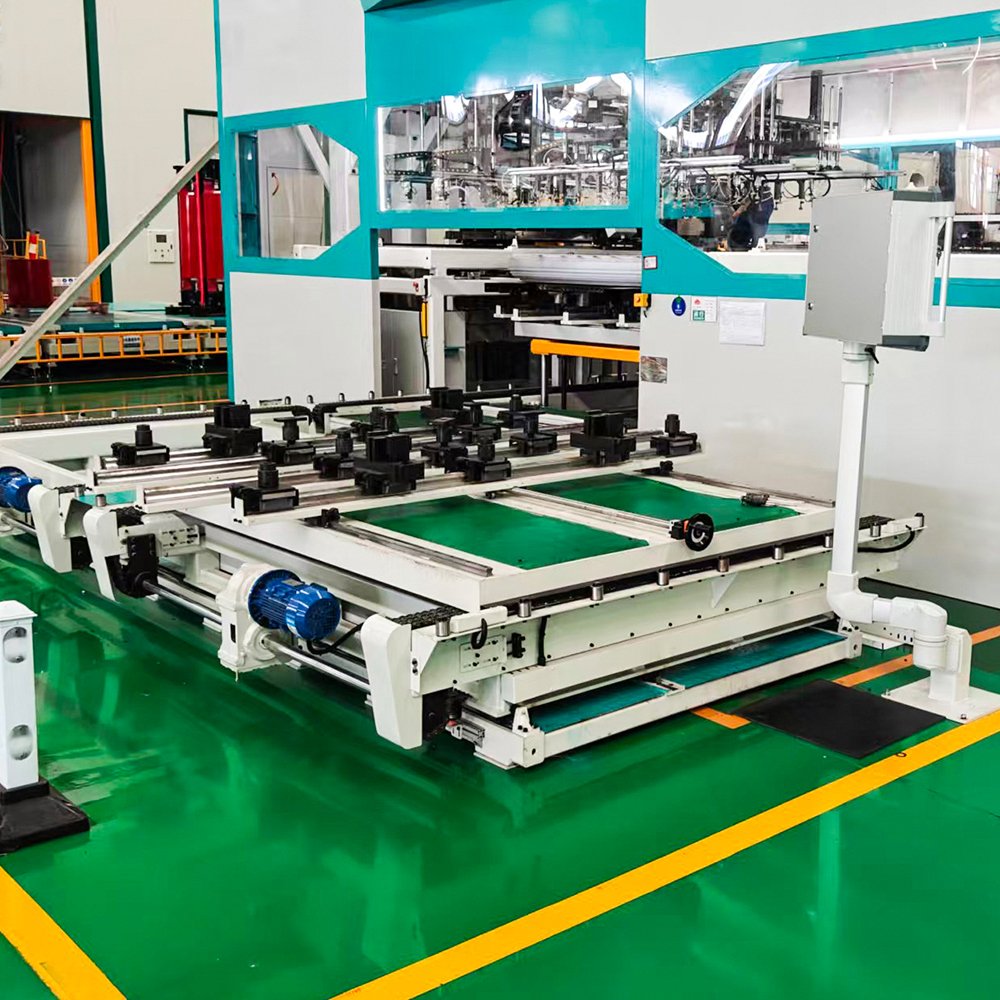
Definitie si pozitionare: După ce foile sunt culese din coloană, acestea sunt transportate la o stație de poziționare dedicată - al doilea subsistem critic al Linie de stivuire a miezului de transformator offline LXD-260-2 . Această stație este responsabilă pentru corectarea oricăror abateri minore unghiulare sau de translație introduse în timpul transferului în vid, asigurându-se că fiecare laminare se aliniază perfect cu stiva de miez în creștere.
Caracteristici funcționale de bază: Stația folosește o strategie de aliniere în două etape. În primul rând, un set de opritoare mecanice încărcate cu arc împinge ușor foaia pe un colț de referință fix. În al doilea rând, un sistem asistat de vedere captează conturul foii și îl compară cu modelul CAD nominal; dacă discrepanțe depășesc 0,05 mm, sistemul declanșează o respingere automată înainte ca foaia să ajungă la capul de stivuire. Acest feedback în buclă închisă este esențial pentru menținerea modelului pas-tur, care influențează direct proprietățile magnetice ale miezului și pierderea fără sarcină.
Scenarii tipice de aplicare: Acest subsistem este indispensabil pentru miezurile transformatoarelor de putere mari (≥ 100 MVA) unde chiar și dezalinierea la nivel de microni se traduce prin formarea de puncte fierbinți și vibrații crescute. Este la fel de valoros pentru transformatoarele de distribuție, unde controlul consecvent al golului reduce zgomotul audibil pentru a îndeplini standardele stricte de mediu urban.
Avantaje diferențiate: În timp ce multe stivuitoare offline concurente se bazează exclusiv pe pre-alinierea mecanică, LXD-260-2 încorporează o buclă de vedere care corectează în mod activ variațiile bavurilor de forfecare și curbura foii - două defecte comune pe care manipularea manuală nu le poate compensa. Acest lucru produce un miez mai pătrat cu articulații mai strânse, reducând direct curentul de excitație.
Integrarea capabilităților companiei: Algoritmii de viziune au fost dezvoltați intern de echipa de cercetare și dezvoltare de la Jiangsu Jingtianxia Electric Technology Co., Ltd. , valorificând baza lor extinsă de defecte de laminare colectate de la instalațiile pe teren din Asia și Europa.
| Parametru | Modul de alimentare cu coloane | Stația de poziționare | Ansamblu cap de stivuire |
| Precizie de poziționare (mm) | ±0,3 (preluare foi) | ±0,05 (se oprește vederea) | ±0,08 (construcție stivă) |
| Viteza (coli/min) | Până la 130 | Până la 125 | Până la 115 |
| Tip senzor | Vacuometru fotoelectric | Oprire mecanică de viziune CCD | Feedback de forță de distanță laser |
| Rata de respingere (%) | ≤ 0,5 | ≤ 0,2 | ≤ 0,3 |
3. Deplasarea mecanismului de stivuire cu efect de capăt cu vid
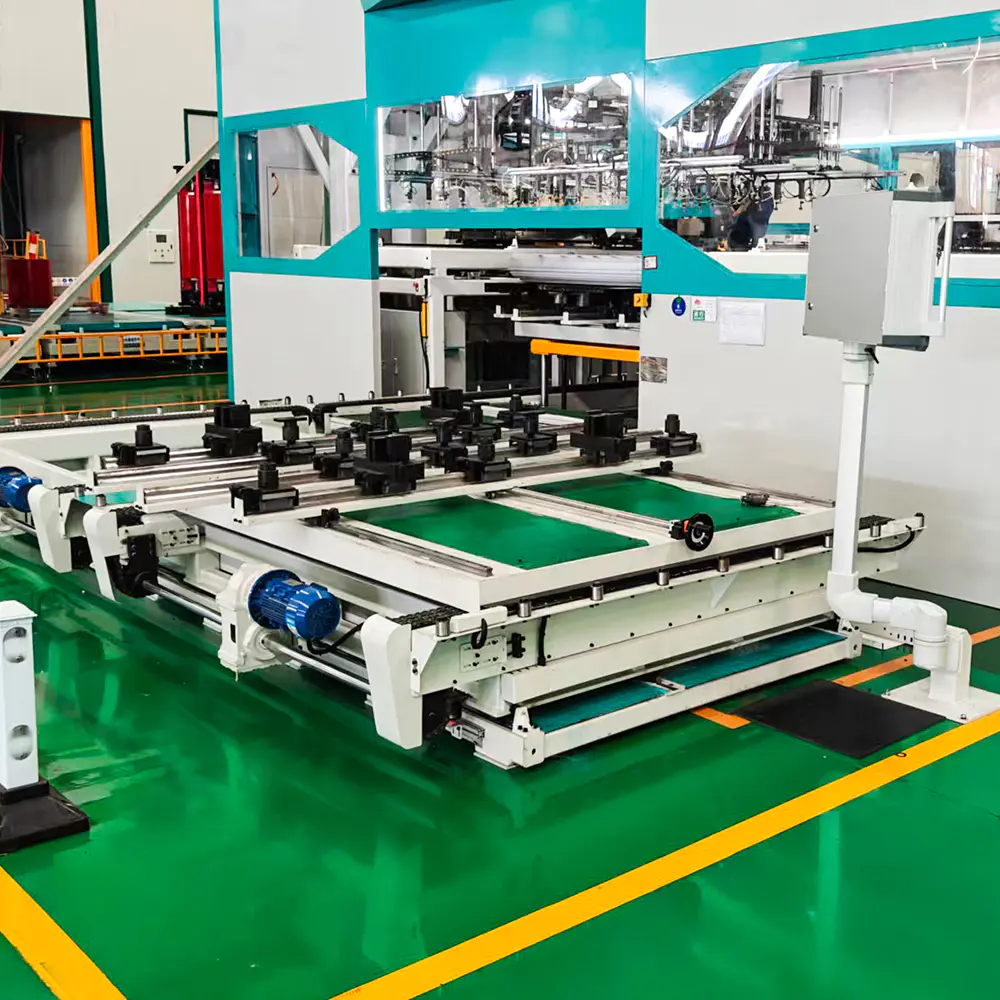
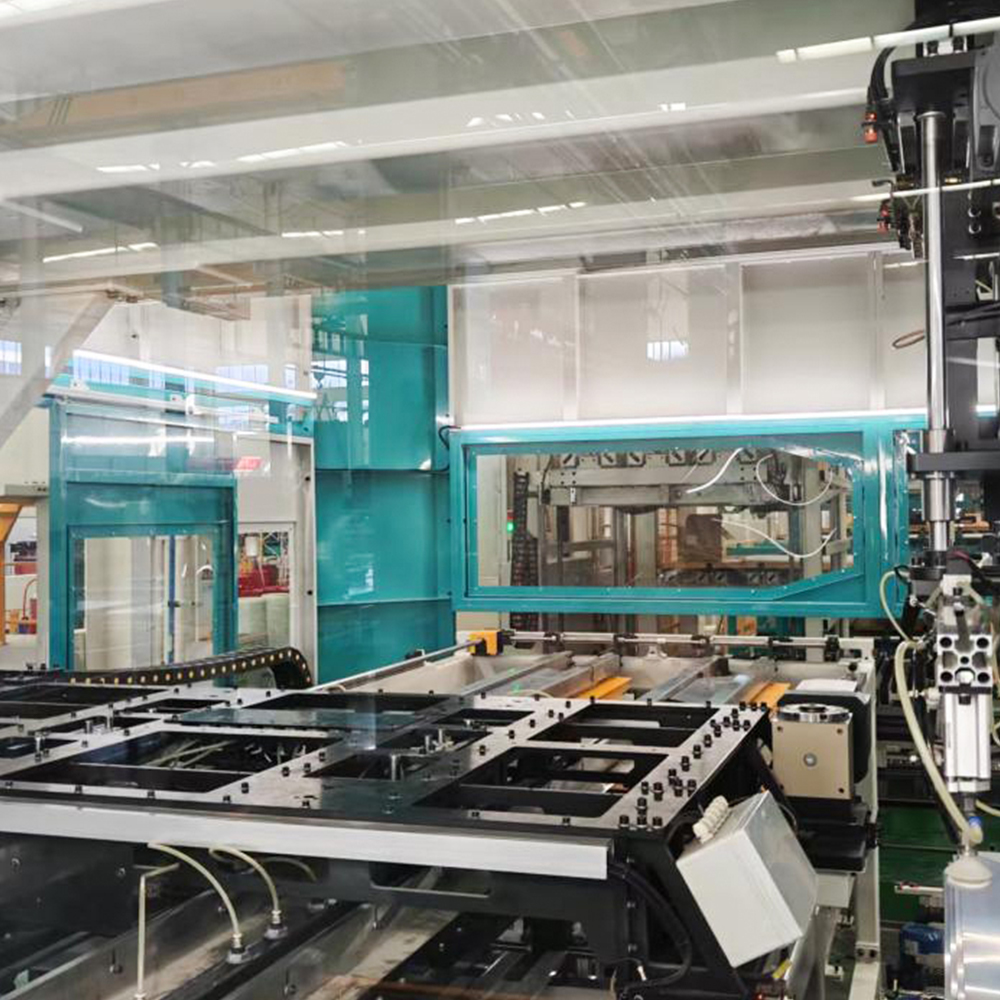
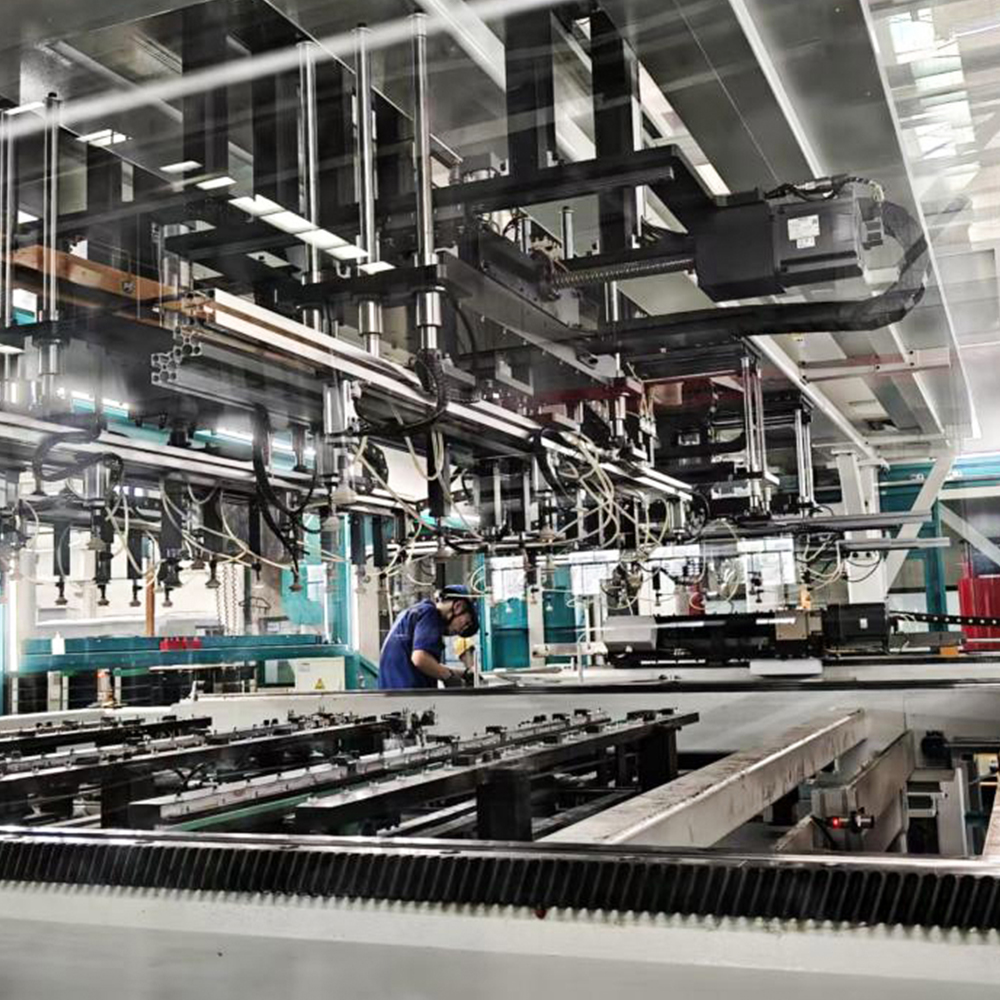
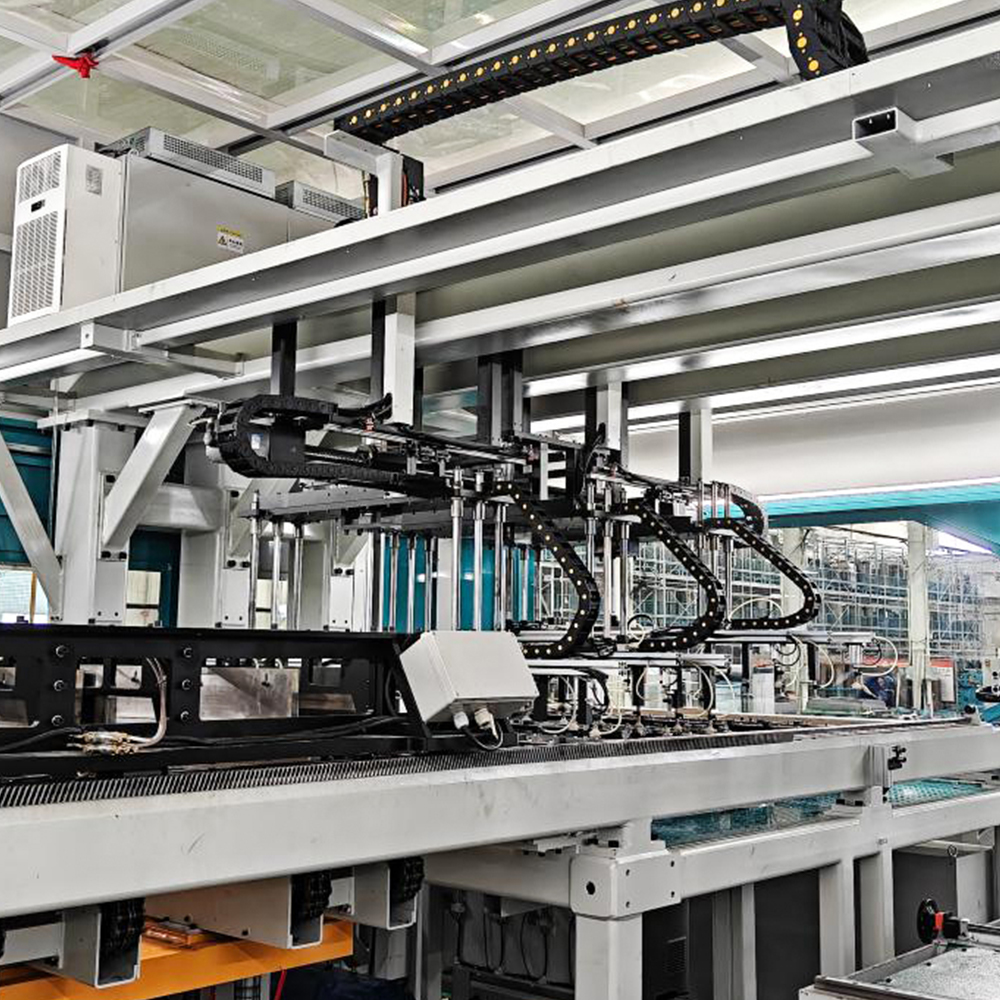
Definitie si pozitionare: Acesta este modulul final și cel mai vizibil al Linie de stivuire a miezului de transformator offline LXD-260-2 . Este alcătuit dintr-un cărucior mobil în stil portal, echipat cu un cap de aspirație cu mai multe zone, care ridică foaia aliniată de la stația de poziționare și o plasează pe stiva de miezuri în creștere, urmând secvența de straturi definită de desenul miezului (de exemplu, modele alternate de jug și picioare pentru miezurile trifazate).
Caracteristici funcționale de bază: Capul de stivuire încorporează zone de vid independente care pot fi activate selectiv pentru a gestiona diferite geometrii de laminare - picioare centrale, picioare exterioare și juguri - fără a schimba sculele. Un senzor de distanță cu laser măsoară continuu înălțimea curentă a stivei și ajustează abordarea pe axa Z pentru a menține un spațiu constant între ventuză și foaia de sus, prevenind deteriorarea impactului. Un sistem integrat de detectare a forței asigură că presiunea de plasare rămâne în intervalul 5-10N pe foaie, evitând stresul rezidual care ar degrada structura domeniului magnetic a miezului.
Scenarii tipice de aplicare: Acest modul este ideal pentru producerea de miezuri de transformatoare stivuite cu până la 6 m lungime și 3 m lățime, acoperind atât transformatoare cu scufundare în ulei, cât și transformatoare uscate. Este, de asemenea, utilizat pentru miezurile de reactoare în care sunt necesare spații de aer variabile - sistemul poate introduce automat distanțiere nemagnetice între anumite straturi.
Avantaje diferențiate: Spre deosebire de stivuitoarele bazate pe braț robot care se luptă adesea cu foile grele de jug, LXD-260-2 utilizează un portal rigid cu motoare liniare duble, oferind rigiditate mai mare și accelerație mai rapidă. Acest lucru se traduce prin timpi de ciclu mai scurti pentru foile mari (≈ 4 secunde pe strat), menținând în același timp repetabilitatea plasării submilimetrică. În plus, natura offline a sistemului permite capului de stivuire să funcționeze asincron de linia de tăiere, decuplând vitezele de producție și permițând gestionarea tamponului.
Integrarea capabilităților companiei: Jiangsu Jingtianxia Electric Technology Co., Ltd. furnizează acest modul cu funcții de întreținere predictivă — sistemul înregistrează datele despre curentul motorului, presiunea de vid și forța de plasare, care sunt analizate pentru a prognoza uzura ventuzelor și a rulmenților șinelor de ghidare, reducând la minimum timpul de oprire neplanificat.
- Secvență de stivuire pas cu pas: Descărcarea rețetei → alimentarea coloanei → ridicarea unei singure foi → poziționarea marginilor → verificarea vederii → transferul în vid → aterizare moale axa Z → verificarea presiunii → stratul următor.
- Control adaptiv al stratului: Sistemul se ajustează automat pentru variațiile grosimii foii recalculând înălțimea stivei după fiecare 50 de straturi.
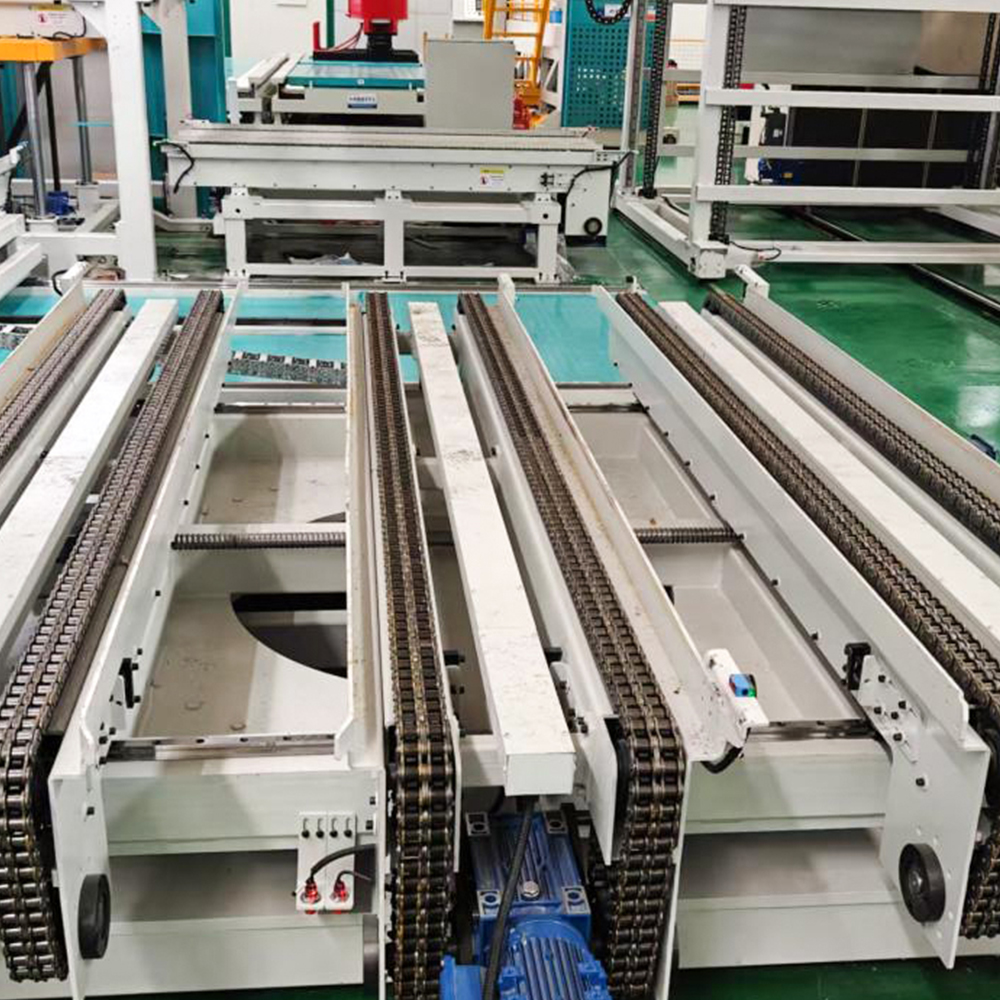
- Semnalizarea la sfârșitul stivei: Odată ce miezul atinge numărul țintă de straturi, sistemul declanșează un transportor pentru a muta stiva finită la stația de bandă.
4. Sistem integrat de control și management al datelor
În timp ce cele trei module mecanice execută stivuirea fizică, inteligența Linie de stivuire a miezului de transformator offline LXD-260-2 rezidă în PLC-ul său bazat pe Siemens și software-ul proprietar HMI. Acest strat de control gestionează stocarea rețetelor (până la 1.000 de modele de miez), urmărește originea fiecărei foi de la linia de forfecare și generează un jurnal detaliat de producție pentru trasabilitatea calității. De asemenea, interfață cu sistemul ERP al clientului pentru programarea producției și gestionarea stocurilor.
Această integrare digitală este un factor de diferențiere esențial: sistemul poate re-secvență automat straturile dacă o foaie defectă este respinsă, asigurându-se că miezul final îndeplinește întotdeauna numărul de laminare și modelul de punere în pas. Diagnosticarea de la distanță este activată printr-un gateway securizat, permițând Jiangsu Jingtianxia Electric Technology Co., Ltd. sprijină inginerii pentru a ajuta la depanarea fără vizite la fața locului – o funcție foarte apreciată de clienții din străinătate.