Care sunt diferențele cheie dintre un sistem de stivuire în linie (precum ZXD-440) și un sistem de stivuire offline?
În producția modernă a miezului transformatorului, alegerea între configurațiile de stivuire în linie și offline afectează în mod fundamental eficiența producției, implementarea forței de muncă, consistența calității și utilizarea spațiului. În centrul acestei evoluții tehnologice se află Linie de producție automată de stivuire a miezului de transformator în linie zxd-440 , un sistem conceput pentru a elimina blocajele tradiționale prin sincronizarea forfecarea și stivuirea. Acest articol oferă o analiză riguroasă, comparativă a metodologiilor de stivuire in-line versus offline, bazându-se pe filosofia de proiectare specifică a sistemului zxd-440 și pe capacitățile de producție ale Jiangsu Jingtianxia Electric Technology Co., Ltd. Examinăm trei subcategorii distincte orientate pe produs— module de stivuire continuă de mare viteză , unități de stivuire cu control al golului de precizie , și linii inteligente de stivuire integrate în date — pentru a ilustra modul în care tehnologia în linie redefinește ansamblul de bază.
1. Module de stivuire continuă de mare viteză
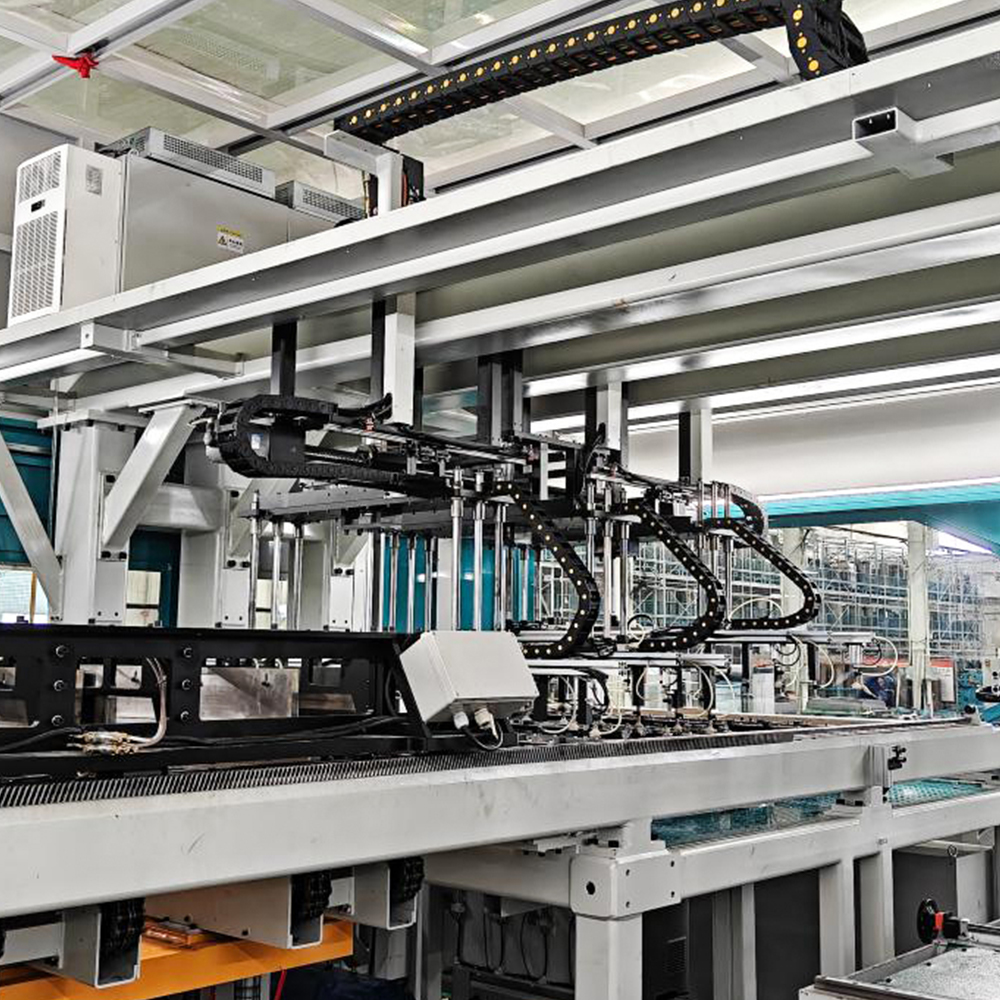
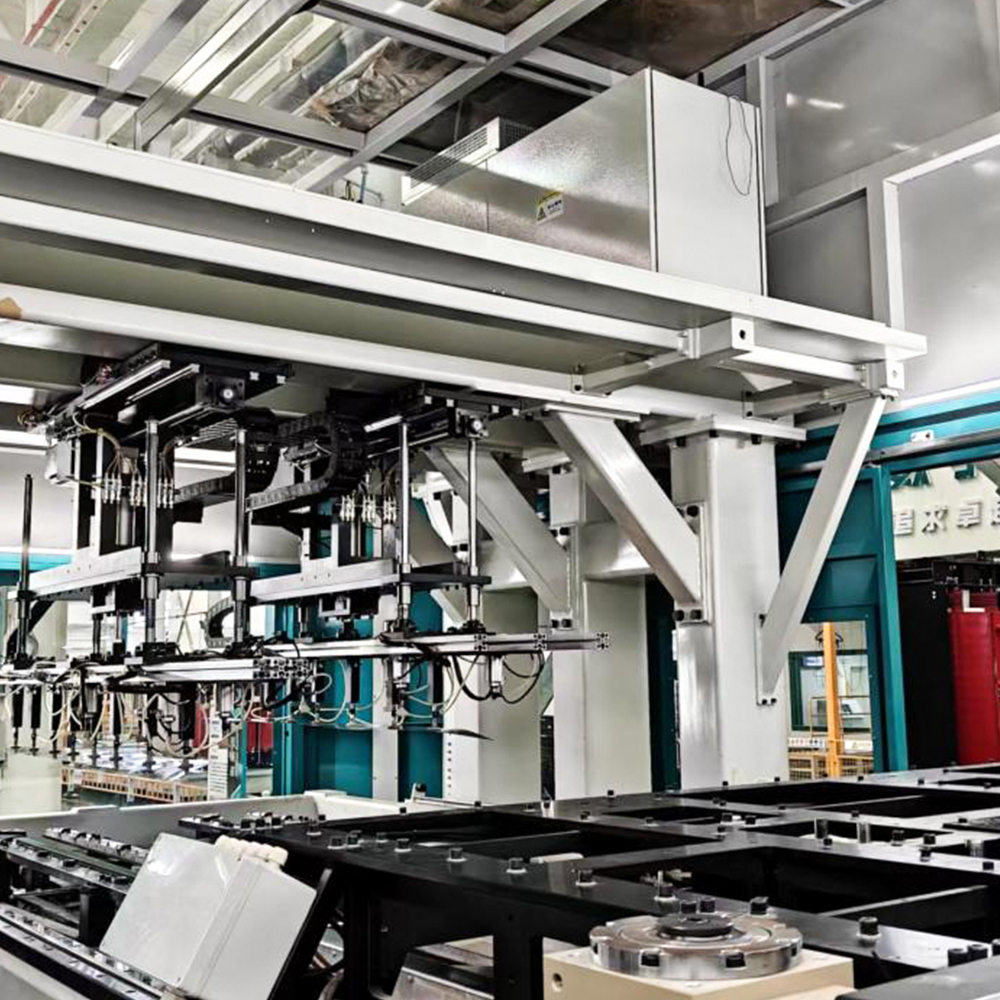
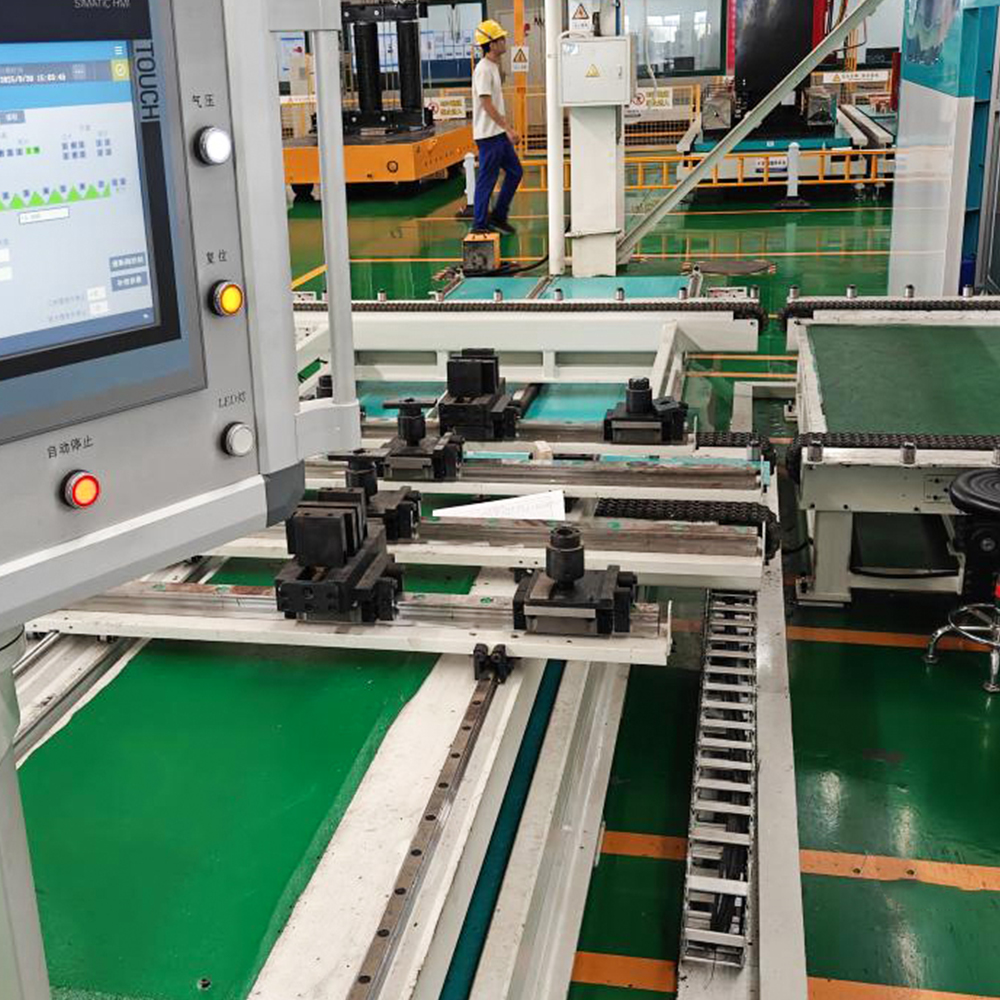
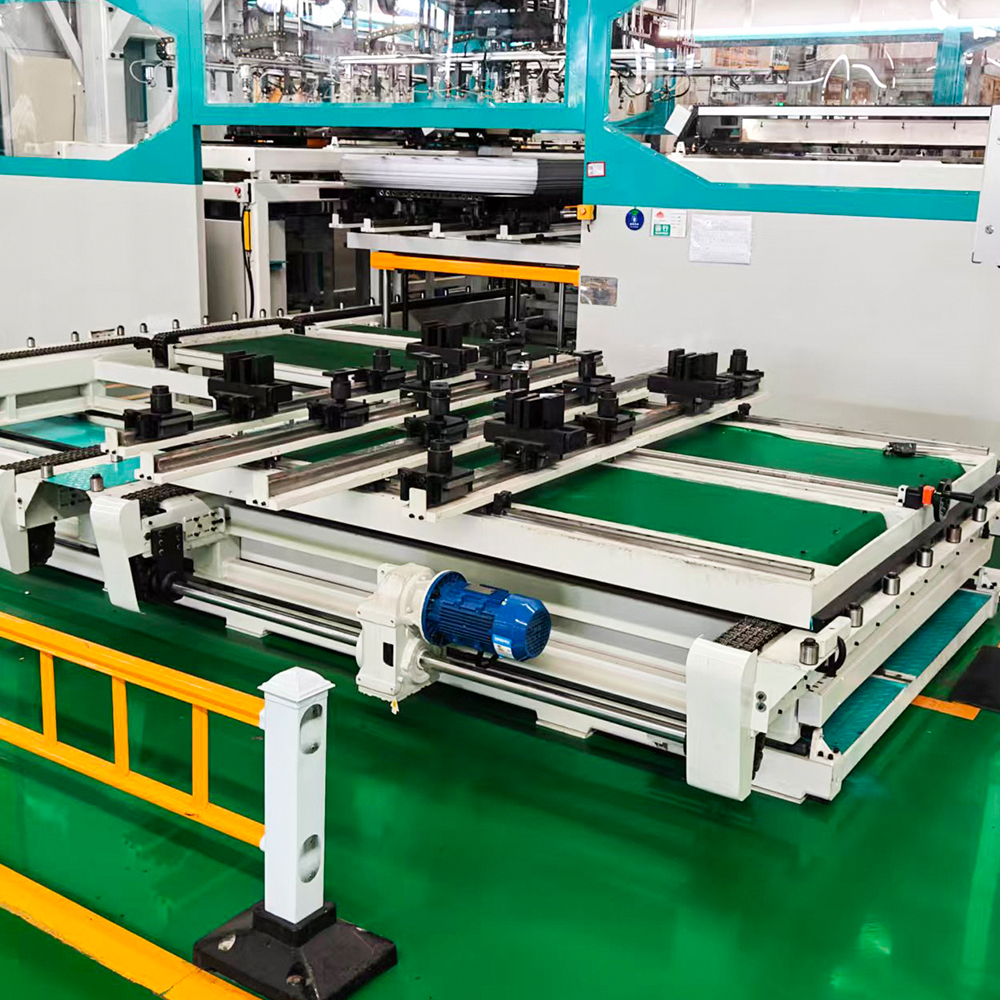
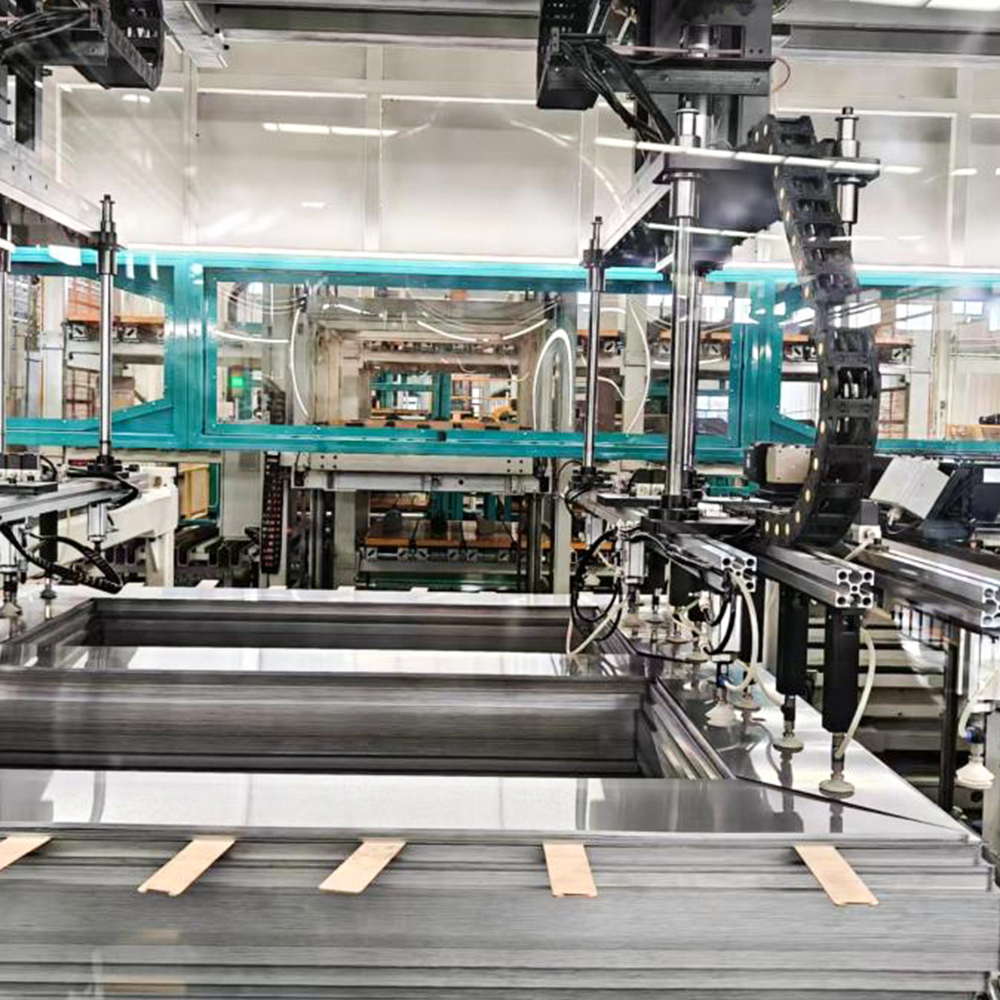
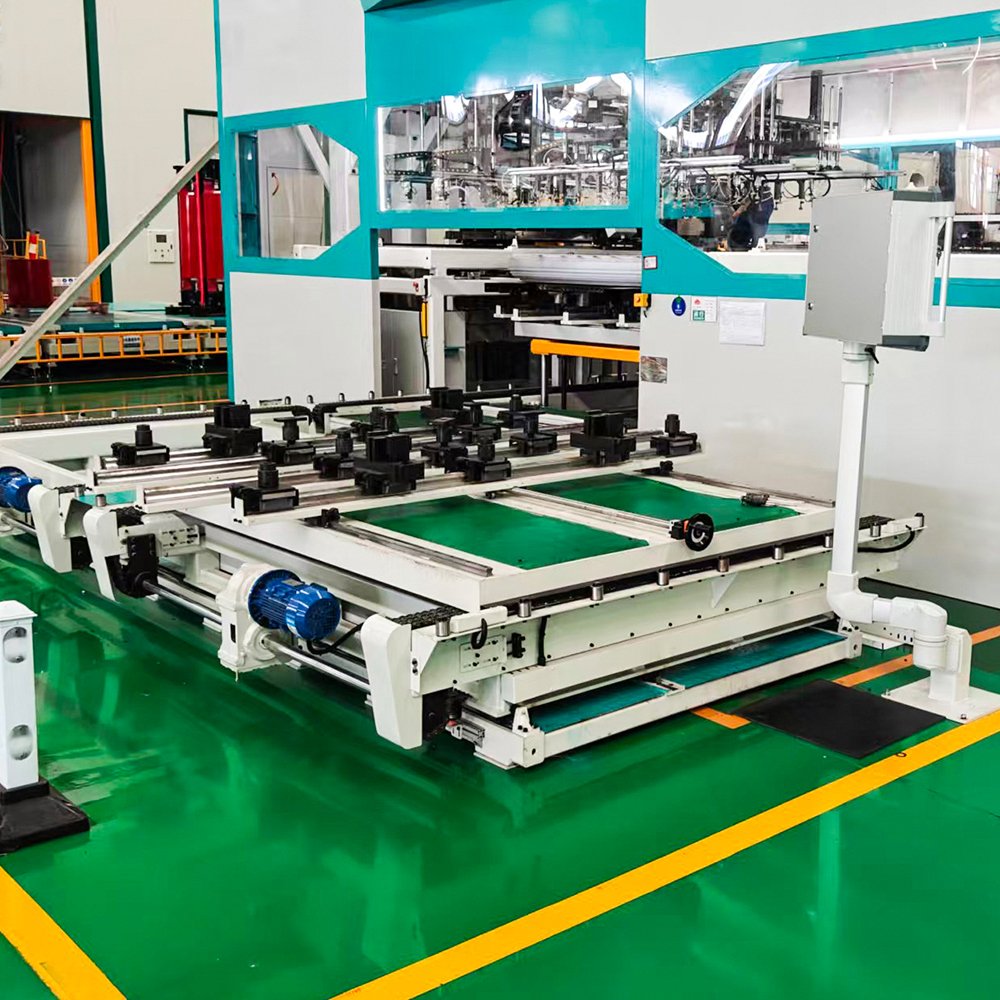
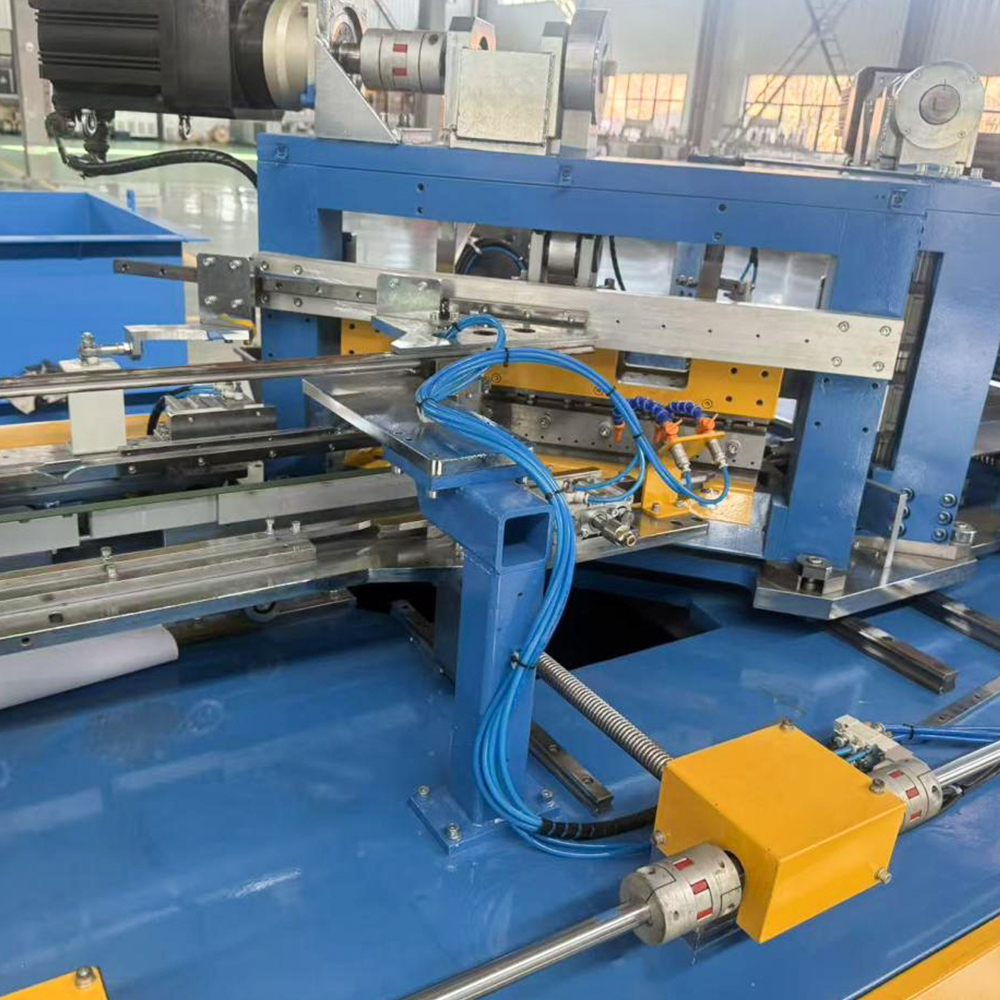
Definitie si pozitionare: Modulele de stivuire continuă de mare viteză reprezintă brațul operațional principal al Linie de producție automată de stivuire a miezului de transformator în linie zxd-440 . Aceste module sunt cuplate direct la linia transversală de forfecare, permițând forfecarea și stivuirea simultană fără manipulare intermediară. Spre deosebire de sistemele offline, în care laminatele tăiate sunt stivuite pe paleți, transportate și apoi introduse manual în stațiile de stivuire, acest modul realizează stivuirea în timp real pe măsură ce benzile ies din forfecare.
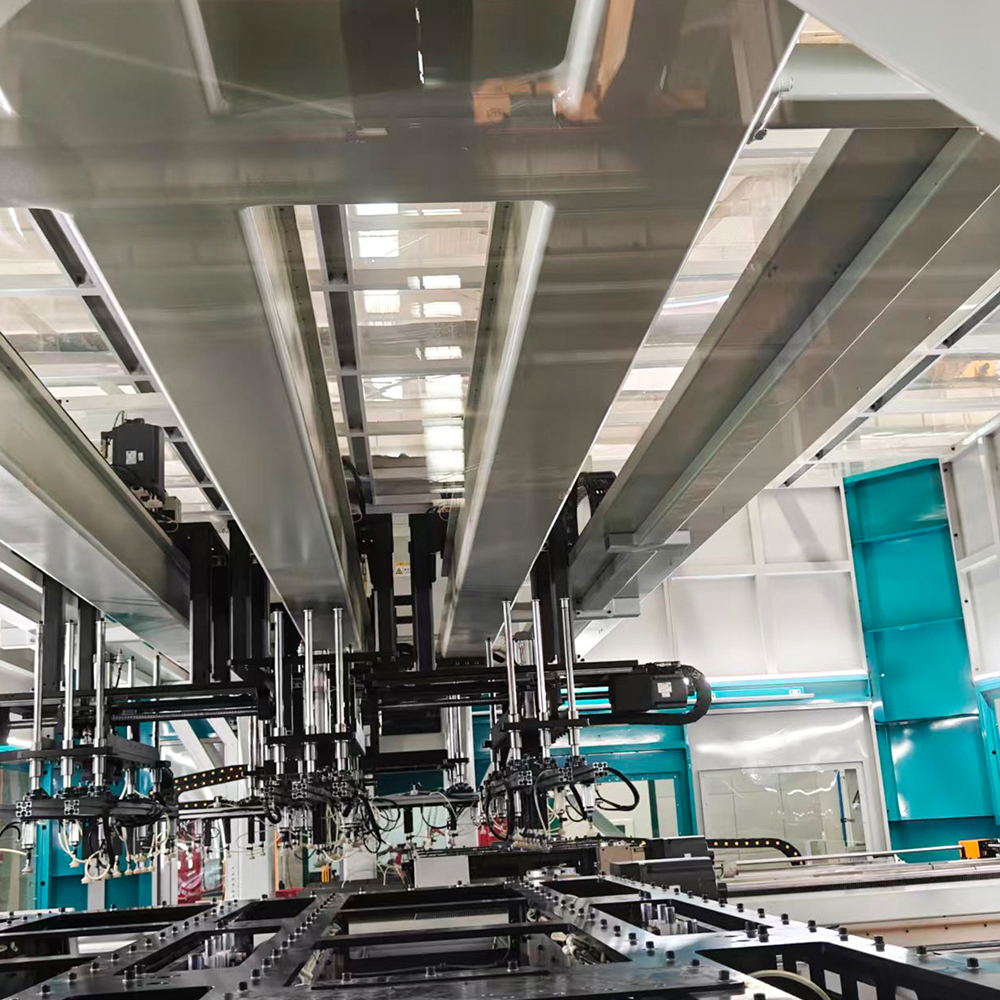
Funcții de bază și caracteristici tehnice: Modulul funcționează la viteze care se potrivesc cu puterea de forfecare, cu capete de preluare și plasare servo-acționate care orientează fiecare laminare în funcție de modele programate în trepte. Elimină etapele tradiționale de ridicare după forfecare și stivuire manuală, reducând timpul ciclului cu peste 40% în configurațiile tipice din atelier. Senzorii încorporați monitorizează planeitatea laminarii și înălțimea bavurilor marginilor, respingând automat piesele defecte înainte de stivuire.
Aplicații tipice: Acest modul este ideal pentru miezurile transformatoarelor de distribuție de mare volum (până la 2.000 kVA) unde debitul este principala constrângere. Excelează în fabricile care rulează două sau trei schimburi, deoarece alimentarea sa automată reduce oboseala operatorului și ratele de eroare.
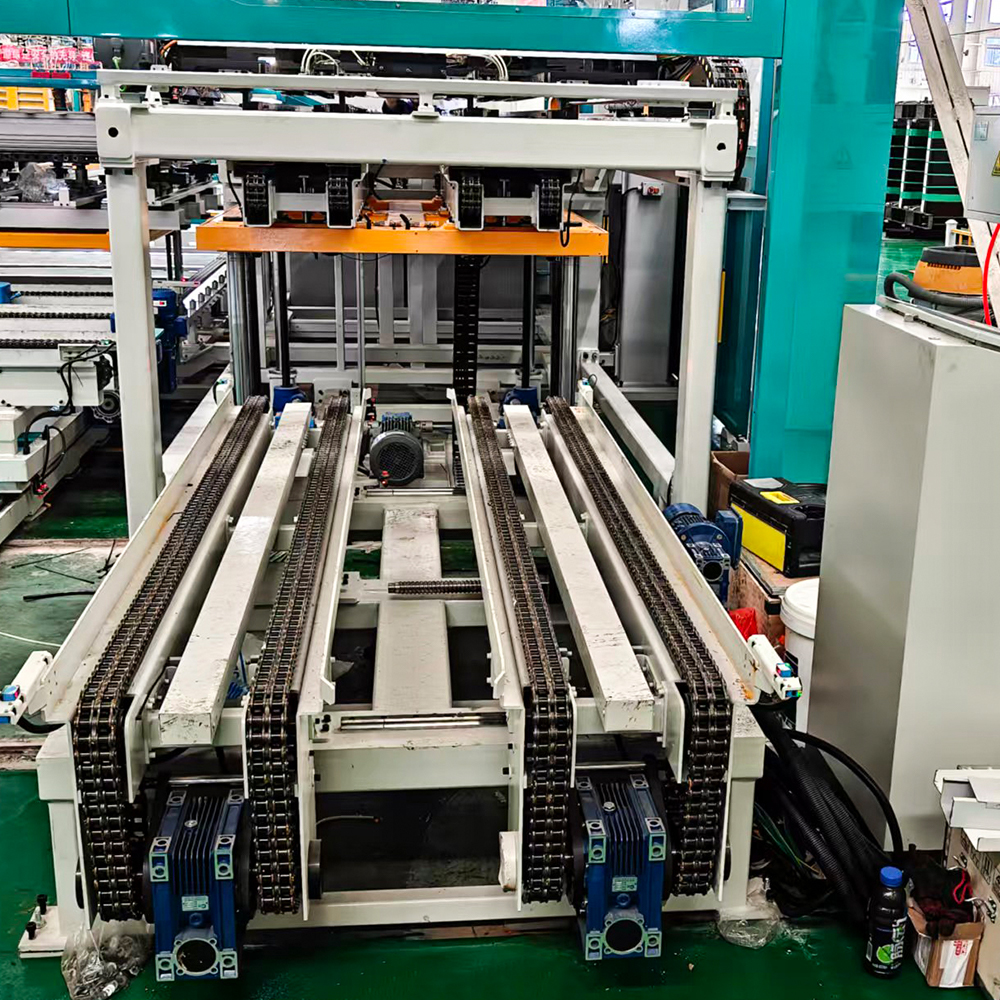
Diferențierea față de stivuirea offline: Stivuirea offline necesită zone dedicate de amenajare, operațiuni manuale ale macaralei și dispozitive de stivuire separate. Fiecare transfer introduce erori de aliniere și deteriorare a marginilor. În contrast, cel Linie de producție automată de stivuire a miezului de transformator în linie zxd-440 mentine flux continuu de material , păstrând orientarea precisă stabilită de forfecare și eliminând etapele de realiniere.
Jiangsu Jingtianxia Electric Technology Co., Ltd. a integrat acest modul cu unelte brevetate de schimbare rapidă, permițând un singur sistem de stivuire în linie pentru a gestiona lățimi ale miezului de la 40 mm la 400 mm fără ajustări mecanice care depășesc 5 minute. Această flexibilitate este rareori realizabilă în setările offline, care necesită adesea dispozitive dedicate pe dimensiunea de bază.
Specificații cheie – Modul de mare viteză
- Viteza maximă de stivuire: până la 120 de laminari pe minut (în funcție de grosime).
- Interval de grosime a laminarii: 0,18 mm – 0,35 mm (otel siliconat).
- Precizia suprapunerii în trepte: ±0,05 mm.
- Detectare automată a bavurilor cu poartă de respingere în timp real.
- Conectivitate Ethernet/IP directă pentru monitorizare de la distanță.
2. Unități de stivuire cu control al golului de precizie
Definitie si pozitionare: A doua subcategorie critică din cadrul Linie de producție automată de stivuire a miezului de transformator în linie zxd-440 este unitatea de control al golului de precizie. În timp ce stivuirea offline depinde de abilitățile operatorului pentru a menține goluri de aer uniforme între pachetele de miez, această unitate automatizează măsurarea și reglarea decalajului folosind senzori de triangulare laser și servomotoare în buclă închisă.
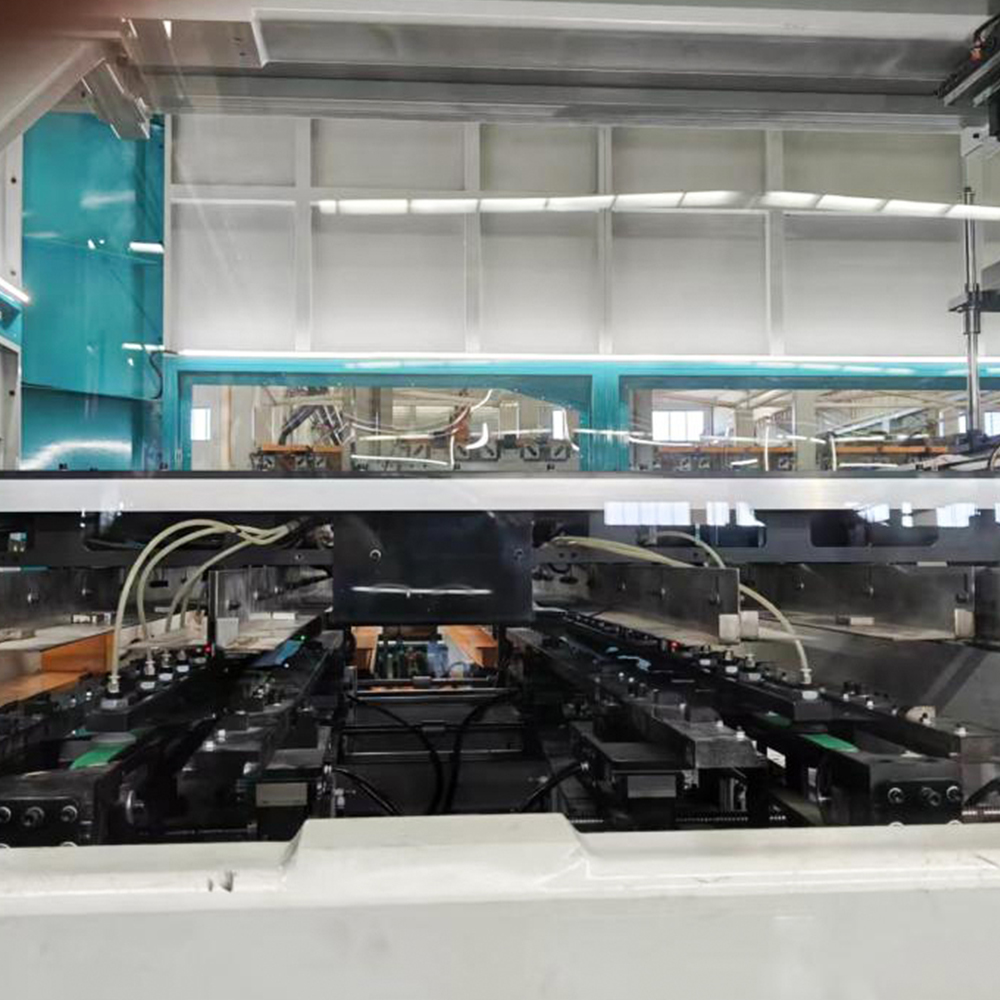
Funcții de bază și caracteristici tehnice: Fiecare ciclu de stivuire măsoară decalajul real la cinci puncte de referință de-a lungul piciorului de bază. Apoi, unitatea compensează prin micro-ajustarea poziției următoarei laminare sau selectând o laminare de lame de la un alimentator dedicat. Această caracteristică abordează direct pierderile fără sarcină ale transformatorului, deoarece golurile neuniforme sunt o cauză principală a creșterii curentului de magnetizare. Sistemul stochează histogramele decalajului per lot de bază, permițând controlul statistic al procesului.
Aplicații tipice: Această unitate este indispensabilă pentru miezurile transformatoarelor de putere (10 MVA și mai sus) și pentru transformatoarele de tracțiune specializate în care penalitățile de pierdere sunt severe. De asemenea, este utilizat în miezuri cu îmbinări mitralate care necesită toleranțe extrem de strânse (±0,02 mm) pe care metodele manuale offline nu le pot realiza în mod constant.
Diferențierea față de stivuirea offline: Stivuirea offline se bazează pe ecartamente și pe raționamentul operatorului, care introduc variabilitate între schimburi și operatori. Mai mult, sistemele offline nu pot ajusta golurile în mod dinamic după ce miezul este asamblat; orice corectare necesită demontare parțială. The abordare de stivuire în linie cu platforma zxd-440 se asigură că datele de gol sunt urmărite pe laminare , și corrections are applied in real time, resulting in a more consistent magnetic circuit.
Jiangsu Jingtianxia Electric Technology Co., Ltd. a validat această unitate în peste 200 de instalații, demonstrând o reducere medie de 8–12% a pierderilor de miez în comparație cu stivuirea manuală offline pentru aceeași calitate de oțel. Echipa de cercetare și dezvoltare a companiei (46 de profesioniști tehnici) a dezvoltat algoritmi proprietari de control al golurilor care sunt acum integrați în standard. linie automată de stivuire în linie suită de software.
Comparație funcțională – Metode de control al golurilor
| Parametru | Unitate în linie ZXD-440 | Stivuire manuală offline |
| Metoda de măsurare a golului | Triangulare cu laser (5 puncte) | Aparat de măsurare (verificare la punct) |
| Frecvența de corecție | Fiecare ciclu de laminare | După asamblarea miezului complet |
| Toleranță tipică la gol | ±0,02 mm (Cpk ≥ 1,67) | ±0,08 – 0,15 mm (în funcție de operator) |
| Trasabilitatea datelor | Histogramă la nivel de lot și jurnalele de bază individuale | Limitat (înregistrări manuale) |
| Timp de configurare pentru noul tip de bază | ≤ 3 minute (rechemare rețetă) | 15 – 30 de minute (antrenament pentru schimbarea jig) |
3. Liniile inteligente de stivuire integrate în date
Definitie si pozitionare: Al treilea pilon al Linie de producție automată de stivuire a miezului de transformator în linie zxd-440 este stratul inteligent de integrare a datelor, care transformă linia de stivuire dintr-o mașină autonomă într-un nod în ecosistemul de producție digitală al fabricii. Stivuirea offline, prin contrast, funcționează ca o stație de lucru izolată cu feedback digital minim.
Funcții de bază și caracteristici tehnice: Acest sistem colectează date în timp real de la senzori de forfecare, servo-uri de stivuire, unități de control al golurilor și camere de inspecție vizuală. Acesta adună indicatori cheie de performanță (KPI), cum ar fi eficiența generală a echipamentului (OEE), randamentul de stivuire, timpul mediu între asistențe (MTBA) și predicția pierderilor de bază pe baza decalajelor măsurate. De asemenea, sistemul se interfață cu sistemele de gestionare a depozitelor pentru a solicita automat bobine de oțel pe baza tonajului consumat.
Aplicații tipice: Această linie inteligentă este desfășurată în fabrici inteligente care urmăresc certificarea Industry 4.0, precum și în facilități cu mai multe produse, unde frecvența de schimbare este mare. Permite întreținerea predictivă prin urmărirea curenților și modelelor de vibrații ale servomotoarelor, alertând operatorii înainte de apariția unui timp neplanificat.
Diferențierea față de stivuirea offline: Sistemele offline generează puține sau deloc date digitale; controalele de calitate sunt adesea efectuate după ce stivuirea este completă, ceea ce duce la detectarea întârziată a problemelor. The sistem inteligent în linie , prevede însă controlul calității în buclă închisă —dacă este detectată o abatere, linia se poate întrerupe și corecta automat sau poate semnala miezul pentru reluare înainte de a părăsi stația. Această capacitate este deosebit de valoroasă pentru aplicații de înaltă fiabilitate, cum ar fi transformatoarele marine și unitățile de creștere a turbinelor eoliene.
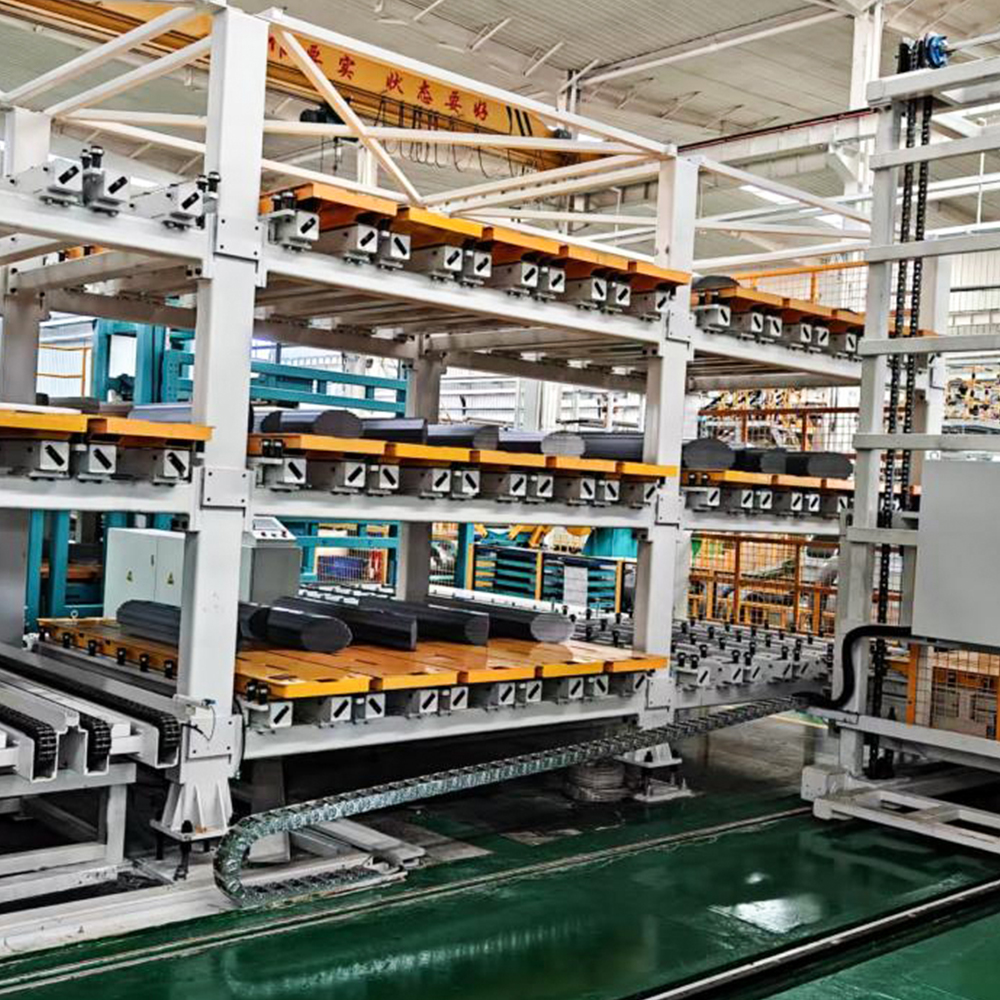
Jiangsu Jingtianxia Electric Technology Co., Ltd. a încorporat această inteligență în fiecare soluție de stivuire în linie zxd-440 livrat din 2024, valorificând echipa sa de software internă pentru a personaliza tablourile de bord pentru sistemul de planificare a resurselor întreprinderii (ERP) al fiecărui client. Abordarea integrată a companiei — acoperirea miezuri de transformatoare, echipamente inteligente de stivuire a miezurilor, mașini de tăiat transversal, depozitare inteligentă și logistică automată — asigură că linia de stivuire integrată în date comunică perfect cu echipamentele din amonte și din aval.
- Urmărire OEE în timp real – timpul de nefuncționare, pierderea vitezei și pierderea calității sunt afișate pe HMI.
- Alerte de diagnosticare predictivă – pe baza modelelor termice și vibraționale.
- Managementul retetelor – stochează până la 1.000 de modele de bază cu toți parametrii de stivuire.
- Raportarea automată a loturilor – Exporturi PDF/CSV pentru trasee de audit de calitate.
- Capacitate de actualizare firmware de la distanță – permite îmbunătățirea continuă fără vizite la fața locului.
Comparație la nivel de sistem: stivuire în linie vs. offline
| Aspect | ZXD-440 Stivuire în linie | Stacking offline (convențional) |
| Fluxul materialului | Continuu (forfecare → stivă → ieșire) | Lot (forfecare → depozitare → transport → stivă) |
| Cerința de muncă pe schimb | 1 – 2 operatori (numai monitorizare) | 4 – 6 operatori (stivuire cu manipulare manuală) |
| Variabilitatea pierderilor de bază (COV) | ≤ 3,5% | 8 – 12% |
| Amprenta la sol | Compact (elimină zona de amenajare) | Mai mare (necesită zone tampon și depozitare jig) |
| Timp de schimbare (tip nou de miez) | 2 – 5 minute (rețetă software) | 20 – 45 de minute (antrenament mecanic) |
Întrebări frecvente
Î1: Care este avantajul operațional principal al sistemului de stivuire în linie zxd-440 față de metodele offline?
Avantajul principal este forfecare și stivuire simultane , care elimină etapele tradiționale de ridicare după forfecare și stivuire manuală. Acest lucru reduce timpul ciclului cu peste 40%, minimizează deteriorarea marginilor induse de manipulare și asigură că fiecare laminare este stivuită în orientarea exactă când părăsește forfecarea - rezultând un control mai strâns al golului și pierderi mai mici ale miezului.
Î2: Cum diferă unitatea de control a decalajului de precizie a zxd-440 de ajustarea decalajului offline?
Zxd-440 folosește senzori de triangulare laser pentru a măsura golurile la cinci puncte pe ciclu și aplică imediat corecțiile servo în buclă închisă. Ajustarea offline se bazează pe calibrele și corecțiile manuale ale senzorului numai după asamblarea completă, care nu pot compensa dinamic variațiile în timpul stivuirii. Unitatea în linie atinge o toleranță de ±0,02 mm cu trasabilitate completă.
Î3: Poate zxd-440 să facă față diferitelor dimensiuni și materiale ale miezului fără schimbări îndelungate?
Da. Prin intermediul software-ului de management al rețetelor, the Linie de producție automată de stivuire a miezului de transformator în linie zxd-440 stochează până la 1.000 de modele de bază. Comutarea între lățimi (40–400 mm) și grosimi (0,18–0,35 mm) durează 2–5 minute, în comparație cu 20–45 de minute pentru sistemele offline care necesită schimbări fizice ale dispozitivului și recalificarea operatorului.
Î4: Ce rol joacă Jiangsu Jingtianxia Electric Technology Co., Ltd. în sprijinirea acestei tehnologii de stivuire în linie?
Jiangsu Jingtianxia Electric Technology Co., Ltd. oferă integrare end-to-end—de la linie de stivuire în linie și mașini de tăiat transversal la depozitare și logistică inteligente. Cu peste 46 de specialiști tehnici, compania oferă tablouri de bord software personalizate, cadre de întreținere predictivă și asistență globală pe teren, asigurându-se că fiecare instalare zxd-440 se aliniază cu ecosistemul de producție existent al clientului.