
Linii de stivuire și asamblare de bază: precizie, proces și performanță
Fabricarea miezului transformatorului reprezintă unul dintre cele mai critice procese în producția de echipamente electrice. Performanța, eficiența și fiabilitatea unui transformator depind în mod fundamental de cât de precis este stivuit și asamblat miezul său. Linii de stivuire și asamblare de miez au evoluat de la operațiuni manuale, cu forță de muncă intensivă, la sisteme extrem de automatizate, controlate digital, care oferă o precizie și consecvență fără precedent. Acest articol examinează aspectele tehnice ale stivuirii de bază, evoluția liniilor de asamblare și beneficiile măsurabile ale automatizării moderne.
Înțelegerea stivuirii nucleelor în fabricarea transformatoarelor
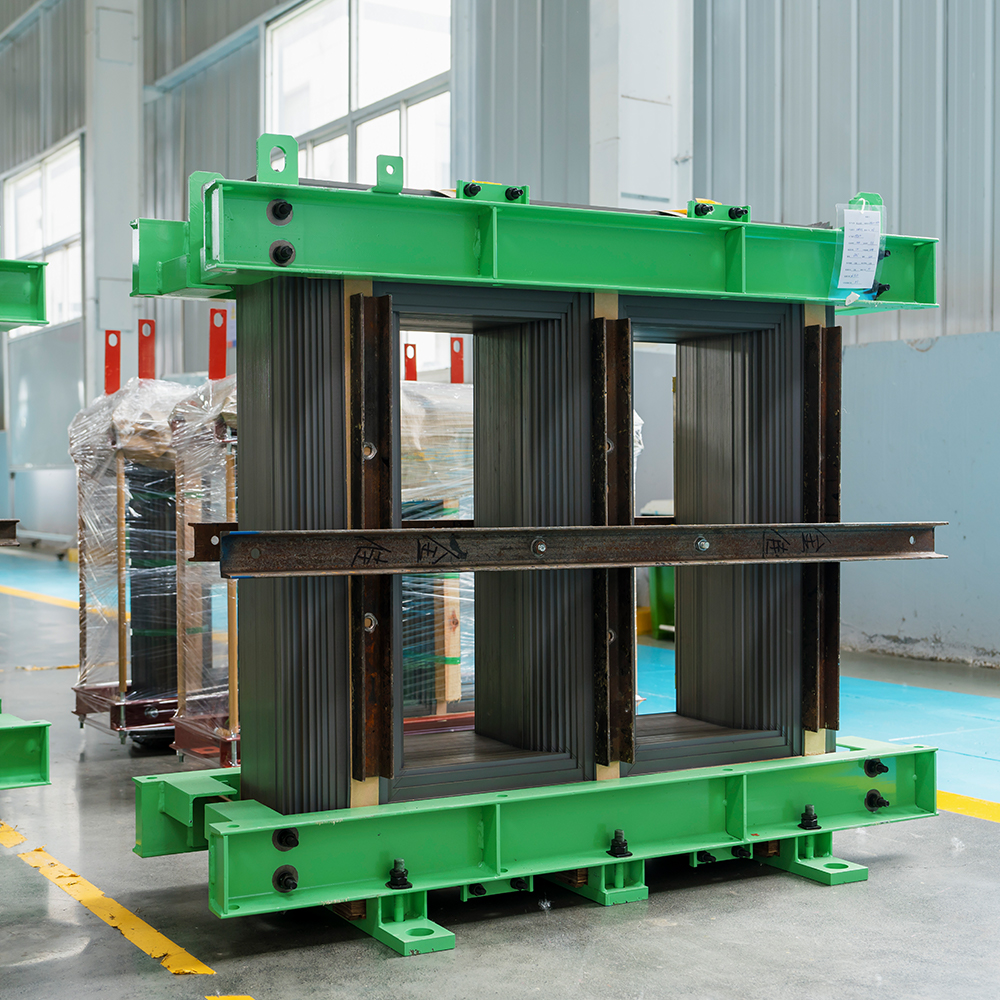
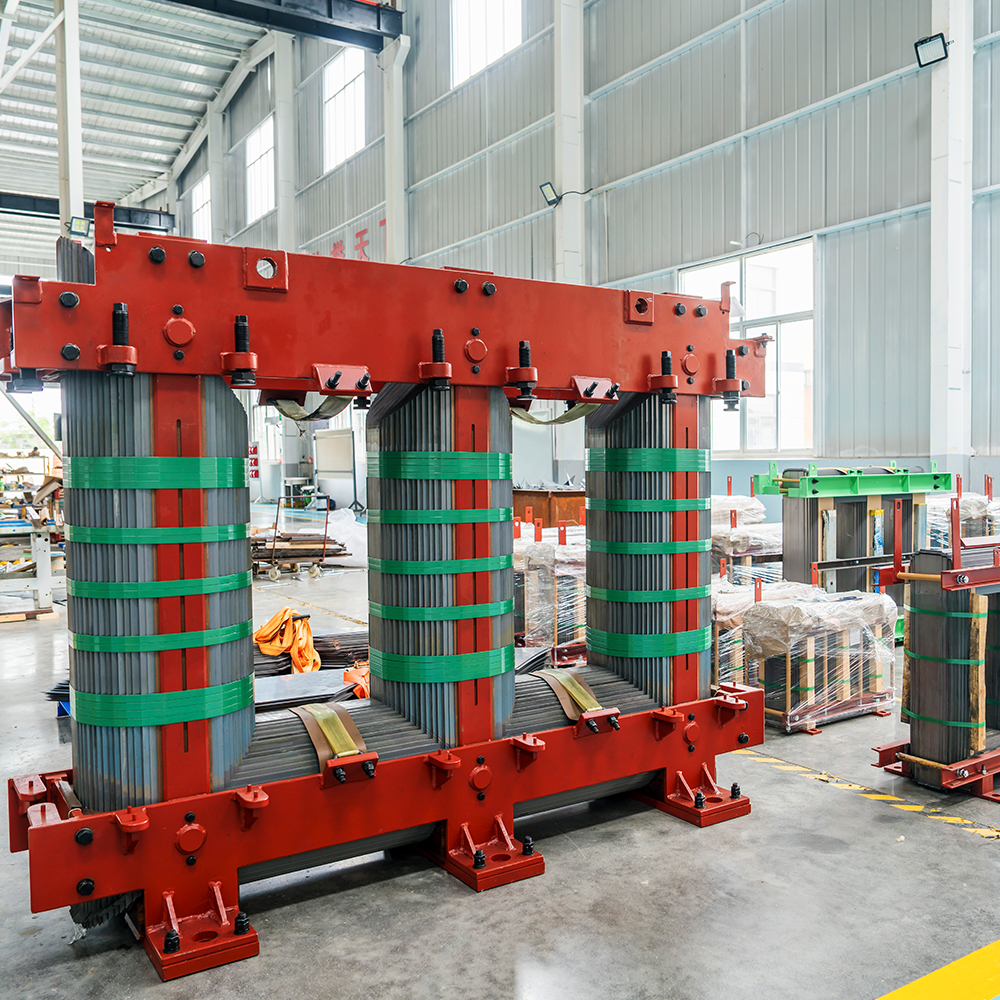
Stivuirea miezului este procesul de asamblare a foilor subțiri de oțel electric orientat spre cereale într-un miez complet de transformator. Aceste laminate, de obicei de calibrul 20 sau mai subțiri, sunt acoperite cu material izolator pe fiecare parte pentru a minimiza pierderile de curent turbionar. Miezul oferă o cale închisă pentru fluxul magnetic care leagă înfășurările primare și secundare, făcând construcția sa critică pentru performanța transformatorului.
Principiile fundamentale ale construcției de bază
Miezul trebuie să îndeplinească mai multe cerințe tehnice:
- Continuitatea traseului magnetic: Laminările trebuie aliniate pentru a crea circuite magnetice neîntrerupte.
- Goluri de aer minime: Îmbinările în trepte necesită spații sub 2 mm pentru a preveni scurgerea fluxului și încălzirea localizată.
- Controlul bavurilor: Filetele subțiri de oțel de la tăiere trebuie reduse la minimum pentru a preveni descărcarea parțială în transformatoarele umplute cu ulei.
- Pătrat și perpendicularitate: Circuitele magnetice trebuie să mențină relații geometrice precise.
- Etanșarea stivei: Compresia adecvată reduce nivelul de zgomot și previne deteriorarea indusă de vibrații.
Perspectivă cheie: Decalajul de la îmbinările trepte se corelează direct cu eficiența transformatorului. Chiar și dezechilibrele minore pot crește pierderile fără sarcină cu 3-5% și pot crește nivelul de zgomot de funcționare cu câțiva decibeli. Sistemele automate moderne sunt proiectate pentru a menține precizia la nivel de microni pe mii de straturi de laminare.
Materialele de laminare a miezului și impactul lor asupra stivuirii
Alegerea materialului miezului influențează fundamental procesul de stivuire. Miezurile transformatoarelor folosesc oțel electric de înaltă calitate, orientat spre cereale, cu un procent mic de siliciu pentru a reduce pierderile prin histerezis. Materialul este rulat în foi subțiri și acoperit cu straturi izolatoare pentru a minimiza pierderile de curenți turbionari.
| Proprietatea materialului | Impactul asupra stivuirii | Considerare de calitate |
|---|---|---|
| Orientarea cerealelor | Determină unghiurile de tăiere și direcția de stivuire | Trebuie să mențină o orientare constantă pentru proprietățile magnetice |
| Acoperire de izolare | Afectează metodele de lipire și presiunea de stivuire | Trebuie să rămână intact în timpul manipulării |
| Toleranță la grosime | Influențează precizia înălțimii stivei | Variațiile cumulate ale grosimii afectează dimensiunile finale |
| Nivel de bavură | Necesită echipament de tăiere cu control de precizie | Afectează direct etanșeitatea stivuirii și integritatea izolației |
Procesul de stivuire trebuie să țină cont de aceste caracteristici ale materialelor, menținând în același timp alinierea între mii de laminate. Chiar și cu materiale de înaltă calitate, metoda de stivuire influențează semnificativ performanța finală a transformatorului.
Stivuire manuală vs. stivuire automată
Industria a trecut în mare măsură de la stivuirea manuală la sistemele automate. În timp ce stivuirea manuală rămâne obișnuită în unele aplicații, prezintă provocări inerente pe care liniile automate le abordează.
Caracteristici de stivuire manuală
- Proces intensiv și consumator de timp
- Predispus la erori umane și inconsecvență
- Etanșeitate variabilă a stivei și calitate a alinierii
- Productivitate mai scăzută și costuri mai mari ale forței de muncă
- Se bazează în mare măsură pe abilitățile și pregătirea tehnicianului
Avantajele stivuirii automate
- Calitate consecventă și repetabilă a stivuirii pe parcursul sesiunilor de producție
- Eliminarea erorilor umane în plasarea laminarii
- Capacitate de producție semnificativ mai mare
- Pierderi reduse fără sarcină și zgomot de funcționare redus
- Costuri reduse cu forța de muncă și siguranță îmbunătățită la locul de muncă
Benchmark industrie: Sistemele automate de stivuire a miezurilor au demonstrat o reducere a zgomotului cu aproximativ 5 decibeli și o reducere a pierderilor fără sarcină de aproximativ 5% în comparație cu miezurile stivuite manual. Aceste îmbunătățiri reprezintă economii operaționale semnificative pe durata de viață a transformatorului.
Sisteme automate de stivuire de bază: arhitectură și operare
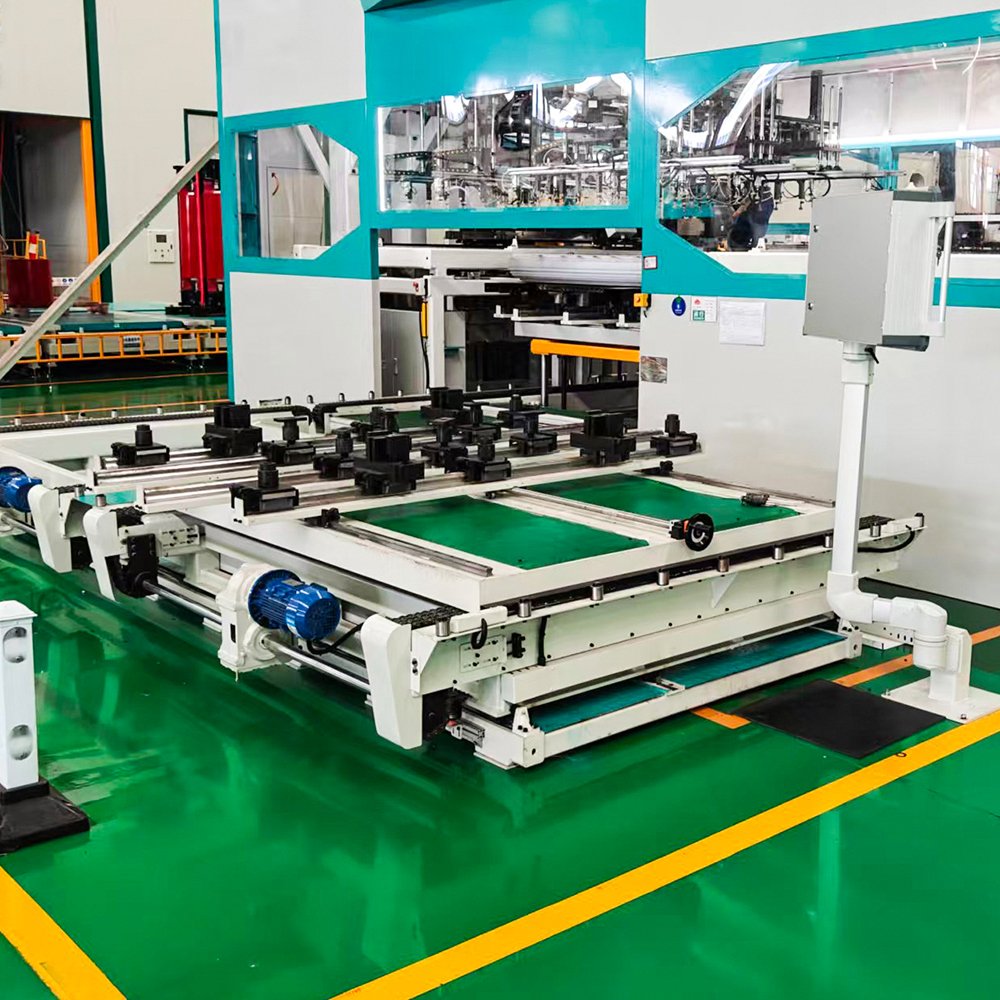
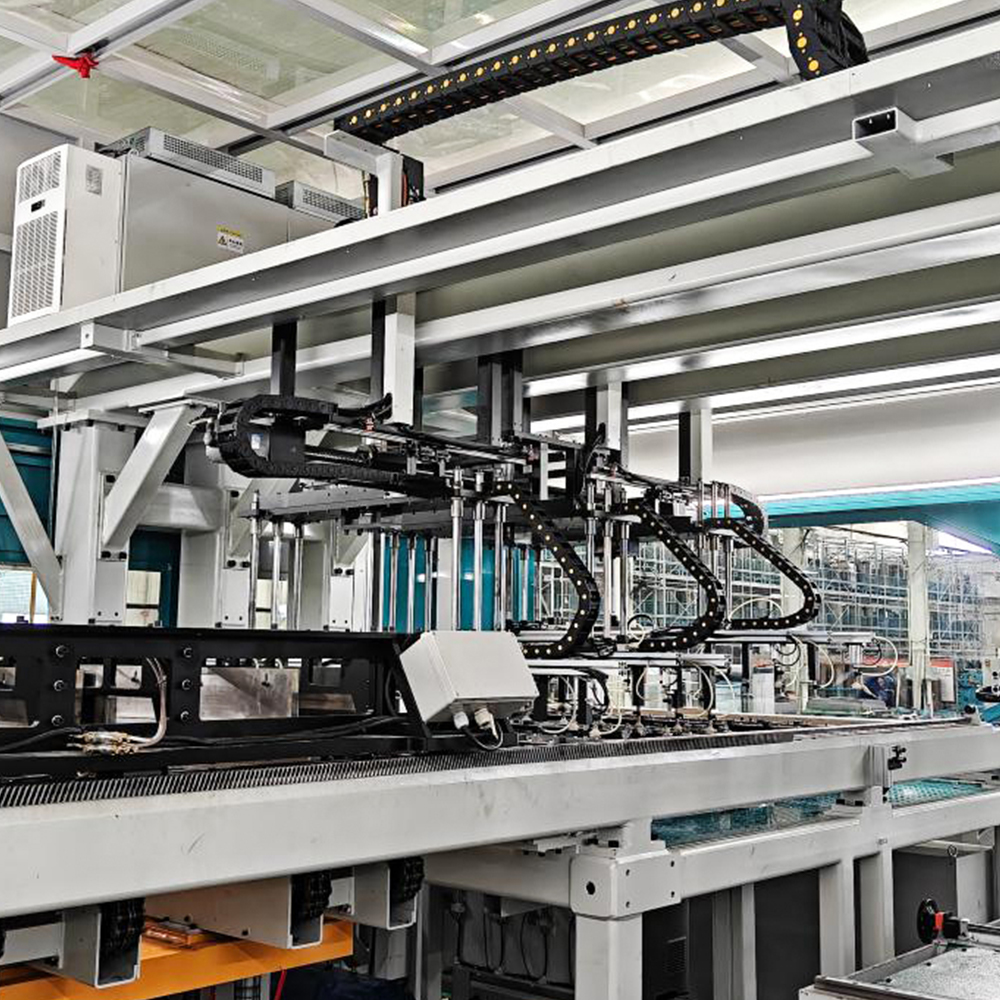
Modern Linii de stivuire și asamblare de miez integrați tăierea de precizie cu stivuirea automată într-un proces continuu sau semi-continuu. Seria GEORG autostack exemplifică capacitățile sistemelor contemporane.
Componentele sistemului
- Desfășurare și hrănire: Bobinele de oțel electric sunt derulate și introduse în sistemul de tăiere sub control al tensiunii.
- Forfecare de precizie: Unitățile de tăiere servocontrolate produc laminări cu precizie la nivel de microni și niveluri de bavuri controlate.
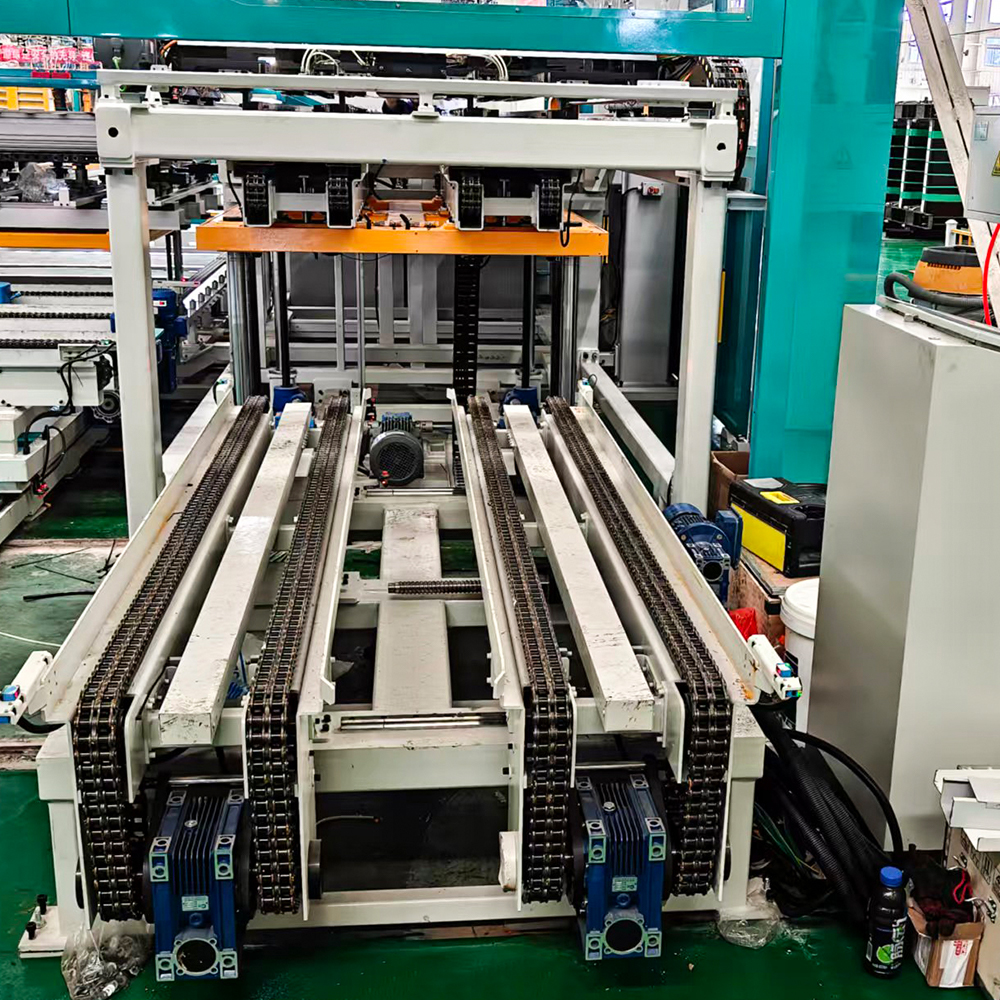
- Transport intermediar: Laminarile tăiate sunt transportate în pozițiile de stivuire folosind sisteme de transport specializate.
- Integrare E-Stacker: Stivuitoarele automate poziționează fiecare laminare precis pe stiva în creștere.
- Apăsare și legare: Stivele finalizate sunt comprimate și securizate pentru procesare ulterioară.
Secvență de stivuire pentru miezuri de tip E
O secvență tipică de stivuire automată urmează un model sistematic:
- Laminările centrale ale picioarelor sunt alimentate și poziționate pe stiva E.
- Transportoarele de stivuire se repoziţionează pentru a primi laminarea picioarelor exterioare.
- Laminările exterioare ale picioarelor sunt depuse pe ambele părți ale miezului.
- Laminările jugului inferior sunt rotite și poziționate la bază.
- Laminările jugului superior sunt depuse pe o stivă separată.
- Procesul se repetă pentru fiecare strat, construind stratul de bază cu strat.
Această secvență, executată de sute sau de mii de ori pe miez, necesită o coordonare precisă a mai multor transportoare și sisteme de poziționare. Liniile moderne realizează această coordonare prin gestionarea integrată a datelor și controlul în timp real.
Controlul calității în Core Stacking
Asigurarea calității în timpul stivuirii este esențială pentru atingerea obiectivelor de performanță a transformatorului. Mai mulți parametri critici trebuie monitorizați și controlați pe tot parcursul procesului.
Parametri critici de calitate
- Precizia înălțimii stivei: Trebuie să se potrivească cu specificațiile de proiectare în limitele de toleranță strânse.
- Alinierea stratului: Fiecare laminare trebuie poziționată exact în raport cu stratul de dedesubt.
- Consecvența golului: Decalajele treptelor trebuie să rămână sub 2 mm pe toate îmbinările.
- Controlul bavurilor: Bavurile induse de tăiere trebuie reduse la minimum pentru a preveni descărcarea parțială.
- Etanșarea stivei: Forța de compresiune trebuie aplicată uniform pe miez.
- Pătrat: Circuitele magnetice trebuie să mențină relații perpendiculare.
Metode de măsurare și verificare
- Sisteme de măsurare cu laser pentru monitorizarea în timp real a înălțimii și a poziției
- Sisteme de vedere pentru verificarea dimensională
- Feedback senzor pentru controlul forței în timpul apăsării
- Înregistrarea datelor pentru trasabilitate și optimizare a procesului
- Verificarea dimensională după stiva folosind măsurarea coordonatelor
Aceste măsuri de control al calității sunt eficiente numai atunci când sunt integrate în procesul de stivuire în sine. Liniile automate cu sisteme de feedback cu senzori pot detecta și corecta abaterile în timp real, asigurând o calitate constantă pentru fiecare nucleu produs.
Inovații în tehnologia Core Stacking
Inovațiile recente în tehnologia de stivuire de bază au transformat peisajul producției. Dezvoltarea liniilor de producție inteligente, complet automate reprezintă o etapă semnificativă în industrie.
Integrarea digitală și industria 4.0
Liniile moderne de stivuire a miezului oferă transfer direct de date de la sistemele de tăiere la echipamentele de stivuire. Această integrare permite:
- Setare digitală a parametrilor pentru diferite modele de transformatoare
- Comutare rapidă între specificațiile produsului
- Reglarea automată a unghiurilor de tăiere și a secvențelor de stivuire
- Achiziție de date în timp real pentru monitorizarea calității
- Management digital centralizat al întregului proces de producție
Offline vs. Stacking inline
- Stivuire în linie: Sistemul de stivuire este integrat direct cu linia de tăiere, permițând producția continuă. Potrivit pentru producția de miez standardizată de mare volum.
- Stivuire offline: Stivele de miezuri sunt asamblate separat de procesul de tăiere. Acest lucru permite o programare mai flexibilă și este potrivit pentru nuclee mai mari și mai complexe.
Ambele abordări oferă avantaje distincte, iar alegerea depinde de cerințele de producție, dimensiunea miezului și volum. Unii producători folosesc abordări hibride pentru a maximiza eficiența în diferite linii de produse.
Avantajele de performanță ale stivuirii cu miez de precizie
Precizia în stivuirea miezului se traduce direct în îmbunătățirea performanței transformatorului. Liniile automate de stivuire oferă beneficii consistente, măsurabile, care afectează întregul ciclu de viață al transformatorului.
Pierderi reduse fără sarcină
Stivuirea precisă reduce reticența magnetică și minimizează pierderile de curenți turbionari. Sistemele automate pot obține reduceri de pierderi de aproximativ 5% în comparație cu stivuirea manuală, ceea ce se traduce prin economii semnificative de energie pe durata de viață a transformatorului.
Zgomot redus de funcționare
Etanșeitatea și alinierea constantă a stivei reduc efectele de magnetostricție care provoacă zumzetul transformatorului. S-au documentat reduceri ale nivelului de zgomot de aproximativ 5 decibeli pentru transformatoarele construite cu sisteme automate de stivuire.
Fiabilitate sporită
Stivuirea cu precizie reduce riscul de apariție a punctelor fierbinți, a descărcării parțiale și a oboselii mecanice. Acești factori contribuie la o durată de viață mai lungă a transformatorului și la cerințe mai mici de întreținere.
Calitate Consecventă
Liniile automate produc niveluri de calitate identice în toate miezurile, eliminând variabilitatea introdusă de priceperea operatorului sau de oboseală. Această consecvență este esențială pentru îndeplinirea specificațiilor stricte ale clienților și a cerințelor de reglementare.
Mese și echipamente de stivuire a miezului
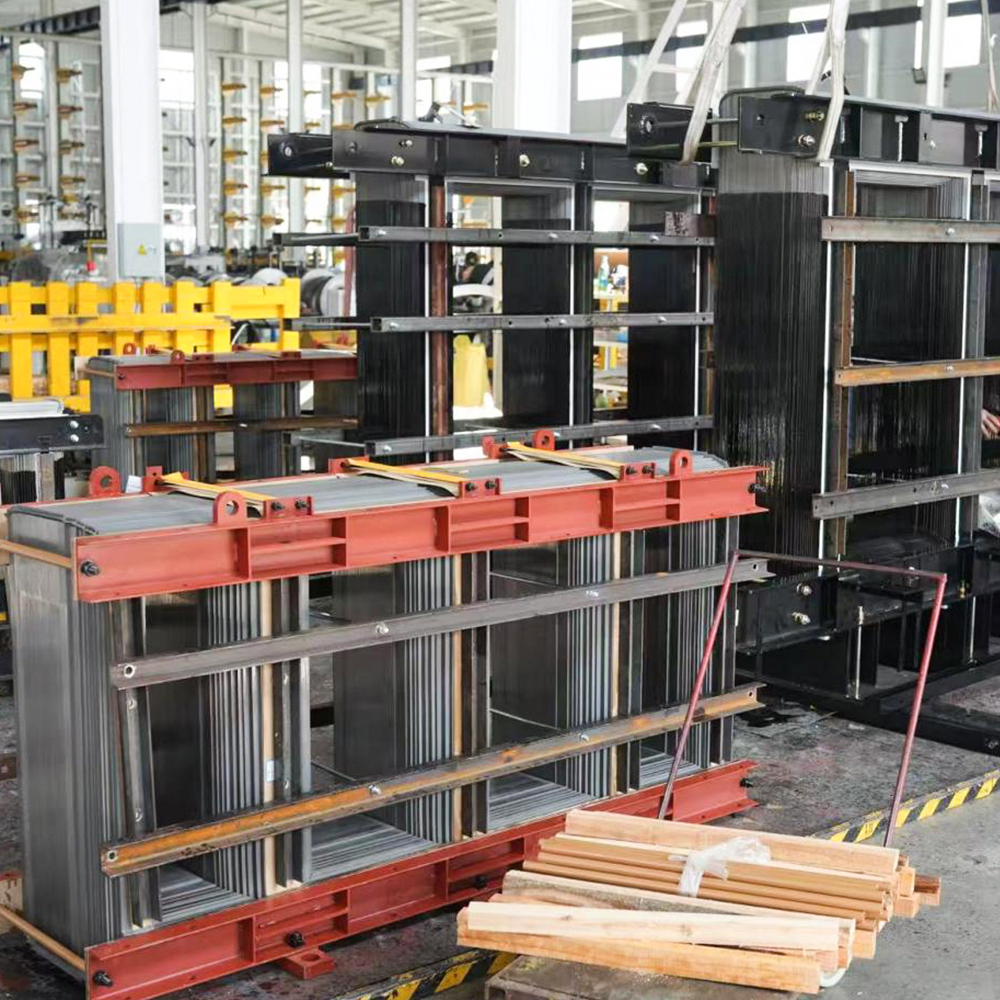
Stivuirea miezurilor necesită echipamente robuste capabile să gestioneze greutatea și dimensiunile miezurilor transformatorului. Mesele de stivuire oferă baza atât pentru procesele de asamblare manuale, cât și pentru cele automate.
Specificații cheie ale echipamentelor
- Gama de capacitate: Mesele de stivuire sunt disponibile cu capacități de la 1 tonă până la 300 de tone și mai mult.
- Înălțimea de stivuire: Sistemele pot găzdui înălțimi de stive de până la 1.800 mm sau mai mult.
- Număr de picioare: Echipamentul poate susține miezuri cu până la 5 picioare.
- Metode de poziționare: Știfturile de stivuire, opritoarele laterale și opritoarele de colț asigură o poziționare precisă a laminarii.
- Echipamente suplimentare: Unitățile de presare, sistemele de legare și rafturile de depozitare pre-stivuire îmbunătățesc eficiența producției.
Aceste specificații ale echipamentelor determină tipurile și dimensiunile transformatoarelor care pot fi produse. Producătorii selectează echipamentele în funcție de portofoliul lor de produse și de cerințele de producție.
Întrebări frecvente despre stivuirea miezului și liniile de asamblare
Î1: Ce este stivuirea miezului în fabricarea transformatoarelor?
Stivuirea miezului este procesul de asamblare a laminațiilor electrice subțiri, orientate spre cereale, în structura centrală a unui transformator. Laminările sunt aliniate cu precizie și stivuite strat cu strat pentru a crea un circuit magnetic complet. Acest proces necesită o precizie la nivel de microni pentru a asigura performanța optimă a transformatorului.
Î2: Care este diferența dintre stivuirea manuală și automată a miezului?
Stivuirea manuală se bazează pe tehnicieni calificați pentru a poziționa fiecare laminare individual, în timp ce stivuirea automată folosește echipamente de precizie cu servocontrol și feedback cu senzor. Sistemele automate oferă o consistență mai mare, viteze de producție mai rapide și un control mai bun al calității în comparație cu metodele manuale. Majoritatea producătorilor moderni de transformatoare folosesc stivuirea automată pentru transformatoarele de putere.
Î3: Ce sunt îmbinările cu trepte în stivuirea miezului?
Îmbinările în trepte sunt metoda de suprapunere a laminatelor adiacente în miez pentru a reduce golurile de aer și a minimiza scurgerea fluxului. Distanța de la tura treptei trebuie menținută sub 2 mm pentru a preveni încălzirea localizată și pierderile de energie. Alinierea corectă a pasului este esențială pentru eficiența transformatorului.
Î4: Ce factori afectează calitatea stivuirii miezului?
Factorii critici includ precizia de aliniere a laminarii, etanșeitatea stivei, controlul golurilor la îmbinările stivuitoare, nivelurile de bavuri de la tăiere, perpendicularitatea circuitelor magnetice și consistența presiunii de stivuire. Fiecare factor trebuie controlat cu atenție pentru a obține o performanță optimă a transformatorului.
Î5: Care sunt beneficiile stivuirii automate a nucleelor?
Stivuirea automată a miezului oferă o calitate constantă, elimină erorile umane, crește capacitatea de producție, reduce costurile cu forța de muncă și îmbunătățește siguranța. De asemenea, produce miezuri cu pierderi mai mici la gol și zgomot de funcționare redus în comparație cu miezurile stivuite manual.
Î6: Cum funcționează un E-stivuitor în asamblarea de bază?
Un stivuitor E se integrează cu echipamentul de tăiere a miezului pentru a poziționa automat laminatele pe stiva de miez. Acesta primește laminate tăiate de pe linia de tăiere, le transportă în poziția de stivuire folosind transportoare și le depune cu o aliniere precisă. E-stacker-ul menține o calitate constantă a stivuirii în mii de laminate.
Î7: Care este secvența tipică de stivuire pentru un miez de transformator de tip E?
Secvența de stivuire pentru un miez de tip E implică alternarea laminărilor piciorului central cu laminările picioarelor exterioare într-un model specific. Transportoarele transportă fiecare laminare în poziția sa desemnată, cu sistemul rotindu-se între pozițiile din centru, exterior și jug. Această secvență construiește stratul cu strat de bază până când se atinge înălțimea completă.
Î8: Ce măsuri de control al calității sunt utilizate în stivuirea miezului?
Măsurile de control al calității includ măsurarea cu laser în timp real pentru monitorizarea înălțimii, sisteme de viziune pentru verificarea dimensională, feedback-ul senzorilor pentru controlul forței și înregistrarea datelor pentru trasabilitate. Aceste sisteme detectează și corectează abaterile în timpul procesului de stivuire pentru a asigura o calitate constantă.
-
Mobil
+86-18351152766
-
E-mail
479279940@qq.com
-
Adresa
No.3 Park, satul Jiangcun, orașul Liangxu, districtul Jiangyan, orașul Taizhou, provincia Jiangsu, China


Drepturi de autor © Jiangsu Jingtianxia Electric Technology Co., Ltd. Rights Reserved.Specializing In Transformer Core Manufacturing